Automatische Mutternanziehmaschine mit zwei Stationen und Servo-Drehmomentregelung WM-9316
Angebot anfordern für WM-9316 →
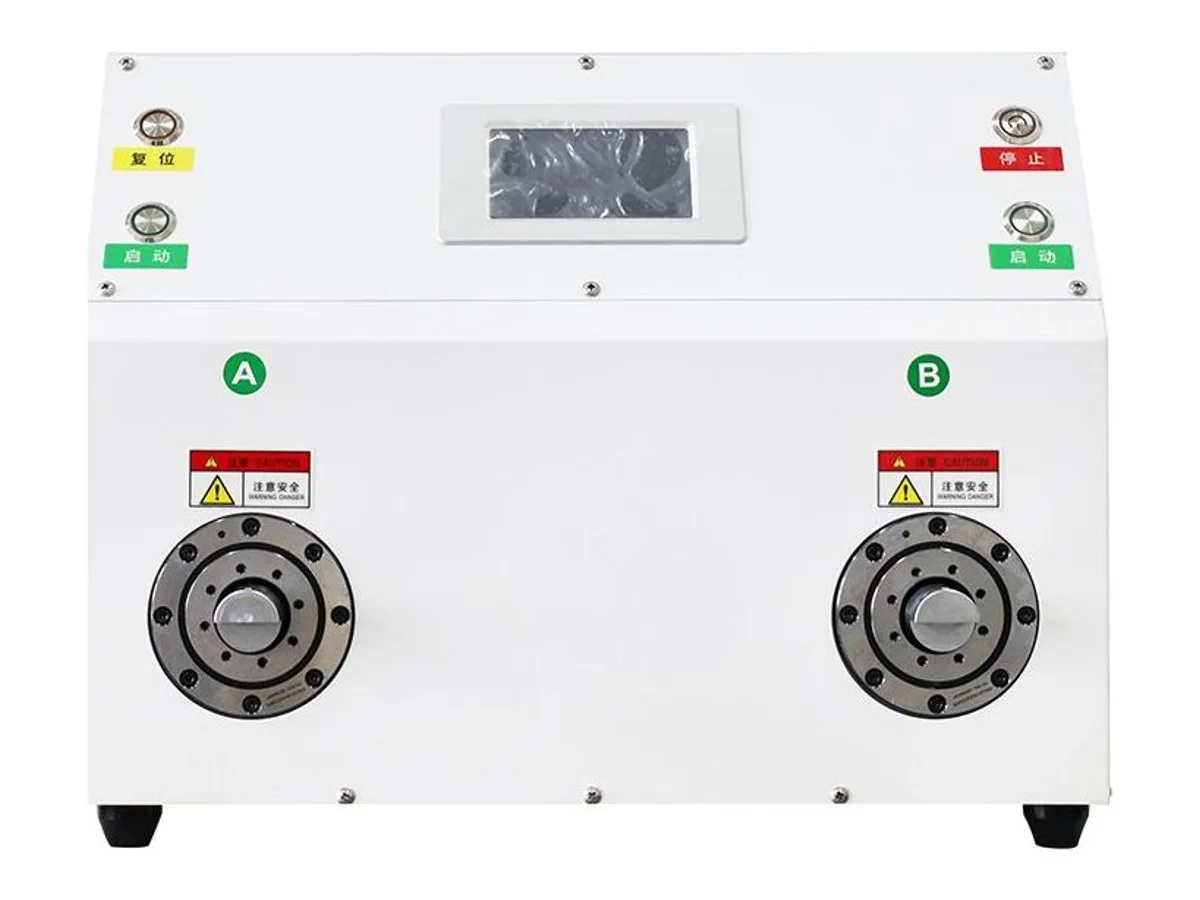
Die WM-9316 verschraubt Muttern und Kabelverschraubungen an Anschlussbaugruppen an zwei Stationen. Jede besitzt eine eigene servogetriebene Drehspindel und Starttaste. Eine Bedienperson kann Station B beladen, während Station A arbeitet. Der Antrieb ist ein auf die Aufgabe abstimmbarer 400-W-Servomotor mit 3.000 U/min. Jeder Zyklus endet wahlweise bei Drehmoment oder Umdrehungszahl; ein dynamischer Drehmomentsensor misst die Verbindung während des Anziehens. Das Gehäuse misst 500 × 450 × 460 mm und benötigt einphasig AC 220 V sowie 0,3–0,7 MPa Druckluft.
Technische Daten
| Funktion | Anziehen von Muttern und Verschraubungen an Steckverbindern und Kabelbaugruppen; abgebildet ist das Anziehen von Kabelverschraubungsmuttern an Solarsteckverbindern (PV) |
|---|---|
| Stationen | Zwei, wie abgebildet A und B am Frontfeld, jeweils mit Drehspindel, Warnhinweis und Starttaste; gemeinsam ein Bediengerät, eine Rücksetz- und eine Stopptaste |
| Leistung | Servomotor 400 W, 3.000 U/min (Motorgröße nach erforderlichem Anziehdrehmoment wählbar) |
| Anziehmodus | Drehmomentmodus / Umdrehungsmodus |
| Drehmomenterfassung | Dynamischer Drehmomentsensor |
| Aufnahmen | Nach Produktform gefertigt und austauschbar |
| Druckluft | 0,3 – 0,7 MPa |
| Stromversorgung | AC 220 V |
| Abmessungen | 500 × 450 × 460 mm |
| Anzeige | Wie abgebildet: Farb-Touchscreen mit englischer Oberfläche (auch Chinesisch verfügbar), Soll- und Ist-Drehmoment, Umdrehungszahl und laufendem Produktionszähler je Station |
| Betriebsarten am Bediengerät | Wie abgebildet: Drehmomentmodus, Positions-/Umdrehungsmodus und Rücklaufmodus sowie Handseite für Einzelschritte, Parameterseite und E/A-Seite |
| Spindelschnittstelle | Wie abgebildet: verschraubter Drehflansch je Station mit formschlüssiger Antriebswelle für die kundenspezifische Aufnahme |
| HS-Code | 8479.89 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Zwei unabhängige Stationen ermöglichen überlappendes Beladen und Anziehen. Die Schraubzeit läuft während der Handhabung des anderen Teils.
- Drehmoment- oder Umdrehungsmodus je Auftrag: Drehmoment begrenzt die Belastung von Dichtung und Gewinde, die Umdrehungszahl den Weg bei definiertem Anschlag.
- Ein dynamischer Sensor misst während des Drehens. Über- oder unterzogene Verbindungen werden bereits im Entstehungszyklus erkannt.
- Standard ist ein 400-W-Servo mit 3.000 U/min. Wir passen die Motorgröße an das für Ihr Produkt erforderliche Drehmoment an.
- Aufnahmen werden nach Ihrer Produktform gefertigt und gewechselt; ein Gerät kann mehrere Teilenummern verarbeiten.
- Englischer Touchscreen mit Handseite, Einzelschritten, Parameter- und E/A-Seite sowie Produktionszähler je Station unterstützt Einrichtung und Einweisung.
- Kompakter Anschluss- und Platzbedarf: 500 × 450 × 460 mm, einphasig 220 V und 0,3–0,7 MPa Druckluft. Drehstrom und Fundament entfallen.
Materialien und Anwendungen
- Solarsteckverbinder: Verschrauben der Kabelverschraubungsmutter nach Crimpen und Einsetzen des Kontakts, wie abgebildet.
- Wasserdichte und abgedichtete Kabelbaumstecker, deren Verschraubungsmutter ein definiertes Drehmoment für sichere Abdichtung benötigt.
- Gewindekappen, Rückgehäuse, Kupplungs- und Überwurfmuttern an Kabel- und Schlauchbaugruppen.
- Arbeitsplätze, an denen ungleichmäßiges Anziehen mit Handwerkzeugen Ausschuss oder Gewährleistungsfälle verursacht.
- Gemischte Teilenummern in Auftragsmengen, für die eine automatische Montagezelle zu groß, manuelles Anziehen aber zu ungleichmäßig ist.
Geeignet für: reproduzierbares Anziehen von Muttern, Verschraubungen und Gewindekappen an Kabelbaugruppen mit zwei Stationen, einer Bedienperson, produktspezifischen Aufnahmen, 220-V-Steckdose und Druckluft.
Nicht geeignet für: Betrieb ohne Bedienperson an der Beladung. Automatische Teilezuführung und Taktung erfordern eine andere Zelle, die wir über Sondermaschinen anhand Ihrer Muster auslegen. Beispiele für automatische Zuführplattformen sind die WM-9312 mit zwei Schwingförderern, Ringmontage, Schmierung, etwa 3.600 Stück/Stunde und Fehlerteilausgabe sowie die fünfstationige WM-9311 mit weiterem Montageschritt. Eine automatische Mutternanziehfunktion muss für Ihre Aufgabe gesondert bestätigt werden.
Ebenfalls nicht geeignet für: Einsetzen einer Gummidichtung statt Drehen eines Gewindes. Die WM-9314 führt O-Ringe zu, schmiert, dehnt und setzt sie mit etwa 1.000 Stück/Stunde auf einem ähnlich großen Tischgerät. Die WM-9316 crimpt auch keine Kontakte. Der Kontakt muss zuvor auf den Leiter gecrimpt und ins Gehäuse eingesetzt werden; dafür dienen Crimpmaschinen.
Position in der Montagefolge
Ein abgedichteter Steckverbinder entsteht in fester Reihenfolge: Kabel ablängen und abisolieren, Kontakt crimpen, Kontakt vollständig ins Gehäuse einsetzen, anschließend die Verschraubungsmutter anziehen, damit die Dichtung den Mantel umfasst. Für die ersten drei Schritte gibt es seit Jahren eigene Maschinen; der letzte wird an vielen Arbeitsplätzen noch von Hand ausgeführt.
Diesen letzten Schritt übernimmt die WM-9316. Die Bilder zeigen Solarsteckverbinder an einadrigem PV-Kabel: einmal mit zurückgedrehter Mutter und offenem Gewinde, einmal vollständig am Körper angezogen. Die Verbindung dient der Abdichtung. Zu lockeres Anziehen schließt die Dichtung nicht am Mantel; zu festes Anziehen beschädigt Kunststoffgewinde oder quetscht die Dichtung. Beides ist von außen nicht unbedingt sichtbar und kann erst im Einsatz ausfallen.
Das gemessene Drehmoment begrenzt den Zyklus reproduzierbar. Der dynamische Sensor misst jede entstehende Verbindung statt späterer Stichproben. Bei Teilen mit festem Anschlag statt Dichtung begrenzt der Umdrehungsmodus den Zyklus durch Zählen der Drehungen.
Bestellung
Die Aufnahmen entstehen nach Ihrem Teil. Senden Sie Steckverbinder oder Fittings, Muttern und gefordertes Drehmoment. Wir erproben sie, bestätigen Zyklus und Aufnahmekonstruktion und erstellen das Angebot vor der Werkzeugfertigung. Geben Sie zugleich an, ob beide Stationen dieselbe Teilenummer oder zwei unterschiedliche bearbeiten sollen.
WM-9316 — häufige Fragen
Was bringt der Aufbau mit zwei Stationen?
Er nutzt sonst unproduktive Wartezeit. A und B besitzen jeweils Drehspindel, Starttaste und eigenen Produktionszähler. Die Bedienperson belädt eine Station, startet sie und belädt während des Schraubens die zweite. Weil Schrauben und Handhabung überlappen, bestimmt vor allem die Teilehandhabung den Durchsatz.
Soll ich Drehmoment- oder Umdrehungsmodus verwenden?
Der Drehmomentmodus beendet den Zyklus beim Sollwert, passend zu Dichtungen oder Kunststoffgewinden wie an Kabelverschraubungen. Der Umdrehungsmodus stoppt nach einer festgelegten Anzahl von Umdrehungen und passt zu mechanischem Anschlag oder definiertem Schraubweg. Die Wahl erfolgt am Touchscreen. Das abgebildete Bediengerät bietet außerdem Rücklauf zum Lösen einer Mutter.
Wie erkennt die Maschine das erreichte Drehmoment?
Ein dynamischer Sensor misst die Verbindung während der Spindeldrehung. Der Touchscreen zeigt den Istwert neben dem Sollwert. Anders als eine spätere Stichprobe mit Drehmomentschlüssel erfolgt die Messung direkt im Montagezyklus. Ein Teil ohne erreichtes Drehmoment wird an der Station statt erst im Folgeprozess erkannt.
Ist sie automatisch oder wird sie von Hand beladen?
Das Anziehen läuft automatisch, das Beladen manuell. Ohne Fördertopf oder Förderband legt die Bedienperson das Teil in die Aufnahme, startet die betreffende Station und entnimmt es am Zyklusende. Das hält die Maschine bei 500 × 450 × 460 mm und einem Steckdosenanschluss kompakt; Teilenummernwechsel erfolgen durch Aufnahmentausch.
Kann sie meinen Steckverbinder anziehen?
Die Aufnahmen werden nach Produktform gefertigt und sind austauschbar. Senden Sie Steckverbinder, Muttern und gefordertes Drehmoment. Wir erproben die Teile und nennen Ergebnis, erreichbaren Zyklus und Preis vor dem Bau. Reicht der Standardservo mit 400 W nicht, dimensionieren wir den Motor entsprechend größer.
Welche Versorgung und Fläche benötigt sie?
Einphasig AC 220 V und saubere Druckluft mit 0,3 bis 0,7 MPa. Das Gehäuse ist 500 mm breit, 450 mm tief und 460 mm hoch und steht auf Nivellierfüßen. Tisch oder leichter Ständer genügen. Vor beiden Stationen ist Freiraum für Hände und herausragende Kabel- oder Schlauchenden nötig.
Weitere Maschinen in Bauteilmontage und Sondermaschinen
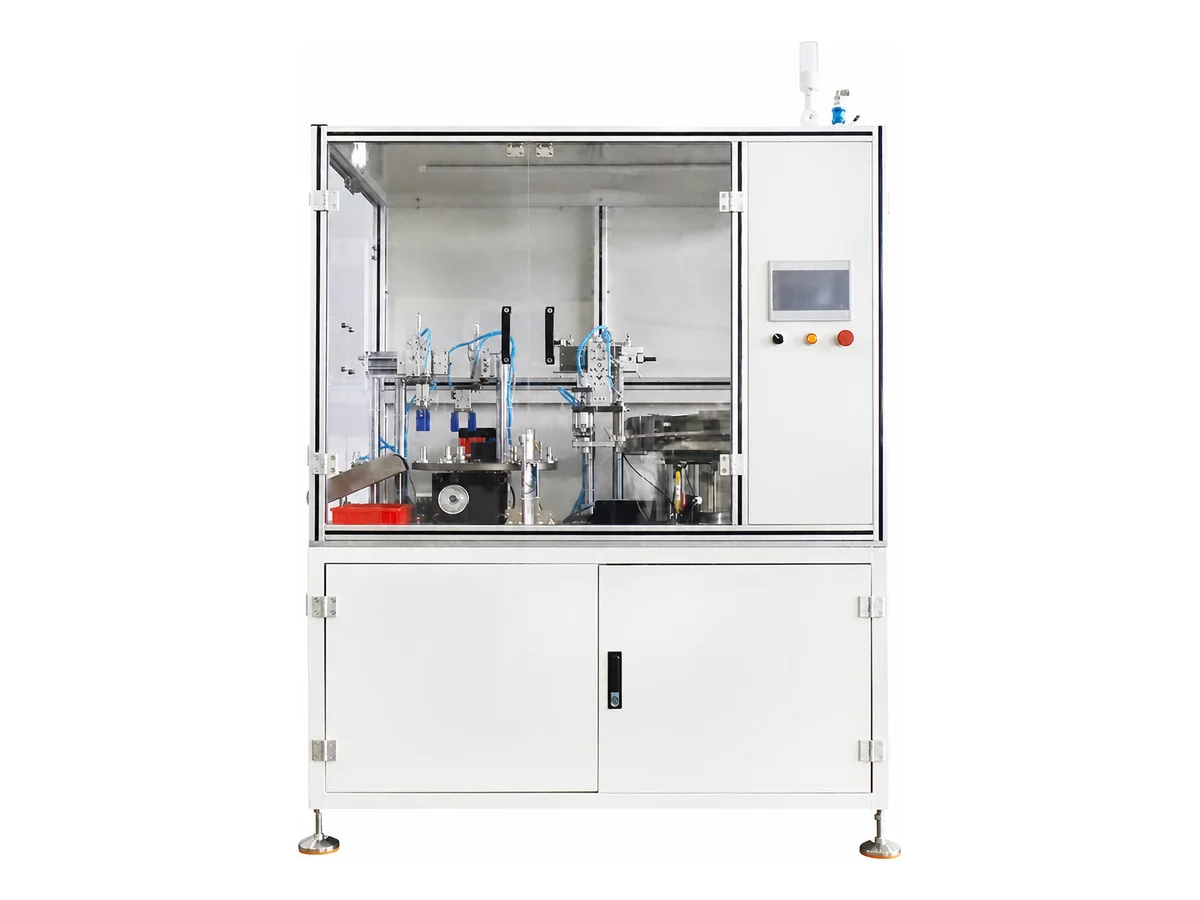
Vollautomatische Rundtakt-O-Ring-Montagemaschine für Kunststoffformteile
Modell WM-9306
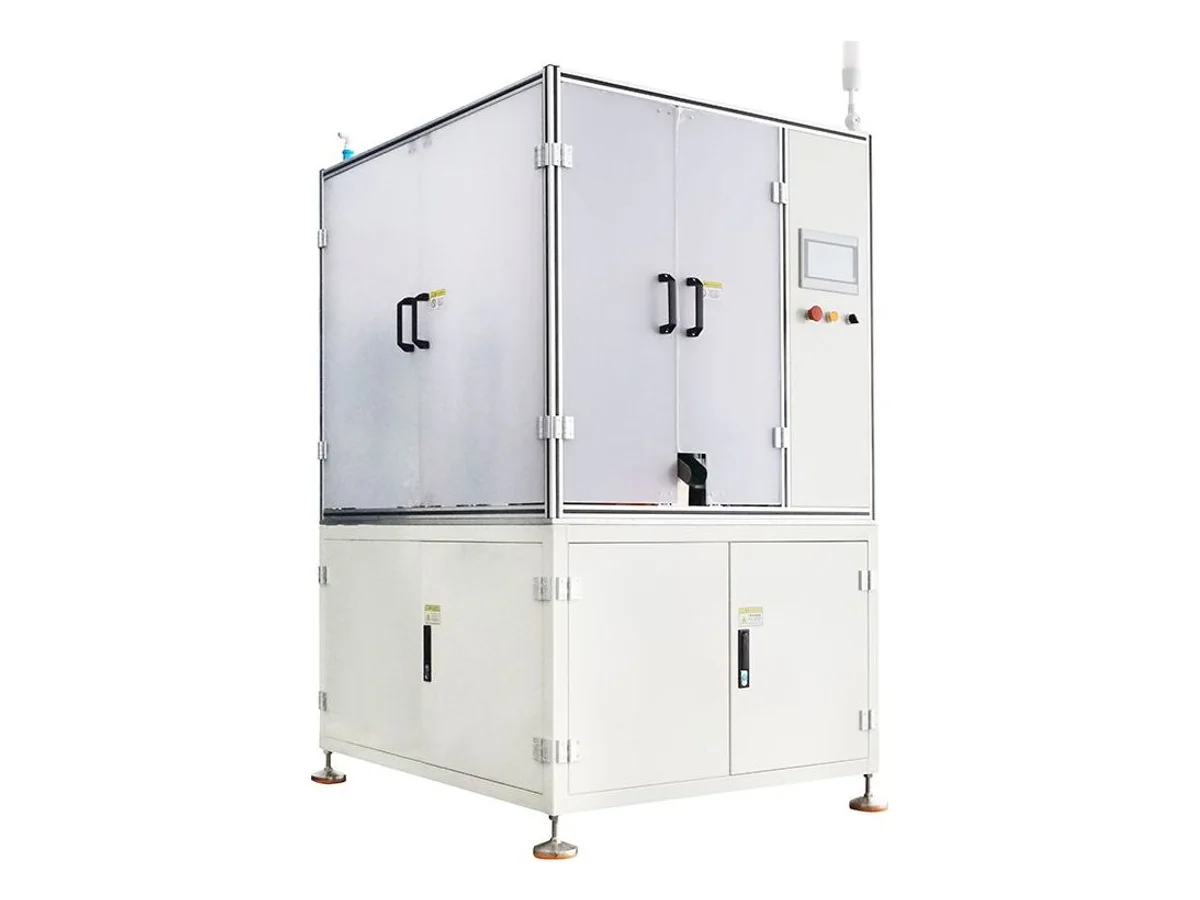
Automatische O-Ring-Montagemaschine mit Schmierstation
Modell WM-9312
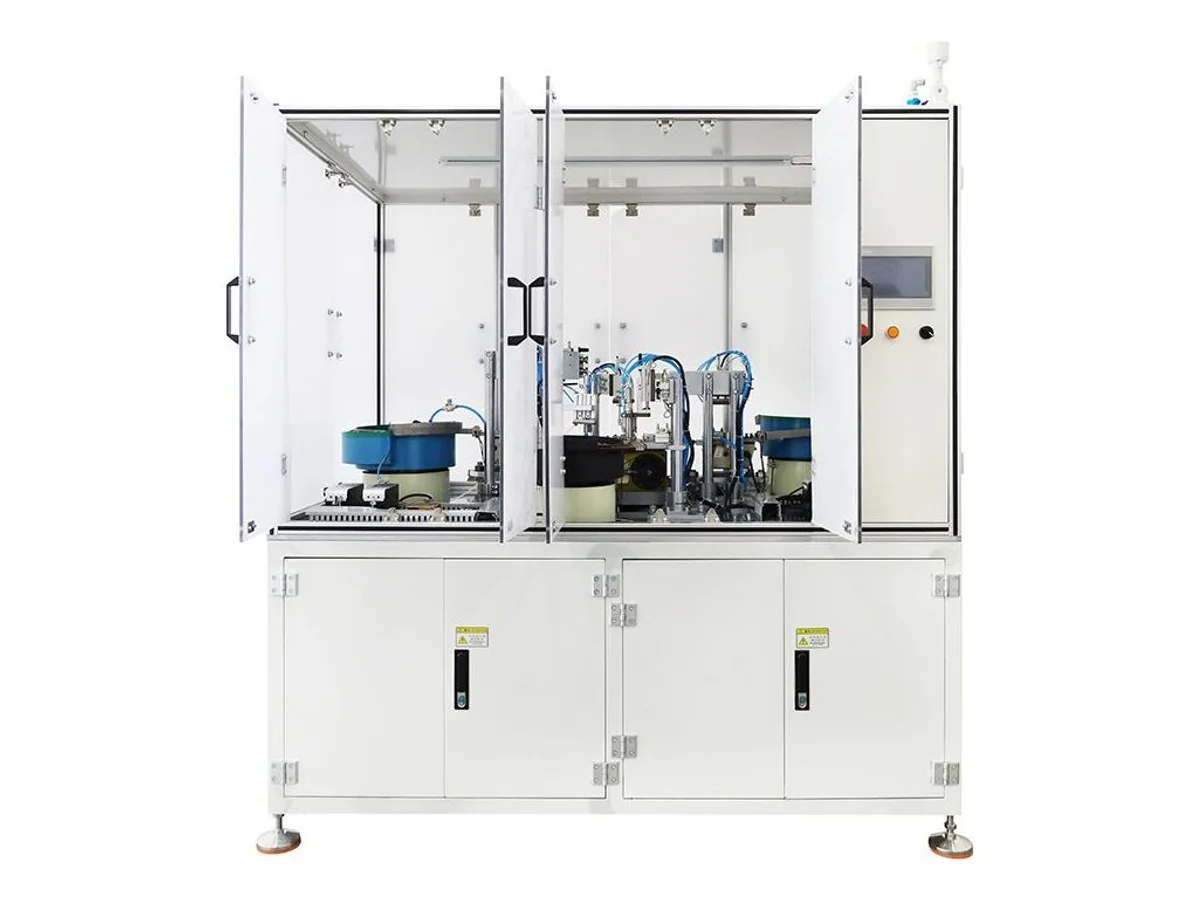
Vollautomatische O-Ring-Montagemaschine mit Rundtakttisch
Modell WM-9311