Halbautomatische Tisch-O-Ring-Montagemaschine für Gewindefittings WM-9314
Angebot anfordern für WM-9314 →
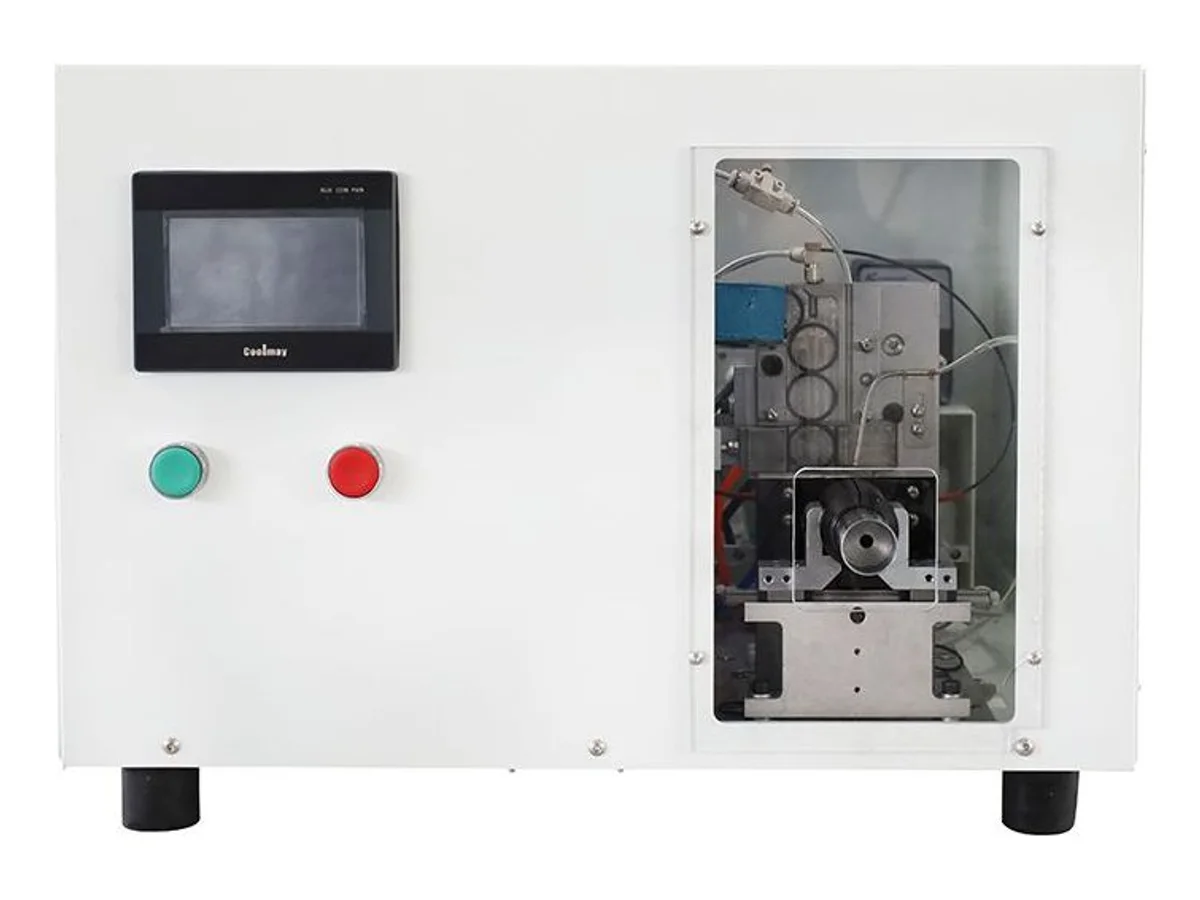
Die WM-9314 montiert O-Ringe auf Metall-Gewindefittings am Tisch. Angegeben sind etwa 1.000 Stück pro Stunde bei nur 500 × 460 × 300 mm Gehäusemaßen. Ein Schwingförderer richtet lose Ringe im Gerät aus und führt sie über eine Schiene zum Montagekopf. Die Bedienperson hält jedes Fitting in die Spannbacken am vorderen Arbeitsfenster. Die Maschine schmiert, dehnt und montiert den Ring und gibt das Teil wieder frei. Sie benötigt einphasig AC 220 V sowie 0,5–0,7 MPa Druckluft; alle Funktionen werden am englischen Touchscreen bedient.
Technische Daten
| Funktion | O-Ring-Montage auf Metall-Gewindefittings; abgebildet sind beschichtete Stahladapter mit Dichtabsatz hinter dem Gewinde |
|---|---|
| Maschinenleistung | Etwa 1.000 Stück/Stunde |
| Zuführmethode | Schwingförderer |
| Steuerungsmethode | Integrierte Touchscreen-Steuerung |
| Teilebeladung | Wie abgebildet: halbautomatisch; die Bedienperson legt jedes Fitting in die Spannbacken am vorderen Arbeitsfenster |
| Ringschmierung | Wie abgebildet: Schlauch-Dosierpumpe mit Drehzahlregler und Schmierstoffvorrat im Schrank, Versorgung einer Nadel am Montagepunkt |
| Druckluftdruck | 0,5 – 0,7 MPa |
| Stromversorgung | AC 220 V ±15 %, Frequenz 50 Hz ±2 % |
| Werkstatttemperatur | 3 – 40 °C |
| Luftfeuchtigkeit in der Werkstatt | ≤ 95 % |
| Abmessungen | L 500 × W 460 × H 300 mm |
| Anzeige | Wie abgebildet: Farb-Touchscreen mit englischer Oberfläche |
| HS-Code | 8479.89 (übliche Referenz — endgültige Einreihung durch Ihren Zollagenten bestätigen lassen) |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Das Tischgehäuse mit 500 × 460 × 300 mm benötigt einphasig AC 220 V. Es steht neben der montierenden Person und beansprucht keine Maschinenfläche am Boden.
- Integrierte Ringschmierung: Eine drehzahlgeregelte Dosierpumpe fördert aus dem internen Vorrat zum Montagepunkt. Der Ring gleitet über das Gewinde, ohne trocken zu reiben oder einzukerben.
- Ein Schwingförderer richtet lose Ringe aus und reiht sie auf einer Schiene auf. Die Bedienperson muss keinen Ring von Hand greifen oder ausrichten.
- Englischer Touchscreen mit Handbetrieb, Alarmprotokoll und Einzelschritten für Ringzuführung, Kopfhub, Abblasen und Schmieren unterstützt Einrichtung und Einweisung.
- Oben öffnender Deckel zum Nachfüllen, seitliche Tragegriffe und Nivellierfüße. Das Arbeitsfenster hält bewegte Werkzeuge hinter der Abdeckung, während das Teil von außen eingesetzt wird.
- Backen, Zuführschiene und Montagekopf werden jeweils für eine Fittingfamilie nach Ihren Mustern gefertigt.
Materialien und Anwendungen
- Metall-Gewindefittings mit O-Ring hinter dem Gewinde, wie die abgebildeten verzinkten Hydraulikadapter aus Stahl.
- Pneumatik-, Hydraulik- und Flüssigkeitsadapter, Stopfen und Verschraubungen in Auftragsmengen statt kontinuierlicher Linienfertigung.
- Montageplätze mit manueller Ringmontage und Ausschuss durch verdrehte, gerollte, trockene oder fehlende Ringe.
- Reparaturbetriebe, Ersatzteilfertigung und kleine Lose mehrerer Teilenummern, für die sich eine vollautomatische Zelle nicht rechnet.
Geeignet für: O-Ring-Montage auf Metall-Gewindefittings am Tisch: etwa 1.000 Stück pro Stunde, eine Bedienperson, jeweils eine Teilefamilie, 220-V-Steckdose und Druckluftleitung.
Nicht geeignet für: Stückzahlen, die ohne Bedienperson an der Beladung laufen müssen. Die WM-9312 ist die nächste Automatisierungsstufe mit Schmierung: Körper und Ringe werden auf einen Rundtakttisch geführt, angegeben sind etwa 3.600 Stück/Stunde und automatische Fehlerteilausgabe. Benötigt Ihr Teil eine zweite Montage nach dem Ring, passt die fünfstationige WM-9311. Die kürzere WM-9306 mit drei Stationen plus Prüfung zeigt 1,8 Sekunden Takt.
Für zwei Montageköpfe statt einer geschmierten Spannaufnahme prüfen Sie die WM-9305 mit etwa 1.200 Ringmontagezyklen/Stunde bei 800 × 550 × 320 mm oder die Messinganschlussmaschine WM-9308. Bei Kunststoffrohrfittings, die auf einen Dorn gestellt statt gespannt werden, erlaubt die WM-9317 dank zwei Dornen auf einem Drehteller überlappendes Beladen und Montieren. Angegeben ist ein Teil pro Zyklus in unter 1,5 Sekunden; sie ist für trockene Ringmontage ausgeführt.
Ebenfalls nicht geeignet für: Gewindeabdichtung mit PTFE-Band statt Ring. Dafür dient die WM-461 für ZG- und NPT-Gewinde von 1/8 bis 2 Zoll. Leitungsdichtungen vor dem Crimpen verarbeitet die WM-377.
Halbautomatisch oder vollautomatisch auswählen
Entscheidend ist die Teilezuführung. WM-9314, WM-9312 und WM-9311 richten Ringe automatisch aus und montieren sie. WM-9314 und WM-9312 schmieren sie zusätzlich. Unterschiedlich ist, wer den Körper vor das Werkzeug bringt.
Bei der WM-9314 ist das eine Person. Dadurch passt sie auf einen Tisch, benötigt eine Wandsteckdose und erreicht angegebene etwa 1.000 Stück/Stunde. Sie behalten eine Bedienperson, reduzieren aber die Investition und wechseln Teilenummern in Minuten, da nur Backen und Schiene teilespezifisch sind. Bei Auftragspausen steht keine große Automatikzelle still. Das passt zu Reparaturen, Ersatzteilen, gemischten Aufträgen und Teilen, deren Jahresmenge keine Schicht auslastet.
Bei WM-9312 und WM-9311 werden Körper automatisch zugeführt und getaktet. Die Bedienperson füllt nur Fördertöpfe nach; die mögliche Leistung steigt je nach Teil auf etwa das Dreifache oder mehr. Das lohnt sich bei durchgehend gleicher Teilenummer und knapper Bedienkapazität.
Eine weitere manuell beladene Alternative ist die WM-9318 als geschlossener Bodenschrank. Angegeben ist ein Maschinenzyklus von einem Teil in unter 1,5 Sekunden statt einer Stundenleistung. Sie benetzt Ringe vor der Montage mit Ölnebel statt mit dosierten Tropfen. Sie eignet sich für dauerhaft aufgestellte Arbeitsplätze mit Metallfittings. Die WM-9314 passt besser bei Tischplatz, Wandsteckdose und Wechsel zwischen Arbeitsplätzen. Sind zwei Köpfe nötig, kalkulieren Sie WM-9305 für allgemeine Teile oder WM-9308 für Messinganschlüsse, bevor Sie eine zweite WM-9314 aufstellen.
Unsere praktische Regel: Füllt eine Teilenummer jede Woche eine ganze Schicht, kalkulieren wir eine Automatikzelle. Bei mehreren Teilenummern pro Woche rechnet sich häufig die WM-9314. Im Zweifel erproben wir Ihre Fittings und Ringe auf beiden Plattformen und vergleichen die realen Leistungen.
Die Bestellung beginnt mit Ihren Mustern. Vor dem Bau erhalten Sie Versuchsergebnis, erreichbare Leistung und Preis.
WM-9314 — häufige Fragen
Wie viele Fittings pro Stunde schafft die WM-9314?
Angegeben sind etwa 1.000 Stück pro Stunde. Im halbautomatischen Betrieb folgt der reale Wert dem Beladerhythmus. Zuführen, Schmieren und Montieren der Ringe laufen automatisch; Beladen und Entnehmen erfolgen von Hand. Wir bestätigen einen realistischen Wert nach dem Versuch mit Ihren Fittings.
Was genau ist halbautomatisch?
Die Ringseite arbeitet automatisch: Der Schwingförderer richtet Ringe aus, die Schiene reiht sie auf und der Kopf schmiert, dehnt und montiert sie. Die Bedienperson setzt das Fitting am Frontfenster in die Backen und nimmt das Fertigteil heraus. Weil keine automatische Körperzuführung nötig ist, bleibt das Gerät kompakt genug für den Tisch.
Schmiert sie den O-Ring?
Ja. Die abgebildete Schlauch-Dosierpumpe mit Drehzahlregler sitzt über einem Schmierstoffvorrat und speist eine Nadel am Montagepunkt. „Oiling“ ist ein Touchscreen-Befehl. Der benetzte Ring dehnt sich über das Gewinde und gleitet in den Sitz, ohne sich aufzurollen oder abgeschabt zu werden – typische Ausschussursachen trockener Montage.
Welche Anschlüsse benötigt sie?
Einphasig AC 220 V ±15 % bei 50 Hz ±2 % und saubere Druckluft mit 0,5 bis 0,7 MPa. Die Umgebung muss 3 bis 40 °C bei höchstens 95 % Luftfeuchtigkeit aufweisen. Tisch, Steckdose und Luftleitung genügen; Drehstrom und Fundament sind nicht erforderlich.
Wie viel Tischfläche benötigt sie?
Das Gehäuse ist 500 mm lang, 460 mm tief und 300 mm hoch. Lassen Sie vorn Platz zum Bedienen und oben zum Öffnen des Ringfördertopf-Deckels.
Verarbeitet sie mein Fitting und meine Ringgröße?
Spannbacken, Schiene und Montagekopf werden jeweils für eine Fittingfamilie gefertigt. Die Machbarkeit wird an Mustern geprüft. Senden Sie Fittings und O-Ringe; wir erproben sie und nennen Ergebnis, erreichbare Leistung und Preis vor Ihrer Entscheidung.
Weitere Maschinen in Bauteilmontage und Sondermaschinen
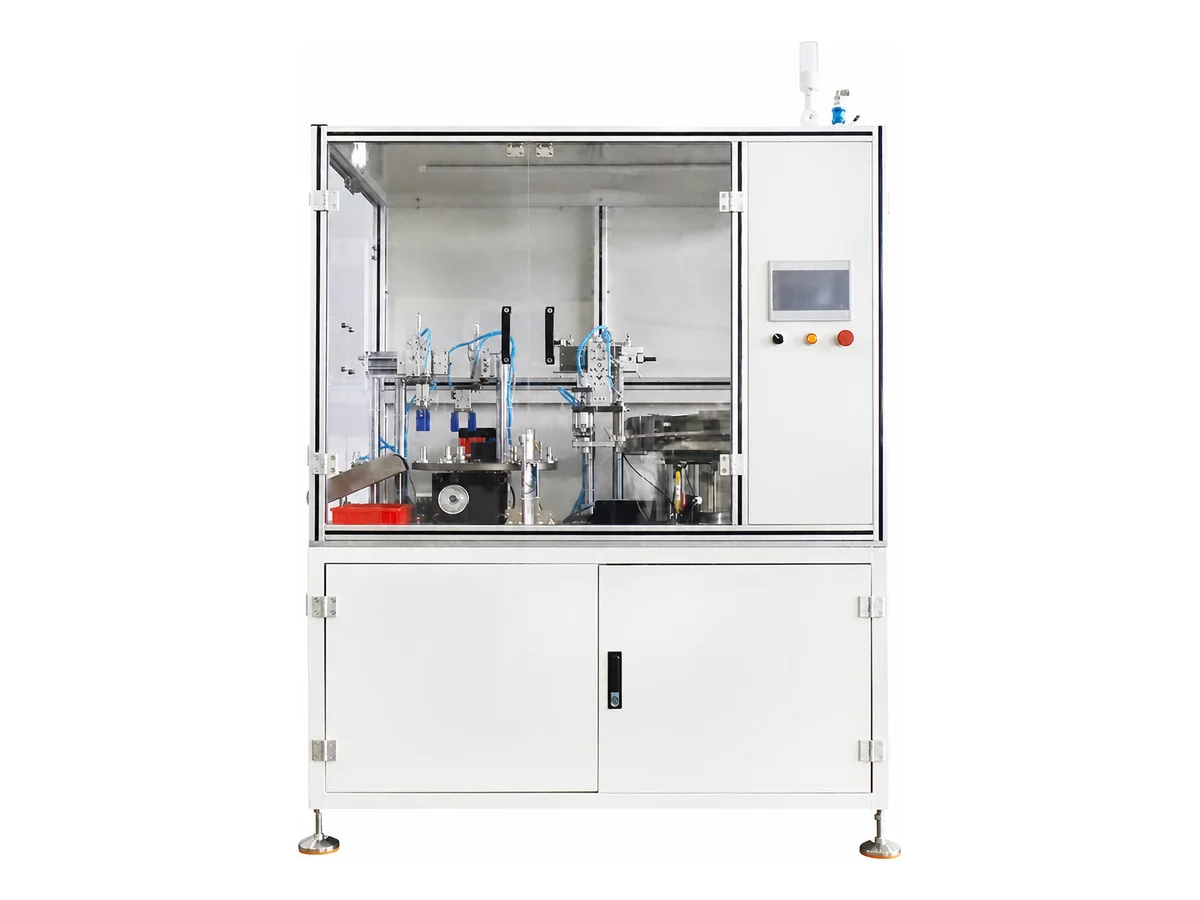
Vollautomatische Rundtakt-O-Ring-Montagemaschine für Kunststoffformteile
Modell WM-9306
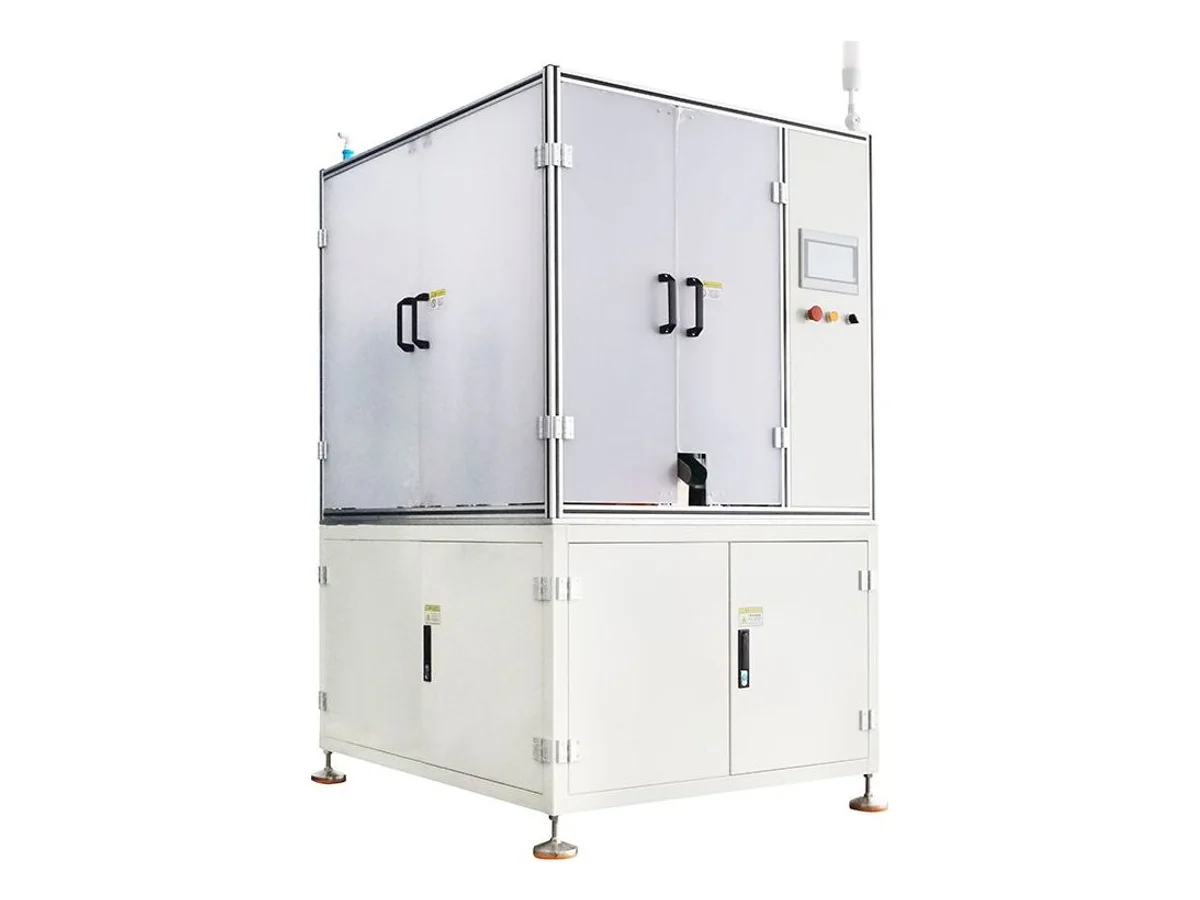
Automatische O-Ring-Montagemaschine mit Schmierstation
Modell WM-9312
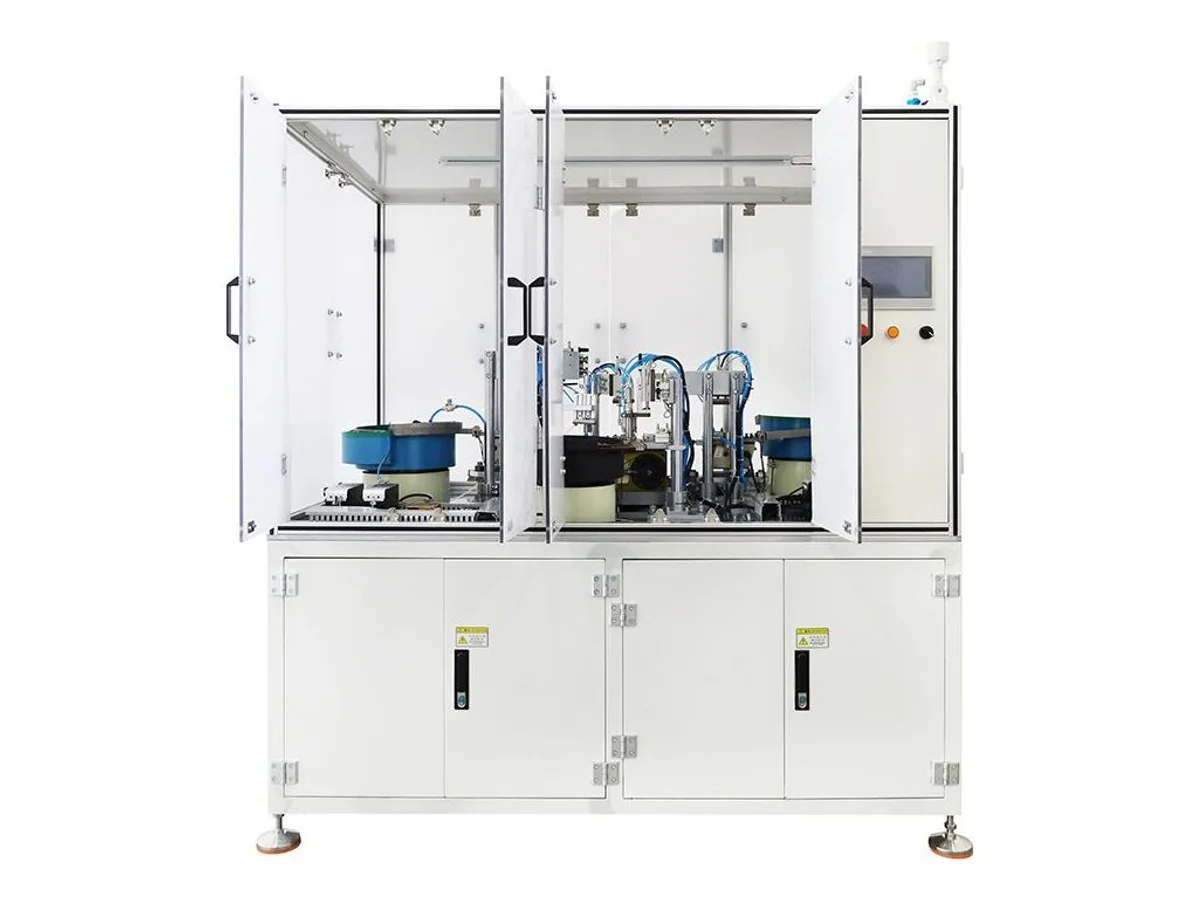
Vollautomatische O-Ring-Montagemaschine mit Rundtakttisch
Modell WM-9311