Máquina semiautomática de sobremesa para montaje de juntas tóricas en racores roscados WM-9314
Solicitar cotización para WM-9314 →
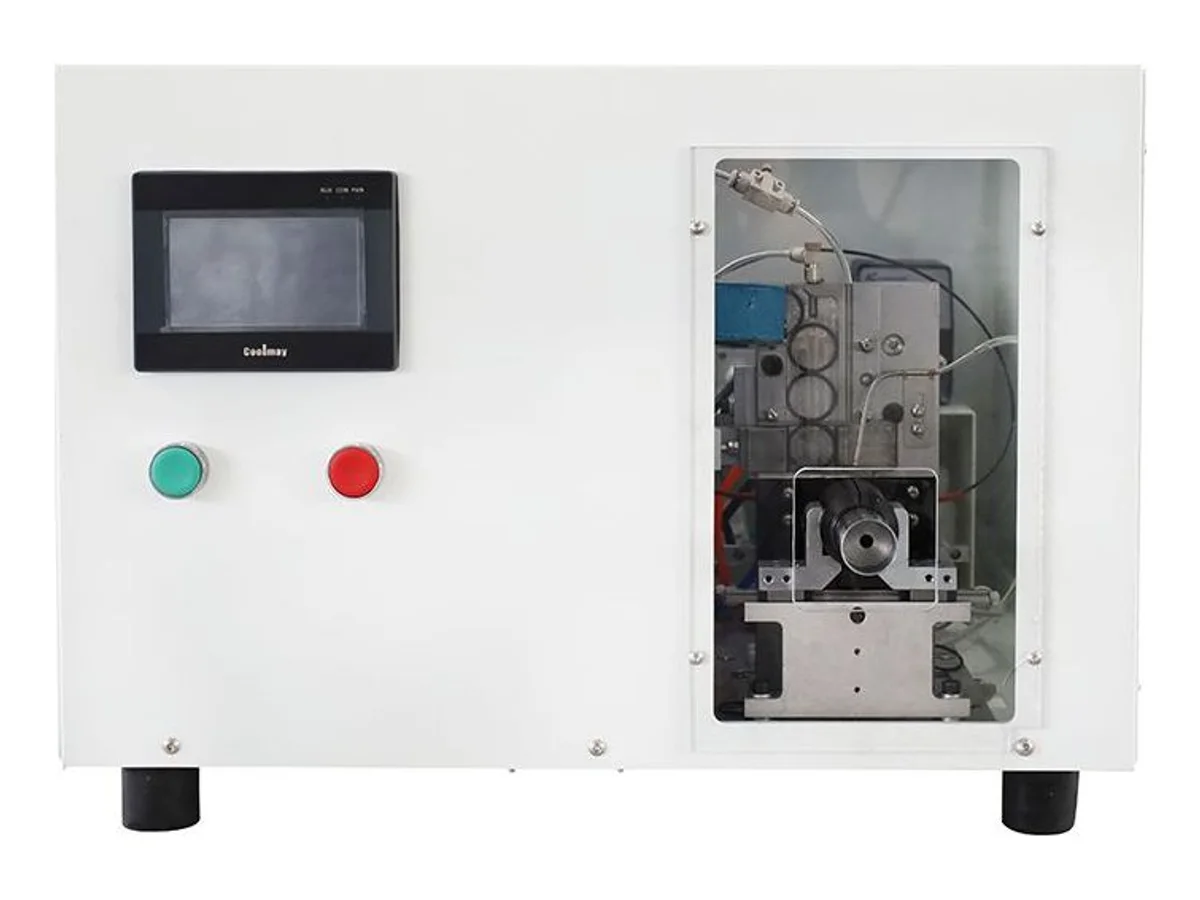
La WM-9314 monta juntas tóricas en racores metálicos roscados, con una producción especificada de unas 1,000 piezas por hora en un armario de solo 500 × 460 × 300 mm. Un plato vibratorio interno orienta las juntas y las conduce por un carril hasta el cabezal; el operario presenta cada racor en las mordazas de la ventana frontal y la máquina lubrica, estira y asienta la junta antes de liberar la pieza. Utiliza alimentación monofásica AC 220 V y aire de taller a 0.5–0.7 MPa; todas las funciones se controlan desde una pantalla táctil en inglés.
Especificaciones
| Función | Montaje de juntas tóricas en racores metálicos roscados; las imágenes muestran adaptadores de acero revestido con asiento de junta detrás de la rosca |
|---|---|
| Capacidad del equipo | Unas 1,000 piezas/hora |
| Método de alimentación | Plato vibratorio |
| Método de control | Control integrado con pantalla táctil |
| Carga de piezas | Según las imágenes: semiautomática; el operario presenta cada racor en las mordazas de la ventana frontal |
| Lubricación de juntas | Según las imágenes: bomba dosificadora peristáltica con regulador de velocidad y depósito dentro del armario, conectada a una aguja en el punto de montaje |
| Presión de aire comprimido | 0.5 – 0.7 MPa |
| Alimentación eléctrica | AC 220 V ±15%, frecuencia 50 Hz ±2% |
| Temperatura del taller | 3 – 40 °C |
| Humedad del taller | ≤ 95% |
| Dimensiones | L 500 × W 460 × H 300 mm |
| Pantalla | Según las imágenes: HMI táctil a color con interfaz en inglés |
| Código HS | 8479.89 (referencia habitual; su agente de aduanas confirma la clasificación definitiva) |
| Certificación | CE (certificado incluido con el envío) |
Características principales
- Armario de sobremesa de 500 × 460 × 300 mm con alimentación monofásica AC 220 V, para colocarlo junto al puesto de montaje sin ocupar una estación de suelo.
- Lubricación integrada: una bomba dosificadora regulable toma lubricante del depósito interno y humedece la junta en el punto de montaje para facilitar su paso sobre la rosca y evitar arrastres y mellas.
- El plato vibratorio orienta las juntas sueltas y las coloca en fila sobre el carril; el operario no tiene que recogerlas ni orientarlas a mano.
- Pantalla en inglés con modo manual, registro de alarmas y órdenes individuales de alimentación de juntas, carrera del cabezal, soplado y lubricación, útiles durante ajustes y formación.
- Tapa superior para reponer juntas, asas laterales y patas niveladoras. La ventana permite presentar la pieza desde fuera mientras el herramental móvil queda detrás de una protección.
- Mordazas, carril y cabezal se fabrican para una familia de racores a partir de sus muestras.
Materiales y aplicaciones
- Racores metálicos roscados con junta detrás de la rosca, como los cuerpos de adaptadores hidráulicos de acero cincado fotografiados.
- Adaptadores, tapones y uniones neumáticos, hidráulicos y de fluidos en cantidades de taller en lugar de líneas continuas.
- Puestos que colocan juntas manualmente y rechazan piezas por juntas retorcidas, enrolladas, secas o ausentes.
- Reparación, fabricación de repuestos y series cortas de varias referencias que no justifican una célula automática.
Adecuada para: montar juntas tóricas en racores metálicos roscados a escala de banco: unas 1,000 piezas por hora, un operario y una familia de piezas cada vez, con toma de 220 V y aire de taller.
No adecuada para: producción sin operario en el punto de carga. Si los cuerpos también deben alimentarse automáticamente, consulte la WM-9312 automática con lubricación: cuerpos y juntas llegan desde dos alimentadores a una mesa indexada, con unas 3,600 piezas/hora especificadas y descarga automática de defectuosas. Si la pieza requiere una segunda operación después de la junta, compare la WM-9311 automática de cinco estaciones; la WM-9306 automática de tres estaciones más inspección muestra un ciclo fotografiado de 1.8 segundos. Para dos cabezales en un banco sin la bomba de lubricación incorporada de este modelo, consulte la WM-9305 semiautomática de dos estaciones, con unas 1,200 juntas/hora y 800 × 550 × 320 mm, o la WM-9308 de dos estaciones para conectores de latón. Si la pieza es un racor de plástico moldeado que se apoya en un poste, y necesita cargar la siguiente mientras se monta la actual, la WM-9317 semiautomática para racores de plástico dispone de un plato giratorio de dos postes y una pieza por ciclo en menos de 1.5 segundos. No incluye lubricación: elíjala para montaje en seco. Tampoco adecuada para: sellar roscas con cinta de PTFE; para ello está la WM-461 de encintado automático, para roscas ZG y NPT de 1/8 a 2 pulgadas. Para sellos de cable antes del crimpado está la WM-377 de inserción de sellos y crimpado en ambos extremos.
Cómo elegir entre semiautomática y automática
La diferencia principal está en quién presenta el cuerpo al herramental. Los modelos WM-9314, WM-9312 y WM-9311 orientan y colocan la junta; la WM-9314 y la WM-9312 incluyen lubricación, que debe confirmarse por separado en otras configuraciones.
En la WM-9314 carga una persona. Por eso cabe en un banco, funciona desde una toma monofásica y está especificada para unas 1,000 piezas por hora. Mantiene un operario, pero reduce la inversión y permite cambiar de referencia mediante mordazas y carril dedicados; el cambio se verifica con sus útiles. Resulta útil para reparación, repuestos y pedidos mixtos cuyo volumen no ocupa un turno completo.
En la WM-9312 y la WM-9311 el cuerpo se alimenta automáticamente y se posiciona en una mesa; el operario repone los alimentadores. Sus referencias de producción pueden superar ampliamente las de un banco manual, pero la comparación se confirma con la misma pieza. Esta automatización se justifica cuando una referencia trabaja de forma continua y la disponibilidad de operarios limita la producción.
Otra opción con carga manual es la WM-9318 de montaje de juntas en racores, un armario cerrado de suelo. Su dato de rendimiento es un ciclo de máquina de una pieza en menos de 1.5 segundos y lubrica mediante neblina antes de montar, en lugar de dosificar con bomba. Considérela para una posición fija de producción y cuerpos metálicos; mantenga la WM-9314 cuando importen el formato de sobremesa y los traslados entre bancos. Si necesita dos cabezales en el mismo banco, cotice la WM-9305 general o la WM-9308 para latón en lugar de añadir una segunda WM-9314.
Como criterio de evaluación, si una sola referencia ocupa un turno completo cada semana, conviene cotizar la célula automática; si el banco procesa varias referencias semanales, compare la WM-9314. Envíe racores y juntas: podemos probar las plataformas y presentar las producciones lado a lado antes de decidir.
El pedido comienza con sus piezas porque el herramental se fabrica para ellas. Envíenos racores y juntas; recibe los resultados de prueba, la producción alcanzable y el precio antes de construir la máquina.
WM-9314 — preguntas frecuentes
¿Cuántos racores por hora procesa?
La capacidad especificada es de unas 1,000 piezas por hora. Como es semiautomática, el resultado real sigue el ritmo de carga del operario: la máquina controla alimentación, lubricación y asiento, pero no carga ni descarga. Confirmamos una cifra realista después de probar sus racores.
¿Qué parte del proceso es semiautomática?
El manejo de juntas es automático: el plato las orienta, el carril las pone en fila y el cabezal lubrica, estira y asienta cada una. La pieza se carga manualmente: el operario presenta el racor en las mordazas y retira la pieza terminada. No hay un alimentador de cuerpos, diferencia que permite mantener el formato de sobremesa.
¿Lubrica la junta?
Sí. Las imágenes muestran una bomba peristáltica dosificadora con regulador de velocidad sobre un depósito interno, conectada a una aguja dirigida al punto de montaje. Oiling es una orden de la pantalla. La junta humedecida pasa sobre la rosca y se asienta con menor riesgo de enrollarse o cortarse, defectos habituales de la colocación en seco.
¿Qué servicios necesita?
Alimentación monofásica AC 220 V ±15% a 50 Hz ±2% y aire comprimido limpio de 0.5 a 0.7 MPa. Temperatura ambiente especificada de 3 a 40 °C y humedad no superior al 95%. Requiere banco, toma eléctrica y línea de aire, sin trifásica ni cimentación.
¿Cuánto espacio ocupa?
El armario mide 500 mm de longitud, 460 mm de profundidad y 300 mm de altura. Deje espacio frontal para el operario y superior para abrir la tapa del alimentador de juntas.
¿Admite mi racor y mi tamaño de junta?
Mordazas, carril y cabezal se fabrican para una familia de racores; comprobamos la viabilidad con muestras. Envíenos racores y juntas: los probamos y recibe resultado, producción alcanzable y precio antes de su compromiso de compra.
Máquinas relacionadas: Montaje y máquinas especiales
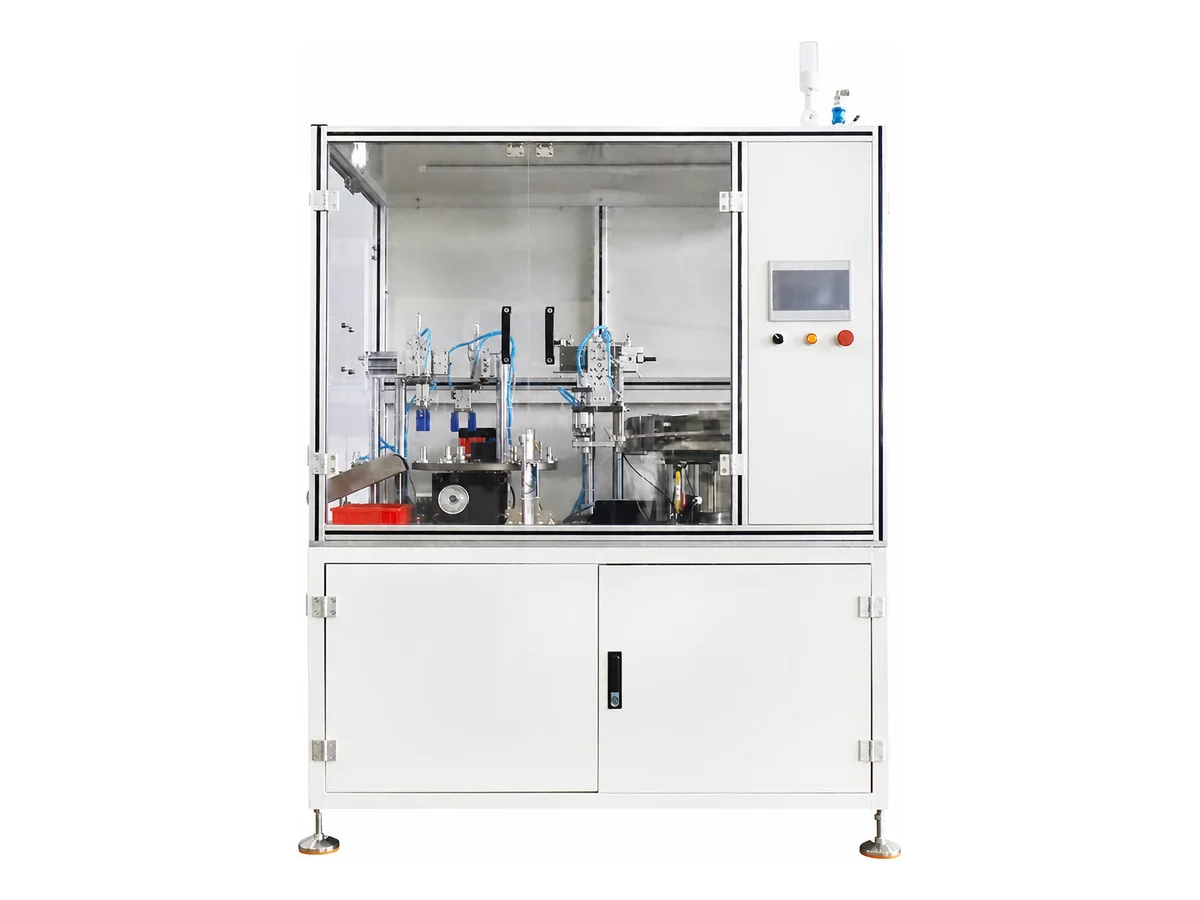
Máquina rotativa automática de montaje de juntas tóricas para piezas de plástico moldeado
Modelo WM-9306
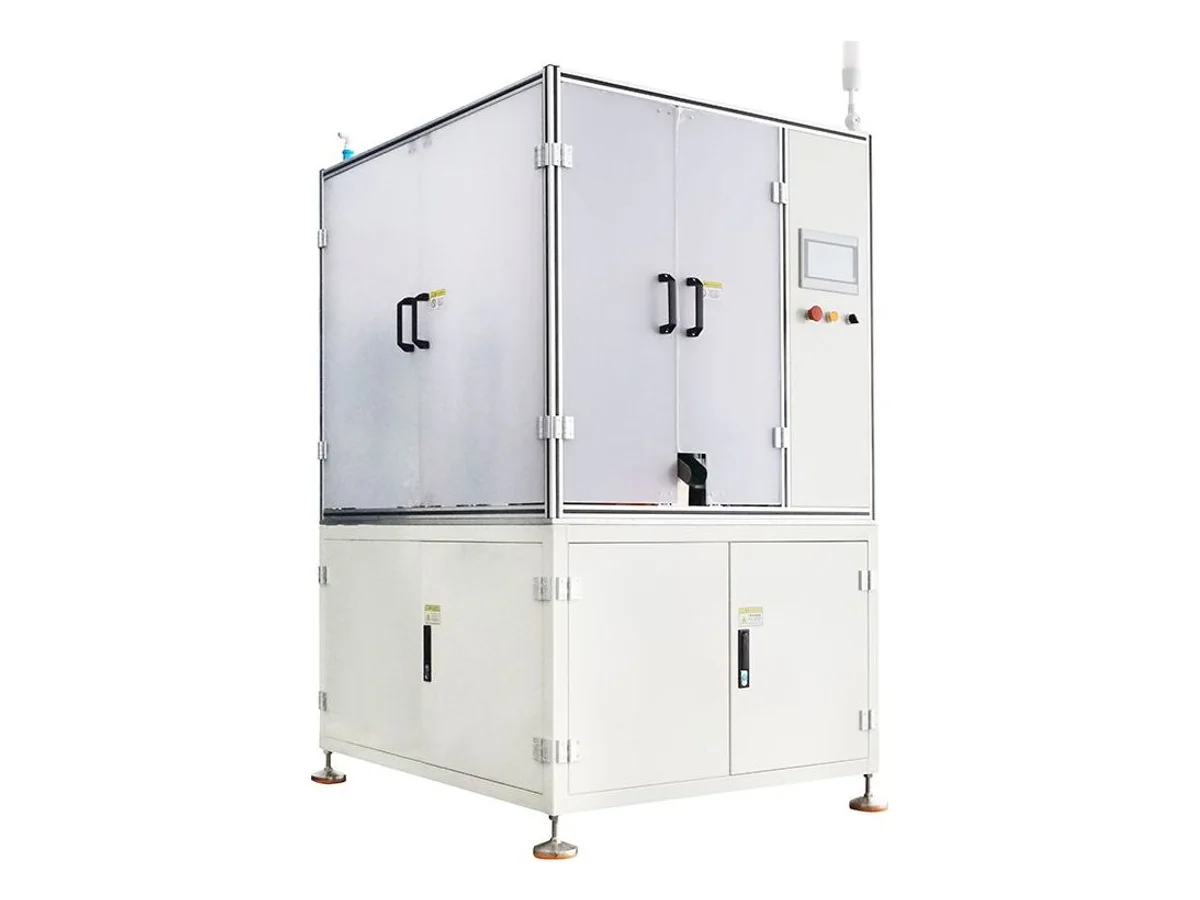
Máquina automática de montaje de juntas tóricas con estación de lubricación
Modelo WM-9312
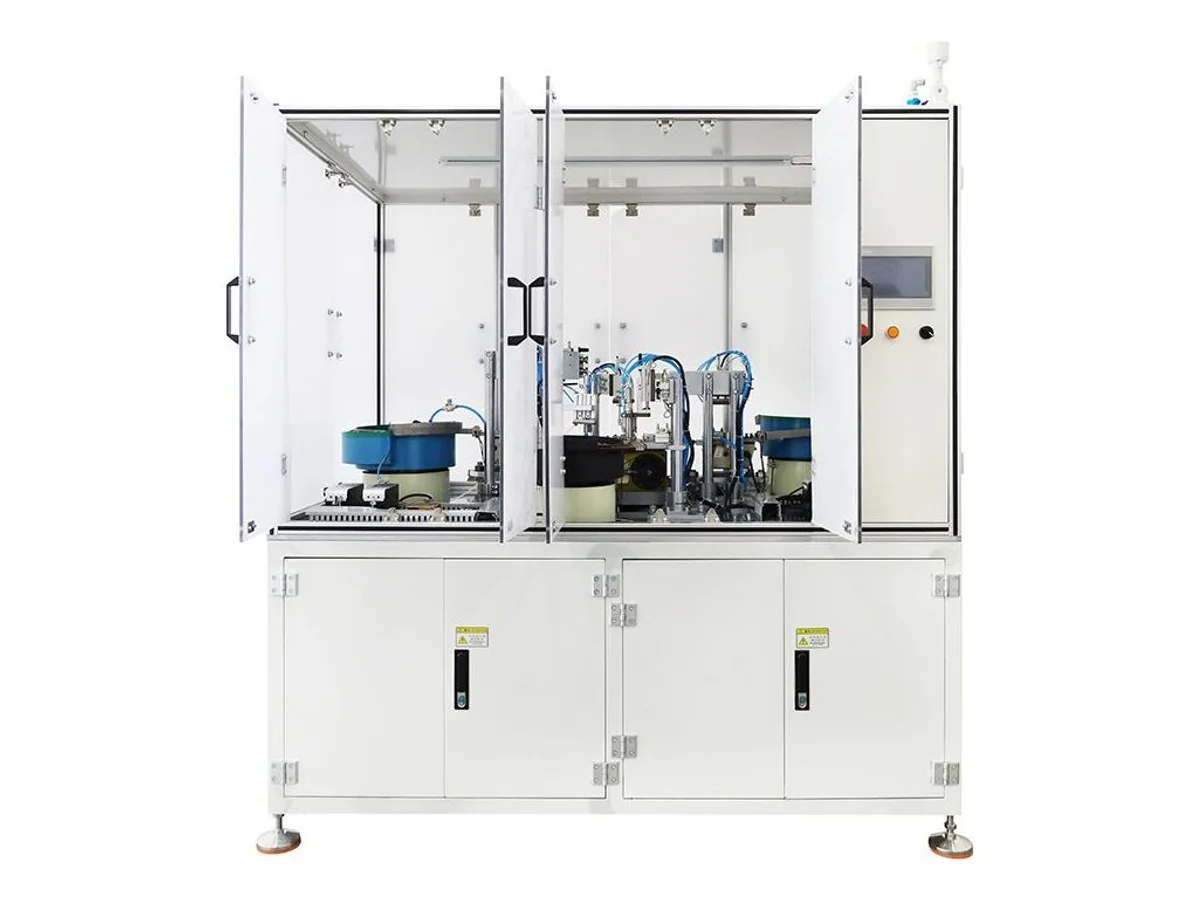
Máquina automática de montaje de juntas tóricas con mesa giratoria indexada
Modelo WM-9311