Máquina de apriete automático de tuercas con dos estaciones y control de par por servo WM-9316
Solicitar cotización para WM-9316 →
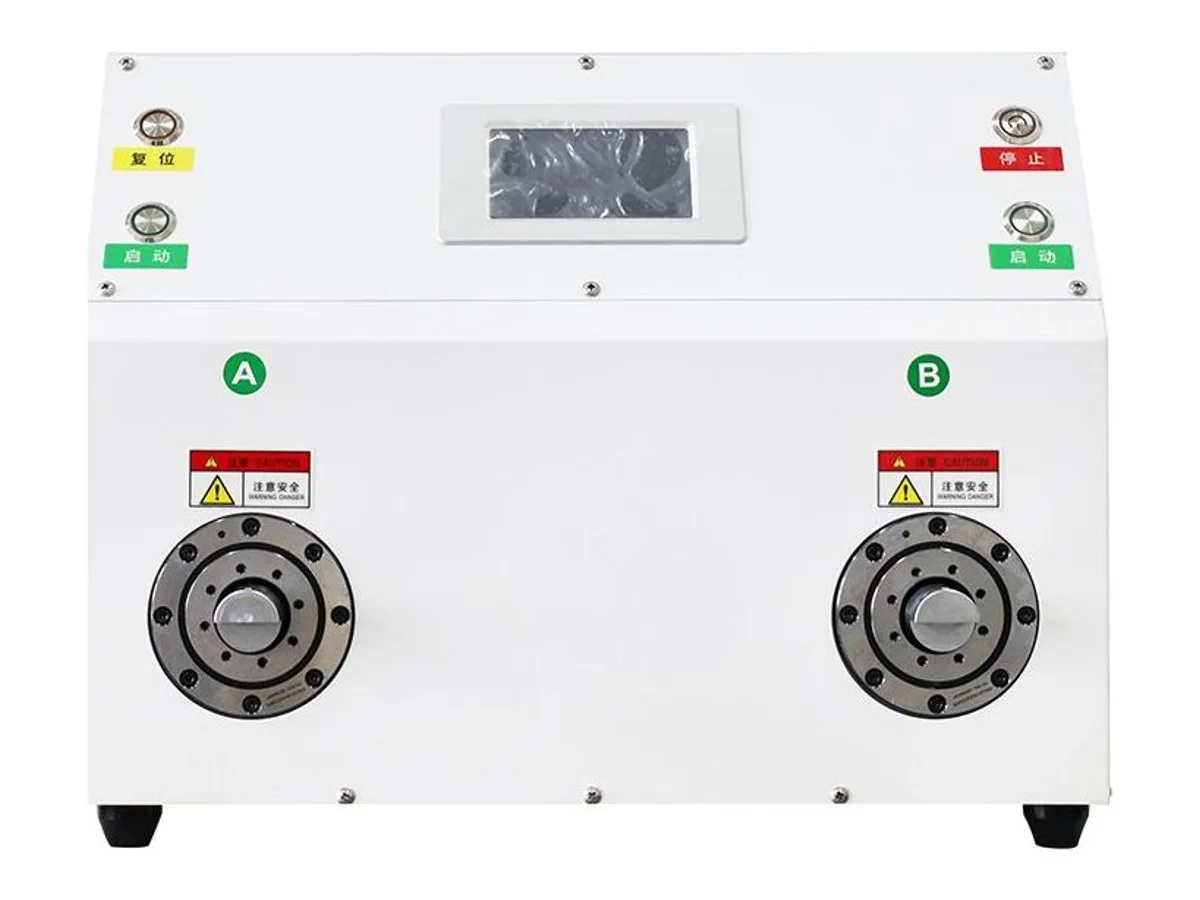
La WM-9316 enrosca y aprieta a par las tuercas y prensaestopas de conectores mediante dos estaciones. Cada una tiene su propio husillo giratorio por servo y botón de inicio, para que un operario cargue B mientras trabaja A. El accionamiento estándar es un servomotor de 400 W y 3,000 rpm, dimensionado según el par de la pieza. El ciclo puede finalizar por par o por número de vueltas; un sensor dinámico mide la unión durante el apriete. El armario mide 500 × 450 × 460 mm y utiliza alimentación monofásica AC 220 V y aire de taller a 0.3–0.7 MPa.
Especificaciones
| Función | Apriete de tuercas y prensaestopas en conectores y conjuntos de arneses; las imágenes muestran tuercas de prensaestopas en conectores solares FV |
|---|---|
| Estaciones | Dos: A y B en el frontal, cada una con husillo giratorio, etiqueta de advertencia y botón de inicio propios; comparten pantalla, reinicio y parada |
| Potencia | Servomotor de 400 W, 3,000 rpm (tamaño seleccionable según el par de apriete requerido por el producto) |
| Modo de apriete | Modo de par / modo de vueltas |
| Detección de par | Sensor dinámico de par |
| Útiles | Fabricados según la forma del producto y reemplazables |
| Aire comprimido | 0.3 – 0.7 MPa |
| Alimentación eléctrica | AC 220 V |
| Dimensiones | 500 × 450 × 460 mm |
| Pantalla | Según las imágenes: HMI táctil a color en inglés (también disponible en chino), con par ajustado y real, número de vueltas y contador de producción por estación |
| Modos de la pantalla | Según las imágenes: modo de par, posición (vueltas) e inversión, más página manual de órdenes individuales, parámetros y entradas/salidas |
| Interfaz del husillo | Según las imágenes: brida giratoria atornillada en cada estación y eje de arrastre con chaveta para el herramental específico del cliente |
| Código HS | 8479.89 (referencia habitual; su agente de aduanas confirma la clasificación definitiva) |
| Certificación | CE (certificado incluido con el envío) |
Características principales
- Dos estaciones independientes: el operario carga una mientras la otra ejecuta el ciclo, solapando el tiempo de apriete con la manipulación.
- Modo de par o de vueltas según el trabajo: termine al alcanzar un par cuando el límite lo determine la junta o la rosca, o después de un número de vueltas cuando la pieza tenga un tope.
- El sensor dinámico mide mientras gira la unión, permitiendo detectar un apriete excesivo o insuficiente durante el mismo ciclo.
- Servo estándar de 400 W y 3,000 rpm, redimensionable según el par que requiera su producto.
- Útiles reemplazables fabricados para la forma de la pieza, para cubrir varias referencias con un armario.
- Pantalla en inglés con página manual, parámetros, entradas/salidas y contador por estación para ajustar la máquina y formar al operario.
- Espacio y servicios reducidos: 500 × 450 × 460 mm, toma monofásica de 220 V y aire a 0.3–0.7 MPa, sin trifásica ni cimentación.
Materiales y aplicaciones
- Conectores solares FV: apriete de la tuerca del prensaestopas sobre el cuerpo después de crimpar e insertar el contacto, como muestran las imágenes.
- Conectores estancos de arneses cuya tuerca debe alcanzar un par definido para que actúe la junta.
- Tapas roscadas, carcasas posteriores y tuercas de acoplamiento o unión en conjuntos de cable y manguera.
- Puestos que aprietan con herramientas manuales y presentan rechazos o reclamaciones por par irregular.
- Referencias mixtas en cantidades de taller que no justifican una célula automática, pero necesitan mayor repetibilidad que el apriete manual.
Adecuada para: enroscar una tuerca, prensaestopas o tapa hasta un par repetible sobre una pieza de cableado, con dos estaciones, un operario y herramentales específicos, usando toma de 220 V y aire de taller.
No adecuada para: producción sin una persona en el punto de carga. Para alimentar e indexar piezas automáticamente, solicite una configuración de apriete validada en máquinas a medida. Como referencias de automatización de montaje, la WM-9312 automática con lubricación alimenta cuerpos y juntas desde dos alimentadores hacia una mesa indexada, con unas 3,600 piezas/hora y descarga automática de defectuosas; la WM-9311 automática de cinco estaciones incluye una segunda operación de montaje. Son plataformas de juntas tóricas y no establecen por sí mismas capacidad de apriete de tuercas a par. Tampoco adecuada para: colocar una junta de goma en lugar de girar una rosca. Para estirar una junta sobre la rosca y asentarla en la ranura está la WM-9314 semiautomática de sobremesa, que orienta, lubrica y coloca juntas a unas 1,000 piezas por hora. La WM-9316 tampoco crimpa: el contacto debe crimparse e insertarse antes del apriete, mediante las crimpadoras de terminales.
Su lugar en la secuencia de montaje
El conector estanco se termina en orden: corte y pelado del cable, crimpado del contacto, inserción completa en la carcasa y, por último, apriete de la tuerca para comprimir la junta contra la cubierta. Las primeras operaciones tienen equipos dedicados; el último paso sigue realizándose a mano en muchos puestos.
La máquina automatiza ese paso. Las fotografías muestran dos conectores solares sobre cable FV unipolar: uno con la tuerca retirada y rosca visible, otro con la tuerca asentada contra el cuerpo. La unión debe sellar, además de sujetar. Un apriete insuficiente puede dejar la junta sin cerrar sobre la cubierta; uno excesivo puede deformar la rosca de plástico o aplastar la junta. Estos defectos pueden pasar inadvertidos externamente y aparecer durante el uso.
Finalizar con un par medido reduce la dependencia del tacto. El sensor dinámico mide mientras se forma la unión, no solo en muestras terminadas. Para una pieza con tope mecánico, el modo de vueltas permite controlar las revoluciones; verificamos el resultado con su pieza.
Pedido
Como los herramentales se fabrican para su pieza, el pedido comienza con muestras. Envíe conectores o racores, tuercas y par objetivo: los probamos, confirmamos ciclo y diseño del herramental y cotizamos antes de mecanizar. Indique también si necesita ambas estaciones para la misma referencia o para dos distintas.
WM-9316 — preguntas frecuentes
¿Qué aporta tener dos estaciones?
Permite aprovechar tiempo que quedaría libre durante el apriete. A y B tienen husillo, botón de inicio y contador propios. El operario carga una estación, la inicia y carga la otra mientras la primera gira. El solapamiento reduce la espera; la producción efectiva depende del tiempo de manipulación y del ciclo de su pieza.
¿Debo usar modo de par o de vueltas?
El modo de par finaliza al alcanzar el valor ajustado; corresponde cuando la junta o la rosca de plástico determinan el límite, como en una tuerca de prensaestopas. El modo de vueltas termina después del número configurado y puede servir para piezas con tope mecánico o una distancia de avance conocida. Se selecciona en pantalla para cada referencia. La pantalla fotografiada también ofrece inversión para desenroscar.
¿Cómo sabe que ha alcanzado el par?
Un sensor dinámico mide la unión mientras gira el husillo; la pantalla compara el valor real con el ajustado. La medición se realiza durante el montaje, en lugar de comprobar después una muestra con llave dinamométrica; así se identifica en la estación una pieza que no alcanza el par.
¿Es automática o necesita un operario?
El apriete es automático y la carga manual. No incorpora alimentador vibratorio ni transportador: el operario coloca la pieza, pulsa el inicio de esa estación y la retira al terminar. Eso permite un armario de 500 × 450 × 460 mm conectado a una toma monofásica y cambios de referencia mediante sustitución de herramentales.
¿Puede apretar mi conector?
Los herramentales se fabrican para la forma del producto y son reemplazables. Envíenos conectores, tuercas y par requerido: los probamos y recibe resultado, ciclo alcanzable y precio antes de construir. Si necesita más par que el servo estándar de 400 W, redimensionamos el motor al mismo tiempo.
¿Qué suministros y espacio necesita?
Alimentación monofásica AC 220 V y aire comprimido limpio de 0.3 a 0.7 MPa. El armario tiene 500 mm de anchura, 450 mm de profundidad y 460 mm de altura sobre patas niveladoras; puede apoyarse en un banco o soporte ligero. Deje espacio delante de ambas estaciones para las manos del operario y los extremos de cable o manguera.
Máquinas relacionadas: Montaje y máquinas especiales
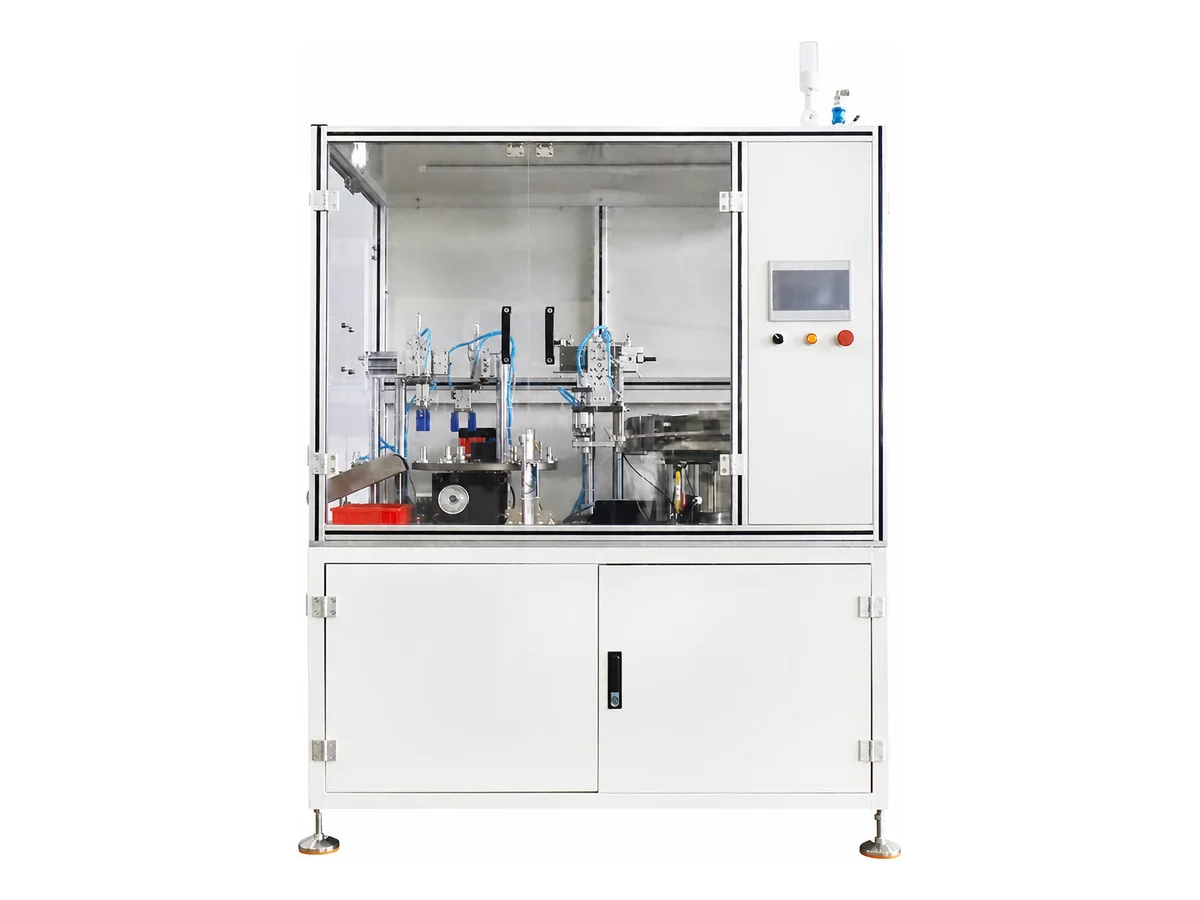
Máquina rotativa automática de montaje de juntas tóricas para piezas de plástico moldeado
Modelo WM-9306
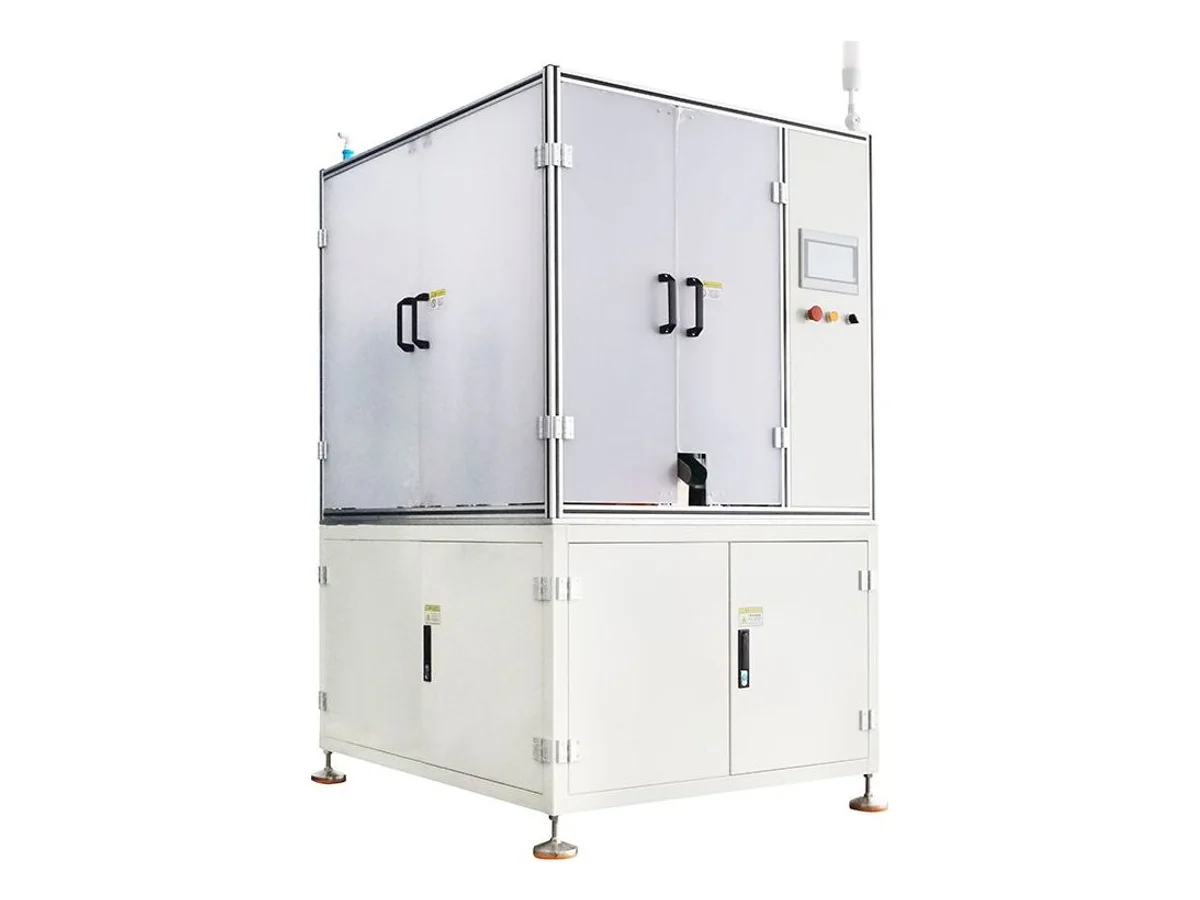
Máquina automática de montaje de juntas tóricas con estación de lubricación
Modelo WM-9312
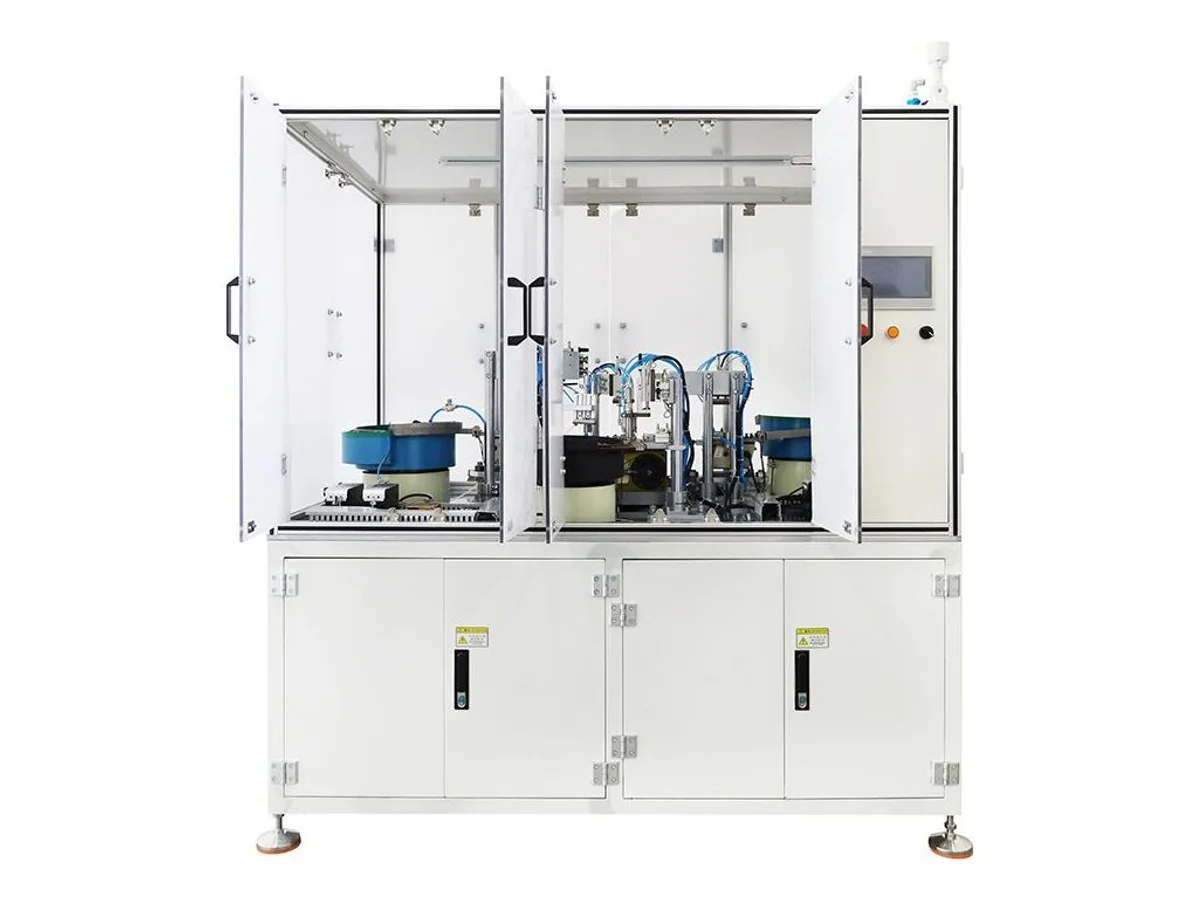
Máquina automática de montaje de juntas tóricas con mesa giratoria indexada
Modelo WM-9311