Máy siết đai ốc tự động hai trạm với điều khiển mô-men servo WM-9316
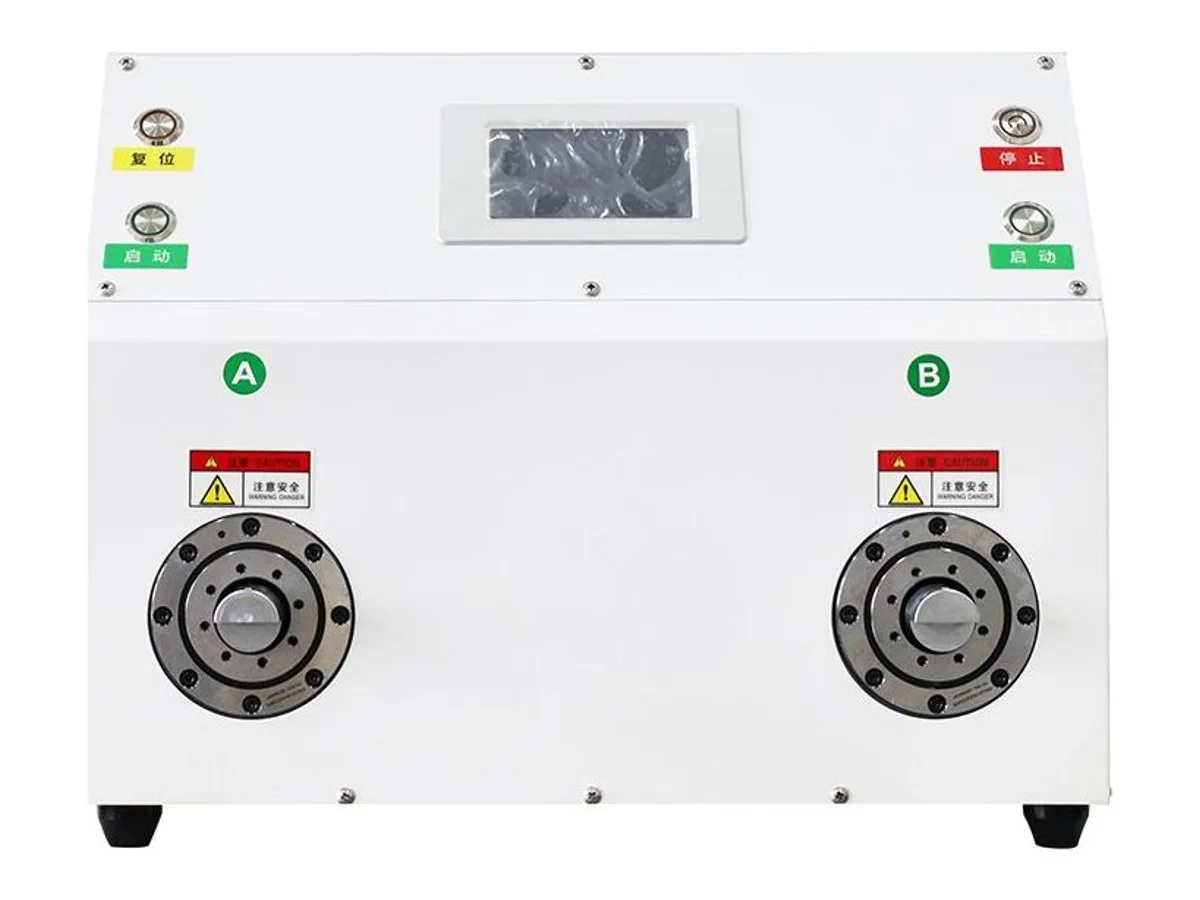
WM-9316 là máy hai trạm vặn và siết đai ốc, đầu siết cáp trên cụm đầu nối theo mô-men. Mỗi trạm có trục quay servo và nút khởi động riêng để một người đặt phôi trạm B trong khi trạm A chạy. Động cơ servo 400 W, 3.000 vòng/phút được chọn theo mô-men chi tiết cần; mỗi chu kỳ có thể kết thúc theo mô-men hoặc số vòng, với cảm biến mô-men động đo mối ghép khi đang siết. Tủ 500 × 450 × 460 mm dùng AC 220 V một pha và khí nén 0,3–0,7 MPa.
Thông số kỹ thuật
| Chức năng | Siết đai ốc và đầu siết cáp trên đầu nối, bộ dây — như trong ảnh vặn đai ốc đầu siết cáp của đầu nối điện mặt trời (PV) |
|---|---|
| Trạm | Hai — như trạm A và B trên bảng trước trong ảnh, mỗi trạm có trục quay, nhãn cảnh báo và nút khởi động riêng, dùng chung một HMI, một nút đặt lại và một nút dừng |
| Công suất | Động cơ servo 400 W, 3.000 vòng/phút (có thể chọn cỡ động cơ theo mô-men siết sản phẩm yêu cầu) |
| Chế độ siết | Chế độ mô-men / chế độ số vòng |
| Phát hiện mô-men | Cảm biến mô-men động |
| Đồ gá | Làm theo hình dạng sản phẩm và thay được |
| Khí nén | 0,3 – 0,7 MPa |
| Nguồn điện | AC 220 V |
| Kích thước | 500 × 450 × 460 mm |
| Màn hình | Như ảnh — HMI cảm ứng màu có giao diện tiếng Anh (cũng có tiếng Trung), hiển thị mô-men đặt và thực tế, số vòng cùng bộ đếm tỷ lệ đạt đang chạy của từng trạm |
| Chế độ vận hành trên HMI | Như ảnh — chế độ mô-men, vị trí (số vòng), đảo chiều, cùng trang tay cho lệnh từng bước, trang thông số và trang I/O |
| Giao tiếp trục chính | Như ảnh — mặt bích quay bắt bu lông ở mỗi trạm với trục dẫn có then mang đồ gá riêng theo khách hàng |
| Mã HS | 8479.89 (mã tham khảo thông dụng — đại lý hải quan xác nhận phân loại cuối cùng) |
| Chứng nhận | CE (chứng nhận kèm theo hàng) |
Tính năng chính
- Hai trạm độc lập trên một máy — khi một trạm chạy chu kỳ, người đặt phôi trạm kia, để thời gian siết chồng lên thời gian thao tác thay vì cộng thêm
- Chọn chế độ mô-men hoặc số vòng cho từng việc — kết thúc theo mô-men khi gioăng hoặc ren quyết định giới hạn, hoặc theo số vòng khi chi tiết có điểm dừng cứng
- Cảm biến mô-men động đo mối ghép khi quay thay vì kiểm tra sau đó, giúp phát hiện siết quá hoặc thiếu ngay trong chu kỳ tạo mối ghép
- Servo 400 W, 3.000 vòng/phút là cấu hình chuẩn, có thể đổi cỡ theo mô-men sản phẩm thực tế cần
- Đồ gá chế tạo theo hình dạng sản phẩm và thay được, giúp một tủ xử lý nhiều mã chi tiết
- Màn hình tiếng Anh có trang tay cho lệnh từng bước, trang thông số, trang I/O và bộ đếm tỷ lệ đạt từng trạm — phục vụ cài đặt và đào tạo vận hành
- Yêu cầu cấp nguồn và diện tích nhỏ — 500 × 450 × 460 mm, ổ điện 220 V một pha và khí nén 0,3–0,7 MPa, không cần điện ba pha hay làm móng
Vật liệu và ứng dụng
- Cụm đầu nối điện mặt trời (PV) — như ảnh, vặn đai ốc đầu siết cáp xuống thân sau khi tiếp điểm đã bấm và cắm
- Đầu nối bộ dây kín và chống nước cần đai ốc đạt mô-men xác định để gioăng làm việc
- Nắp ren, vỏ sau đầu nối, đai ốc ghép và đai ốc rắc co trên cụm cáp và ống mềm
- Bàn còn siết đai ốc bằng dụng cụ tay, phát sinh phế phẩm hoặc bảo hành do mô-men không đồng đều
- Nhiều mã chi tiết theo lô, khi chưa phù hợp đầu tư trạm hoàn toàn tự động nhưng siết tay không còn đủ tin cậy
Phù hợp: vặn đai ốc, đầu siết cáp hoặc nắp ren đến mô-men lặp lại trên chi tiết cụm cáp — hai trạm, một người, đồ gá theo sản phẩm, dùng ổ điện 220 V và khí nén xưởng.
Không phù hợp: sản xuất không có người ở điểm đặt phôi. Khi chi tiết cần cấp bằng phễu và chia độ, cần loại máy khác — WM-9312 lắp O-ring có bôi dầu đưa thân và vòng từ hai phễu rung lên bàn xoay chia độ ở khoảng 3.600 sản phẩm/giờ và tự dỡ sản phẩm lỗi; WM-9311 năm trạm hoàn toàn tự động là ví dụ nền tảng bổ sung công đoạn lắp lần hai. Cả hai máy O-ring đều không xác lập khả năng siết đai ốc tự động; nếu cần lắp đai ốc không có người đặt phôi, yêu cầu chúng tôi kiểm chứng cấu hình máy tùy chỉnh phù hợp trên chi tiết của Quý khách.
Cũng không phù hợp: lắp gioăng cao su thay vì quay ren. O-ring cần giãn qua ren rồi vào rãnh dùng WM-9314 bán tự động để bàn, định hướng vòng bằng mâm rung, bôi dầu và lắp ở khoảng 1.000 sản phẩm mỗi giờ trên bàn cỡ tương tự. Máy cũng không bấm đầu cốt — tiếp điểm phải được bấm lên lõi dẫn và cắm vào đầu nối trước khi vặn đai ốc; đó là công việc của máy bấm đầu cốt.
Vị trí máy trong trình tự lắp ráp
Đầu nối kín hoàn thiện theo thứ tự xác định: cắt tuốt cáp, bấm tiếp điểm, cắm tiếp điểm hết vào vỏ rồi mới vặn đai ốc đầu siết cáp xuống thân để gioăng ôm vỏ cáp. Ba công đoạn đầu đã có máy riêng từ lâu. Công đoạn cuối trên phần lớn bàn vẫn làm bằng tay.
Đây là công đoạn máy tiếp nhận. Ảnh cho thấy cặp đầu nối điện mặt trời trên cáp PV một lõi — một chiếc đai ốc lùi ra để lộ ren, chiếc kia đã vặn sát thân. Sự khác biệt giữa hai ảnh chính là công việc; mối ghép này làm kín, không chỉ giữ chặt. Quá lỏng thì đầu siết không khép lên vỏ cáp; quá chặt thì ren nhựa biến dạng hoặc gioăng bị nghiền. Cả hai lỗi đều không dễ thấy từ ngoài và có thể chỉ xuất hiện khi cụm đã sử dụng ngoài hiện trường.
Kết thúc chu kỳ theo mô-men đo được loại bỏ việc phỏng đoán; cảm biến động đo ngay khi tạo mối ghép thay vì chỉ lấy mẫu thành phẩm. Khi chi tiết có điểm dừng cứng thay vì gioăng, chế độ số vòng làm việc bằng đếm vòng quay.
Đặt hàng
Vì đồ gá làm theo chi tiết, đặt hàng bắt đầu bằng mẫu thay vì mã danh mục. Gửi đầu nối hoặc phụ kiện, đai ốc và mô-men yêu cầu — chúng tôi chạy trên máy, xác nhận chu kỳ, thiết kế đồ gá và báo giá trước khi gia công. Trong cùng yêu cầu, cho biết hai trạm cần dùng cùng một mã hay hai mã khác nhau.
WM-9316 — câu hỏi thường gặp
Bố trí hai trạm mang lại lợi ích gì?
Tận dụng thời gian vốn phải chờ. Trạm A và B đều có trục quay, nút khởi động riêng và bộ đếm tỷ lệ đạt riêng trên màn hình. Người đặt phôi một trạm, nhấn khởi động rồi đặt trạm thứ hai khi trạm đầu đang quay. Vì chu kỳ siết chồng lên thao tác, năng suất bàn phụ thuộc tốc độ đưa chi tiết của người thay vì chỉ thời gian vặn đai ốc.
Nên dùng chế độ mô-men hay số vòng?
Chế độ mô-men kết thúc khi đạt giá trị đặt, phù hợp khi gioăng hoặc ren nhựa quyết định giới hạn, như đai ốc đầu siết cáp. Chế độ số vòng kết thúc sau số vòng đặt, phù hợp chi tiết có điểm dừng cơ khí cứng hoặc đai ốc chỉ cần chạy một khoảng biết trước. Chọn trên màn hình nên cùng máy dùng cả hai cho các mã khác nhau. HMI trong ảnh còn có đảo chiều để tháo lùi đai ốc.
Máy biết đã đạt mô-men bằng cách nào?
Cảm biến mô-men động đo mối ghép khi trục đang quay; màn hình hiển thị số đo trực tiếp cạnh giá trị đặt. Khác với kiểm tra thành phẩm bằng cờ lê lực sau đó, phép đo nằm ngay trong chu kỳ tạo mối ghép, giúp nhận biết chi tiết chưa đạt mô-men tại trạm thay vì ở công đoạn sau.
Máy tự động hay cần người đặt phôi?
Siết tự động, đặt phôi bằng tay. Không có phễu rung hoặc băng tải — người đặt chi tiết vào đồ gá, nhấn nút trạm đó và lấy thành phẩm khi chu kỳ xong. Vì vậy máy gói trong tủ 500 × 450 × 460 mm dùng ổ điện tường và đổi mã bằng thay đồ gá.
Máy có siết được đầu nối của tôi không?
Đồ gá làm theo hình dạng sản phẩm và thay được, nên tính khả thi xác định bằng chi tiết thực tế. Gửi đầu nối, đai ốc và mô-men yêu cầu để chạy trên máy; Quý khách nhận kết quả, chu kỳ đạt được và giá trước khi chế tạo. Nếu cần mô-men lớn hơn servo chuẩn 400 W cung cấp, chúng tôi tăng cỡ động cơ đồng thời.
Máy cần nguồn và không gian thế nào?
AC 220 V một pha và khí nén sạch 0,3–0,7 MPa. Tủ rộng 500 mm, sâu 450 mm, cao 460 mm, đặt trên chân cân bằng nên có thể dùng bàn hoặc giá nhẹ. Chừa khoảng trước cả hai trạm cho tay người vận hành và đuôi cáp hoặc ống của chi tiết.
Máy liên quan trong Lắp ráp linh kiện và máy chuyên dụng
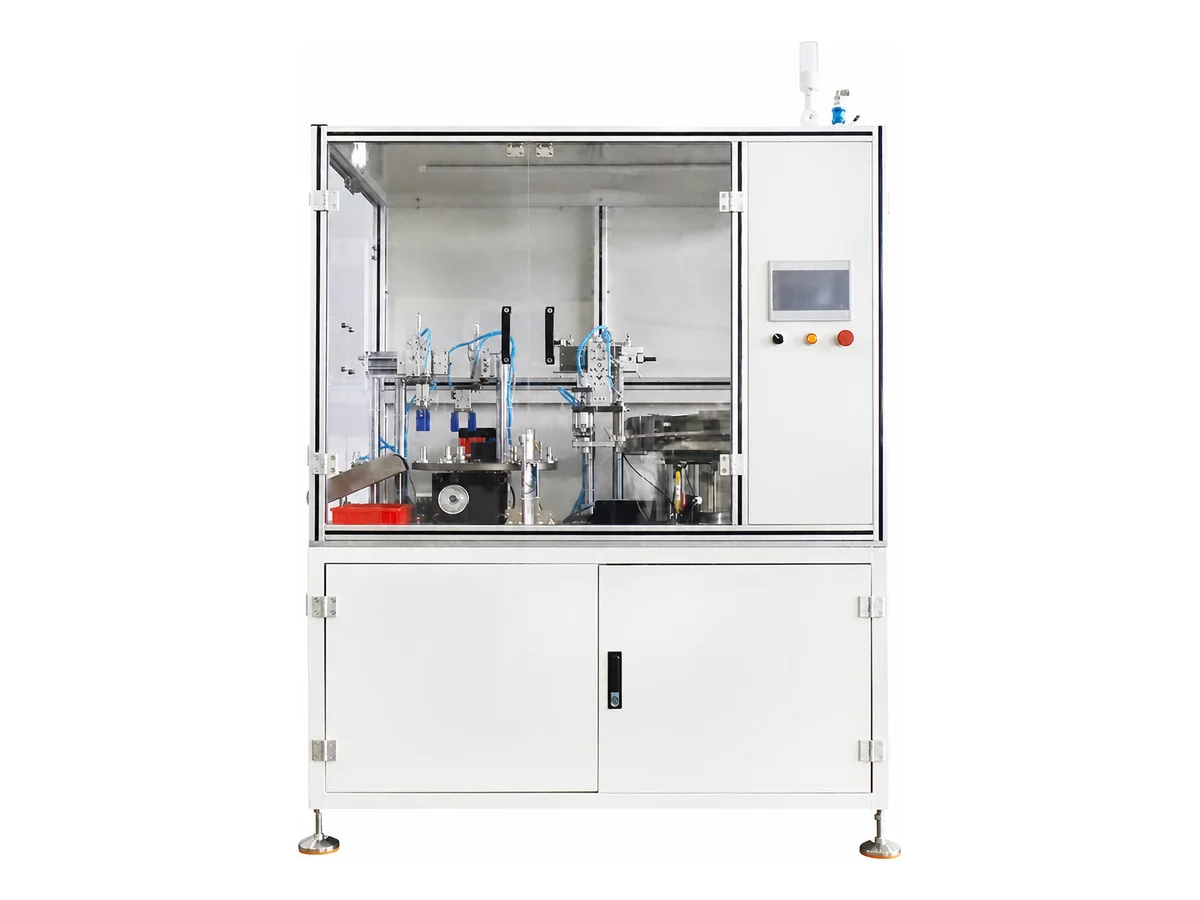
Máy lắp O-ring bàn xoay hoàn toàn tự động cho chi tiết nhựa đúc
Mẫu máy WM-9306
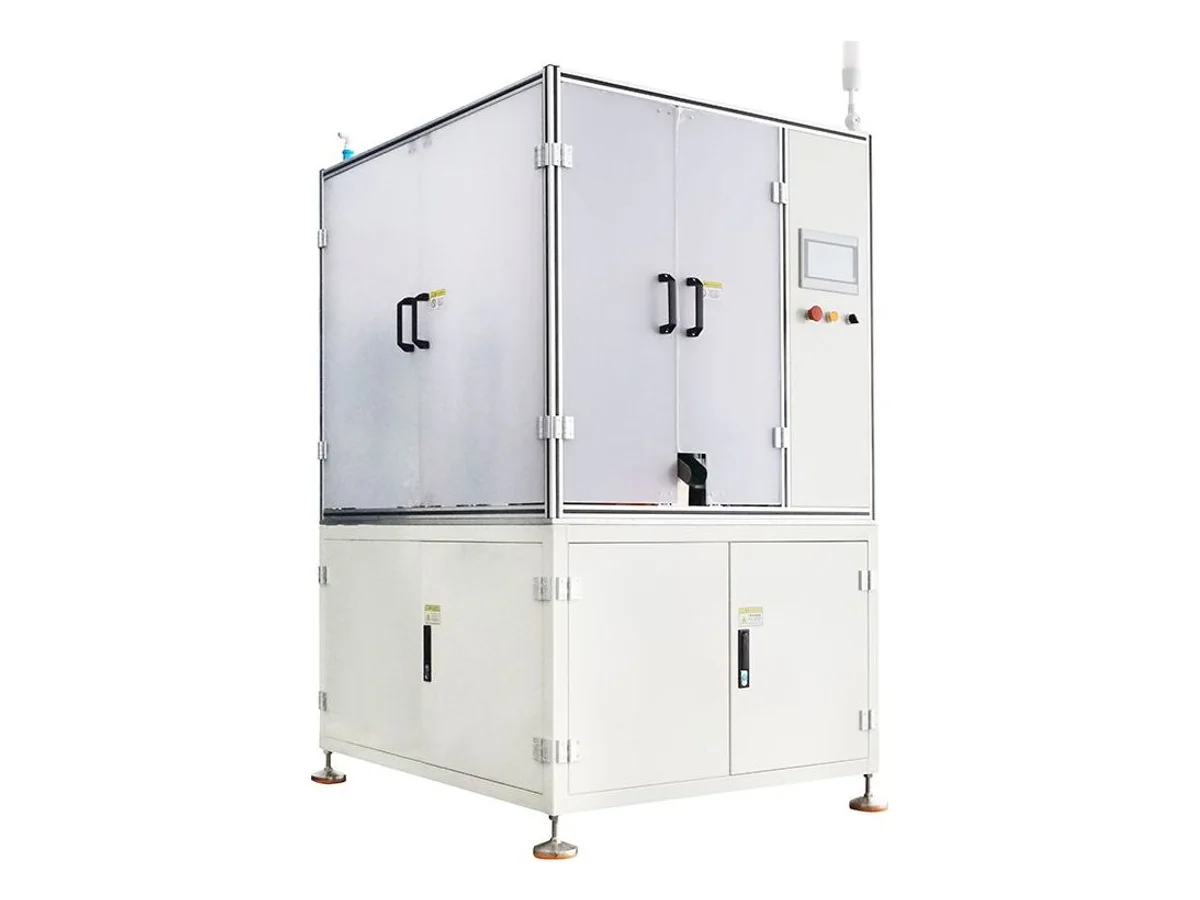
Máy lắp vòng O-ring tự động có trạm bôi dầu
Mẫu máy WM-9312
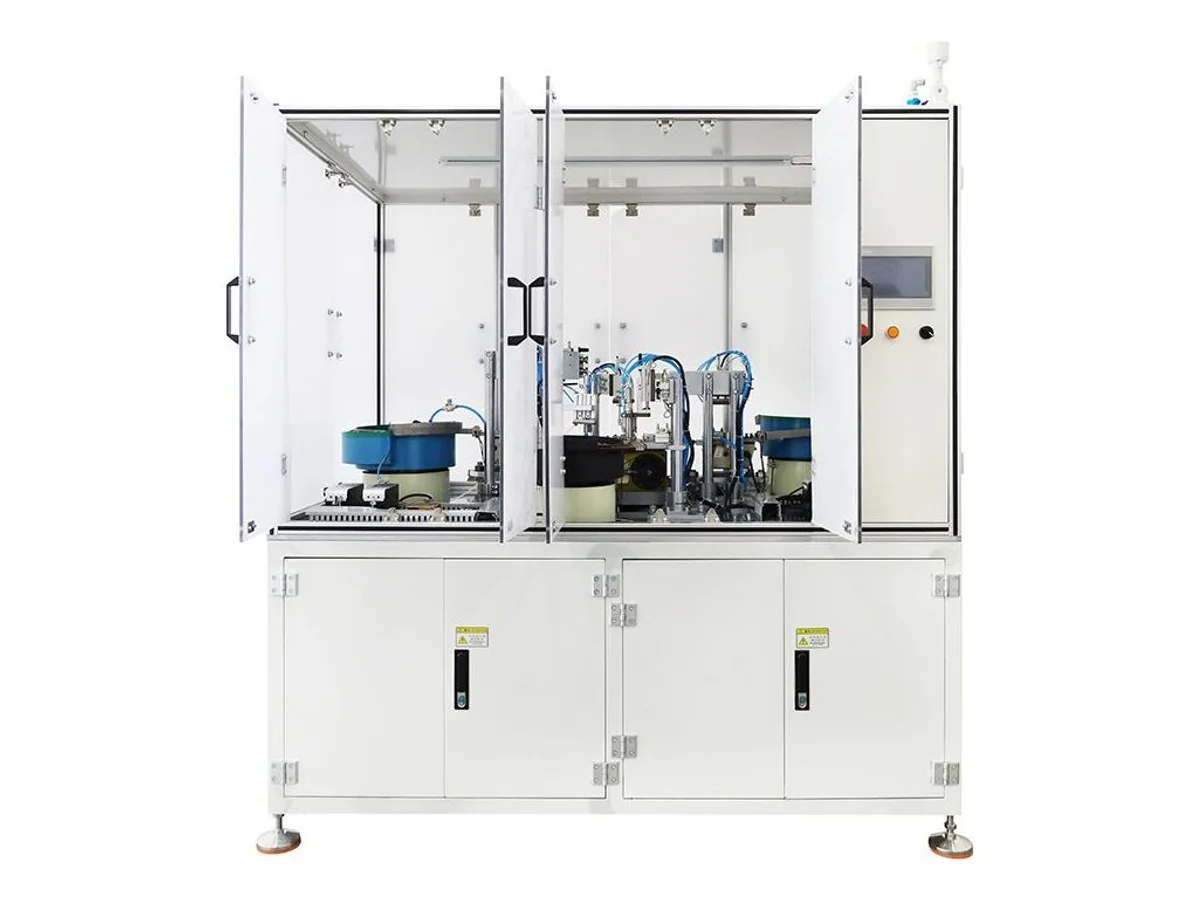
Máy lắp vòng O-ring hoàn toàn tự động với bàn xoay chia độ
Mẫu máy WM-9311