절단·탈피 및 절곡 기능을 갖춘 자동 전선 및 케이블 절곡기, 1–16 mm² WM-1224
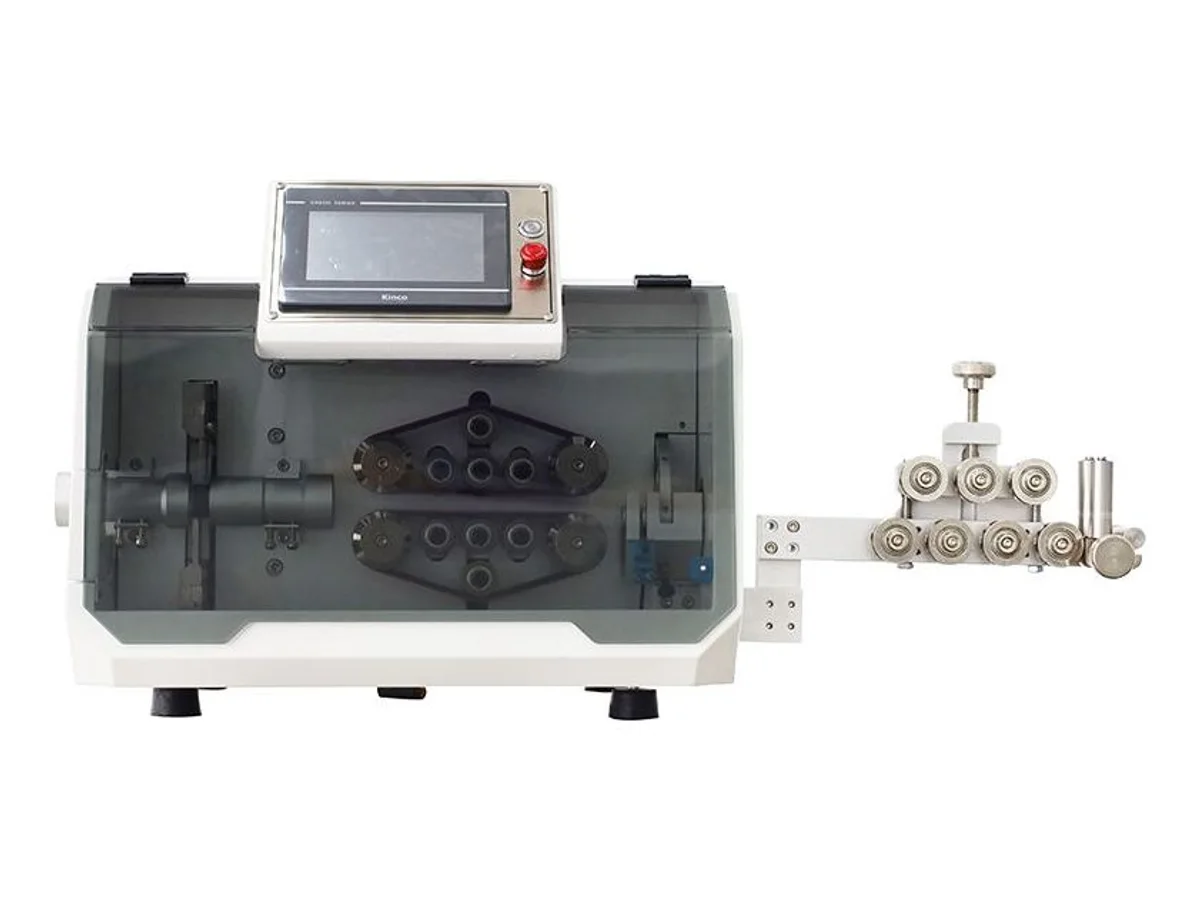
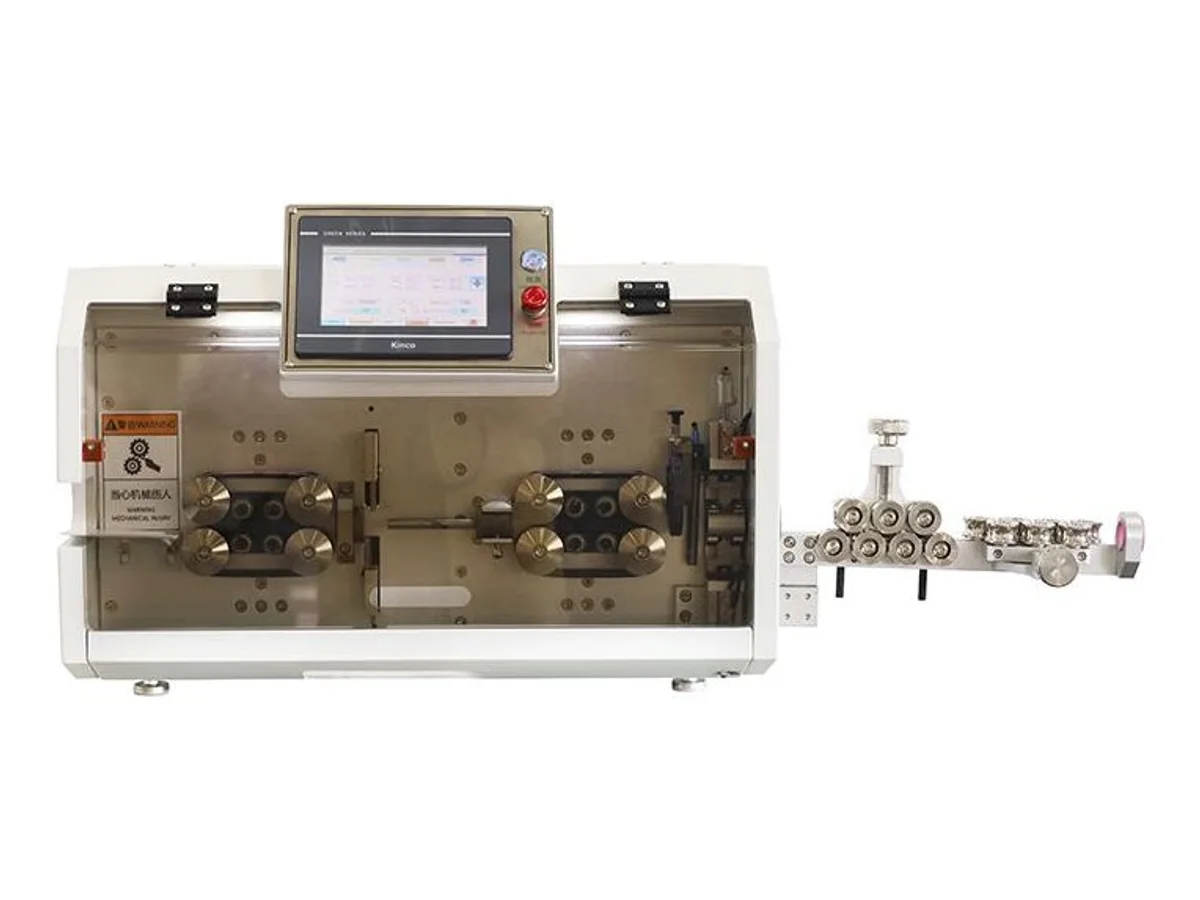
WM-1224는 절단·탈피·절곡 플랫폼의 1–16 mm² 크기입니다. 하나의 프로그램에 절단 길이, 양쪽 탈피 길이 및 절곡 정보가 모두 저장되므로, 리드선은 이후 수작업으로 성형할 필요 없이 기계에서 이미 성형된 상태로 나옵니다. 30°, 45°, 60°, 90°의 고정 각도와 시계 방향 및 반시계 방향의 Z자 형태, U자 형태를 2,000–3,000 개/시간의 속도로 100 mm 부품에 대해 생산합니다. 절단은 1~100,000 mm 범위에서 ± (0.001 × L) 공차로, 탈피는 0.1~100 mm 범위에서 이루어지며, 중국어/영어 터치 스크린에서 설정합니다. 53 × 53 × 40 cm 크기의 벤치탑 프레임에 무게는 55 kg입니다.
사양
| 모델 | WM-1224 |
|---|---|
| 기능 | 전선 절단, 탈피 및 절곡 |
| 도체 단면적 | 1 – 16 mm² |
| 탈피 길이 | 0.1 – 100 mm |
| 절단 길이 | 1 – 100,000 mm |
| 절단 공차 | ± (0.001 × L) mm |
| 절곡 길이 | 프로그램 설정 가능 |
| 절곡 형태 및 각도 | U자 형태; 시계 방향 및 반시계 방향 Z자 형태; 30°, 45°, 60°, 90° |
| 생산 속도 | 2,000 – 3,000 개/시간 (L = 100 mm 기준) |
| 전원 공급 | 참고 구성: 110/220 VAC, 50/60 Hz |
| 소비 전력 | 600 W |
| 도관 직경 | 일반적으로 Φ10 mm, 전선 크기에 맞게 맞춤 제작 가능 |
| 디스플레이 | 중국어/영어 터치 스크린 |
| 무게 | 55 kg |
| 크기 | 53 × 53 × 40 cm |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8463.90 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 55 kg 벤치탑 프레임, 크기 53 × 53 × 40 cm — 절곡 플랫폼의 소형 모델로, 굵은 배터리 케이블보다는 1–16 mm² 후크업 및 제어용 전선에 적합합니다.
- 절단 길이, 머리 및 꼬리 탈피 길이, 절곡 정보가 하나의 저장된 프로그램에 모두 포함되어 있어 부품 번호 변경 시 고정구 교체 대신 레시피 호출만으로 전환할 수 있습니다.
- 두 개씩 쌓인 네 개의 전동 공급 휠이 같은 사이클에서 전선을 블레이드 사이로 밀어 넣고 절곡 헤드까지 이송합니다.
- 공급 레일의 인라인 롤러 직선기가 블레이드에 도달하기 전에 릴의 곡률을 제거하여 절곡 위치가 프로그램에서 설정한 대로 정확히 형성됩니다.
- 영어 터치 스크린에는 전용 절곡 설정 페이지와 함께 실행 카운터 및 수동 조그 제어 기능이 포함되어 있습니다.
- 무료 샘플 테스트 — 2–3 m의 전선과 절곡 도면을 보내주시면 주문 전에 기계에서 시험 가공하고 동영상을 보내드립니다.
가공 대상
- 제어반, 배전반, 분전함 점퍼선 (1–16 mm² 전선) — 배치 전체에 동일한 절곡 형상이 반복되는 경우
- 가전, 모터, 조명 리드선 — 고정 단자 위치에 수작업 유도 없이 정확히 안착되어야 하는 경우
- 자동차 및 e-모빌리티 액세서리 하네스 (1–16 mm² 범위)
- 이미 기계로 절단·탈피되었지만 이후 작업대에서 수동으로 절곡되는 모든 리드선
적합한 용도: 1–16 mm² 단일 도체 전선 및 케이블 — 라인에서 이미 성형된 상태로 나와야 하는 경우. 캐비닛 점퍼선, 가전 및 모터 리드선, 액세서리 하네스 링크 등 동일한 U자, Z자 또는 직각 절곡이 배치 전체에 반복되고 탈피된 끝단이 고정 단자 위치에 정확히 맞아야 하는 경우. 다른 작업과 장비 선택: 16 mm² 초과 도체, 압착 기능 없음. 2–35 mm² 케이블에 동일한 절단·탈피·절곡 사이클이 필요한 경우, WM-196 전선 및 케이블 절곡기로 업그레이드하십시오. 절곡이 전혀 필요 없는 리드선이라면 일반 절단·탈피기가 더 빠릅니다 — WM-167 벤치탑 절단·탈피기는 0.1–10 mm² 범위를 3,000–8,000 개/시간으로 처리합니다. 완성된 리드선에 페룰을 압착하려면 WM-3116 부트레이스 페룰 압착기가 0.3–16 mm² 범위를 커버하며 이 기계의 범위와 끝에서 끝까지 일치합니다.
이 기계는 당사가 제공하는 두 절곡기 중 소형 모델이며, 존재 이유는 처리량 경제성 때문이지 성능 때문이 아닙니다. 1–16 mm² 전선을 수작업으로 절곡하는 것은 개당 속도가 빨라 의문이 제기되는 경우가 드물지만, 시간 대신 오차가 누적됩니다. 수작업 절곡은 밀리미터 단위로 반복되지 않으며, 수천 개의 캐비닛 점퍼선 배치에서는 조립 단계에서 드리프트가 나타나지 인건비가 문제가 아닙니다. 절곡을 절단 및 탈피와 동일한 프로그램에 포함시키면 변동 요인이 완전히 제거됩니다.
도관 내경, 절곡 반경, 클램프 툴링은 한 가지 크기로 고정되지 않고 전선에 맞게 조정됩니다. 문의 시 전선 사양과 절곡 도면을 보내주시면 견적 전에 기계에 필요한 사항을 확인해 드립니다. WM-1224의 견적을 처음 요청하실 때는 전선 규격과 필요한 절단 또는 탈피 길이를 알려주세요. 이 정보로 적합한 구성을 확인해 드립니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 자동 대 반자동 전선 가공 장비배치 크기, 전환, 공정 통합, 검사 및 인력 투입량을 사용하여 자동 라인과 반자동 전선 가공 셀을 비교합니다.
- 풀 스풀에서 절단 길이 편차: 공급 장력, 직선기 베어링 및 오공급느슨한 코일에서는 길이를 유지하던 절단·탈피기가 무거운 릴을 장착하면 10–20 mm씩 벗어나는 이유, 오공급 감지 작동 방식, 릴 장력·직선기·이송 그립·엔코더 교정 점검 방법을 설명합니다.
- 전선 절단·탈피기 선택 방법도체 크기, 케이블 구조, 탈피 형상, 길이 공차, 배치 크기 및 후속 공정을 기준으로 전선 절단·탈피기를 선택하십시오.
WM-1224 — 자주 묻는 질문
라인 카드에 있는 대형 절곡기와 어떻게 다른가요?
전선 크기와 프레임 크기가 다릅니다. WM-1224는 1–16 mm² 범위를 55 kg 벤치탑 캐비닛(크기 53 × 53 × 40 cm)에서 처리합니다. WM-196 전선 및 케이블 절곡기는 2–35 mm² 범위를 88 kg 프레임(크기 95 × 88 × 82 cm)에서 처리합니다. 절곡 레퍼토리, 절단 범위, 생산 속도는 두 기종 모두 동일하므로, 부품의 도체 범위에 따라 선택하면 됩니다.
탈피도 함께 수행하나요, 아니면 절곡만 하나요?
한 번의 패스로 절단, 탈피, 절곡을 모두 수행합니다. 절단 길이는 1~100,000 mm 범위에서 ± (0.001 × L) 공차로 프로그래밍 가능하며, 탈피 길이는 각 끝단에서 0.1~100 mm 범위입니다. 절곡은 동일한 레시피에 추가되므로, 절단·탈피 스테이션과 별도의 절곡 공정을 하나의 기계로 대체할 수 있습니다.
어떤 절곡 형태를 생산할 수 있으며, 가이드를 제 전선에 맞출 수 있나요?
U자 형태, 시계 방향 또는 반시계 방향 회전의 Z자 형태, 그리고 30°, 45°, 60°, 90°의 고정 각도를 지원하며, 절곡 길이는 프로그램에서 설정합니다. 도관은 일반적으로 Φ10 mm이며 전선 크기에 맞게 제작할 수 있습니다. 문의 시 전선 사양을 보내주시면 견적 전에 내경을 확인해 드립니다.