장비 선정 가이드
와이어 하네스 제조: 도면에서 최종 시험까지
도면을 기준으로 와이어 하네스 생산을 계획하십시오: 절단, 탈피, 씰, 압착, 하우징 삽입, 테이핑 및 최종 전기 검사.
기술 책임자: Lao Xiaoyu (劳晓宇) · 선임 엔지니어
내용 업데이트:
와이어 하네스 제조는 관리되는 도면과 부품 목록을 올바른 전기적 연결과 물리적 배치를 갖춘 조립품으로 전환합니다. 경로는 일반적으로 전선 준비, 종단 처리, 커넥터 조립, 보호 및 시험을 포함합니다. 해당 작업과 완성된 하네스 형상에 맞는 장비를 선택하십시오. 전선 크기만으로 생산 라인이 정의되지 않습니다.
완성된 하네스에서 시작하십시오
Wiromac 장비 모델 비교
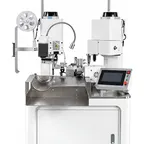
빠른 장비 선정 가이드도면에 표시된 순서에 맞춰 와이어 하네스 제조 장비를 고릅니다. Wiromac WM-3202는 절단·탈피·양단 압착을 통합합니다. WM-377은 씰을 삽입하고, WM-3247은 단자를 하우징에도 삽입하며, WM-4105는 테이프를 감습니다. 완성 하네스 도면에 따라 최종 전기 검사를 계획합니다.
전체 장비 비교 · 전선 절단 및 탈피기
| 소재 또는 적용 분야 | 공정 과제 | 권장 방식 | 참고 모델 | 공개 사양 또는 처리량 | 가격 및 사양 |
|---|---|---|---|---|---|
| 양끝에 릴 공급형 단자를 쓰는 반복 생산 전선 | 전선 준비와 압착을 분리하면 취급 공정이 늘어남 | 자동 절단·탈피·양단 단자 압착 | Wiromac WM-3202 | AWG 18–28. 길이 100 mm 이내에서 표기 처리량 시간당 3,800개 이상. 전체 작업 시간을 측정합니다. | 가격 및 사양 → |
| 양끝에 개별 와이어 씰이 필요한 리드 | 압착 전에 각 씰이 제 위치에 있어야 함 | 자동 절단·탈피·씰 삽입·양단 압착 | Wiromac WM-377 | AWG 28–16. 길이 100 mm 이내에서 표기 처리량 시간당 3,000개. 각 씰과 압착 상태를 확인합니다. | 가격 및 사양 → |
| 양쪽 커넥터에 씰이 들어가는 하네스 | 양끝의 캐비티 배치, 단자 안착, 씰 위치가 모두 맞아야 함 | 양단 압착, 씰 삽입 및 하우징 삽입 통합 공정 | Wiromac WM-3247 | 0.35–2 mm². 표기 전선 가공 길이 90–600 mm. 양쪽 하우징과 전체 핀 배열로 툴링을 승인합니다. | 가격 및 사양 → |
| 테이프 밴드 또는 짧은 구간 감기가 필요한 하네스 묶음 | 테이프 위치와 겹침이 도면에 맞아야 함 | 반자동 지점 감기 또는 나선 감기 | Wiromac WM-4105 | 묶음 Ø3–12 mm, 테이프 폭 15–45 mm. 실제 분기부와 테이프로 시험합니다. | 가격 및 사양 → |
표에 표시된 조건을 기준으로 후보 장비를 선정하세요. 실제 소재에 맞는 구성과 처리량은 견적서에서 확인합니다.전원 연결형 장비는 설치 환경에 맞게 구성합니다. 견적서에서 전압, 상수, 주파수, 플러그 또는 산업용 연결 방식을 확인할 수 있습니다.이 표에 있는 모든 모델은 CE 마크를 부착합니다.
기계 속도를 비교하기 전에 커넥터 방향, 캐비티 번호, 분기 길이, 접합 위치, 라벨 및 보호 피복을 보여주는 도면을 준비하십시오. 전선, 단자, 씰 및 하우징을 실제 부품 참조로 식별하십시오. 도면의 완성 길이와 기계가 사용하는 전선 절단 길이를 구분하십시오.
총 수량뿐만 아니라 주문 혼합도 기록하십시오: 반복되는 동일한 리드, 빈번한 커넥터 교체 및 소량 배치는 서로 다른 툴링과 취급 요구 사항을 만듭니다. 기계가 전선을 처리할 수 있더라도 필요한 커넥터 로딩이나 교체 패턴에는 적합하지 않을 수 있습니다.
각 연결을 중심으로 경로를 구축하십시오
| 작업 | 정의해야 할 사항 | 다음 작업 전에 확인할 증거 |
|---|---|---|
| 절단·탈피 | 전선 구조, 완성 길이와 절단 길이, 탈피 형상 | 길이 및 노출 도체 상태 |
| 씰 또는 식별 부착 | 올바른 부품, 위치 및 조립 순서 | 부품 존재, 방향 및 위치 |
| 단자 압착 | 단자 공급 형태, 일치하는 압착 툴링 및 적용 설정 | 육안 상태 및 지정된 치수/기계적 검사 |
| 단자를 하우징에 삽입 | 캐비티 맵, 방향 및 잠금 순서 | 커넥터 절차를 사용한 안착 및 유지력 |
| 하네스 배선 및 보호 | 분기 형상, 슬리브, 테이프 위치 및 취급 | 조립 도면에 대한 배치 및 보호 |
| 시험 및 출하 | 핀 배치, 필요한 전기 시험 및 합격 한계 | 조립품 식별과 연결된 기록된 결과 |
순서는 커넥터에 따라 다릅니다. 완성된 단자 위로 통과할 수 없는 슬리브나 씰은 해당 장애물이 생성되기 전에 경로에 들어가야 합니다. 일부 커넥터 시스템은 다른 씰링 배열을 사용합니다. 모든 씰링된 하우징에 단일 전선 씰 공정을 적용하지 마십시오.
압착 설정의 경우 단자의 적용 및 툴링 문서를 사용하십시오. Molex의 툴링 지침은 탈피 길이, 압착 높이 및 인장력 요구 사항을 찾을 수 있는 위치를 설명합니다. 해당 값은 정의된 연결에 속하며, 단독 AWG 번호에 속하지 않습니다.
필요한 작업에 기계를 맞추십시오
양단에 단자가 있는 반복적인 리드의 경우, 당사의 WM-3202 절단·탈피·압착기는 AWG 18–28 후보 목록의 출발점입니다. 하우징 삽입은 별도의 선택 질문입니다.
양단에 전선 씰이 필요한 리드의 경우, AWG 28–16로 지정된 WM-377 씰·압착기를 비교하십시오. 작업에 양단 하우징 삽입도 필요한 경우, 0.35–2 mm²로 지정된 WM-3247 통합 조립 기계를 검토하십시오. 구성 확정 전에 실제 단자, 씰, 하우징 및 핀 배치를 확인합니다.
하네스 번들링은 또 다른 작업입니다. WM-4105 스폿 테이핑 작업대는 번들 형상과 테이프가 사양과 일치할 때 시험할 수 있는 한 가지 옵션입니다. 도면, 분기 고정구 또는 완성 하네스 검사를 대체하지 않습니다.
세 가지 품질 결정을 분리하십시오
- 압착 품질: 단자가 도체 주위에 올바르게 성형되었는가? 지정된 육안, 치수 및 기계적 검사를 사용하십시오.
- 커넥터 조립: 각 단자가 올바른 캐비티에 있고 단단히 유지되는가? 건전한 압착도 잘못 삽입될 수 있습니다.
- 전기적 기능: 조립품이 필요한 회로 시험을 충족하는가? 도통만 통과한다고 씰링이나 기계적 유지력이 입증되지 않습니다.
당사의 압착 검사 가이드는 다양한 측정을 설명합니다. 커넥터 취급 시 후퇴하는 단자의 경우 단자 이탈 진단을 사용하십시오.
고립된 사이클이 아닌 합격된 조립품을 비교하십시오
샘플 시험의 경우 완전한 부품 세트와 도면 개정판을 보내십시오. 포함되는 작업, 작업자 취급이 필요한 사항, 셋업, 교체, 불량 부품 및 최종 검사 기록 방법에 동의하십시오. 짧은 비디오 사이클 하나를 시간당 약속으로 곱하는 대신 정의된 경로에 대한 생산량을 비교하십시오.
기록 준비를 위해 당사의 시험 합격 체크리스트를 사용하십시오. 하네스 도면과 샘플을 보내주시면 공정 순서를 제안하고 실제 부품으로 시험을 기록하겠습니다.
자주 묻는 기술 질문
한 대의 기계로 완전한 와이어 하네스를 제조할 수 있습니까?
일부 기계는 정의된 조립품을 위해 전선 준비, 압착 및 커넥터 삽입을 결합합니다. 분기 배선, 보호, 테이핑 및 최종 시험은 여전히 별도의 작업이 필요할 수 있습니다. 통합 기계를 선택하기 전에 완성된 하네스와 모든 필수 공정을 지정하십시오.
전선 크기만으로 기계를 선택해야 합니까?
아니요. 단자 공급 형태, 절연 외경, 탈피 형상, 씰, 커넥터 캐비티, 리드 길이 및 생산 혼합도 툴링과 공정 경로를 결정합니다.
도통 시험이 압착 품질과 단자 유지력을 확인합니까?
아니요. 도통 시험은 시험 조건에서 전기적 경로를 확인합니다. 압착 품질과 하우징 내 유지력은 해당 연결에 지정된 별도의 검사가 필요합니다.