자동 2–8 코어 케이블 절단, 외피 및 코어 탈피기 WM-1223
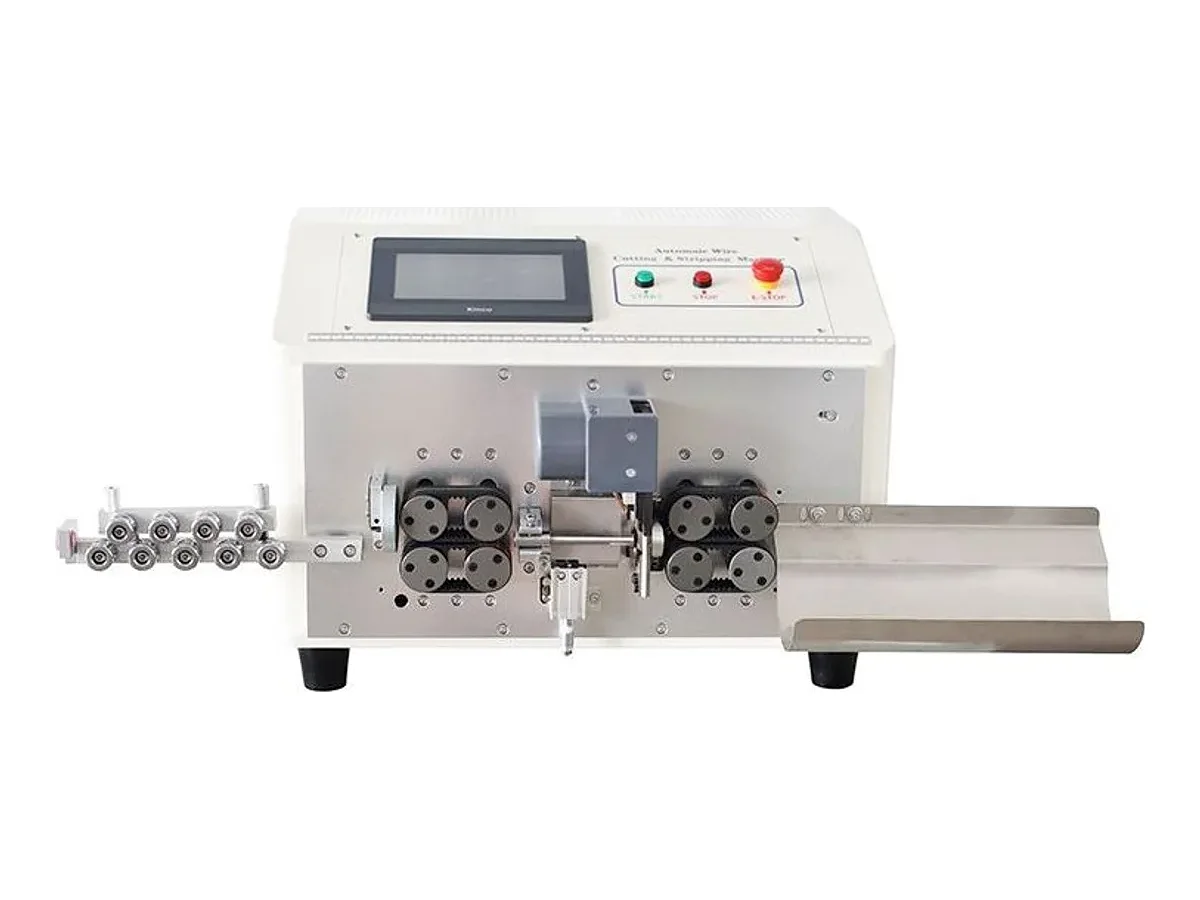
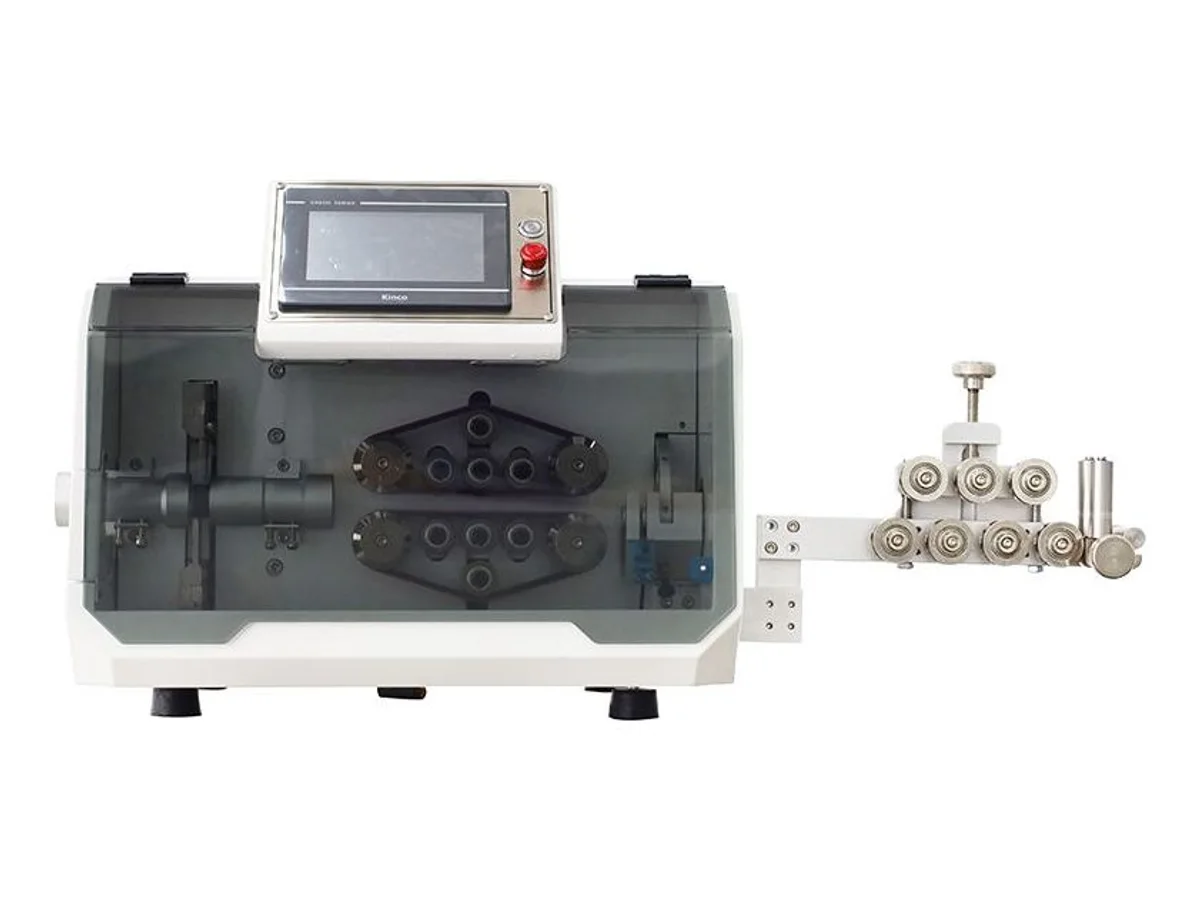
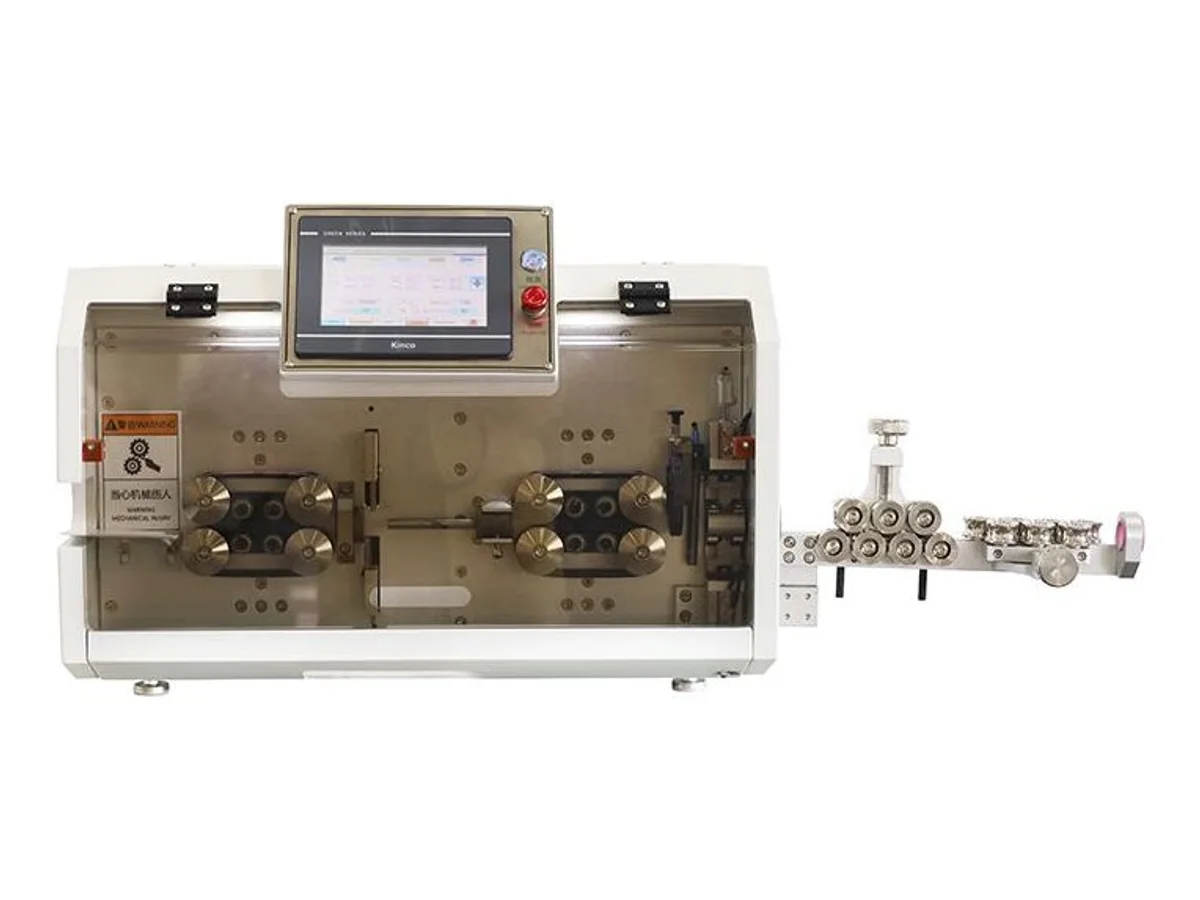
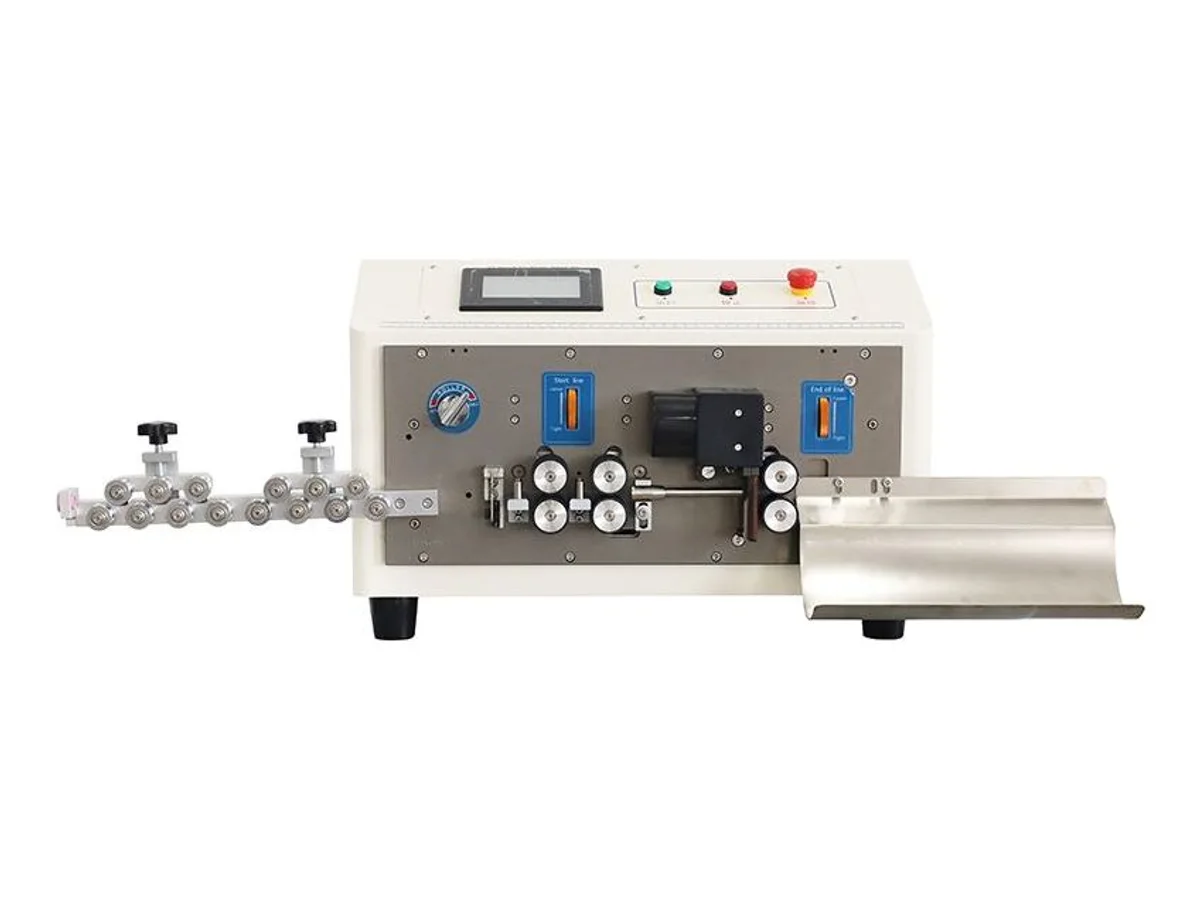
WM-1223은(는) Φ2에서 Φ10 mm까지의 원형 피복 케이블을 절단하고 2~8개의 내부 코어를 처리하는 53 kg 벤치탑 기계로, 한 사이클에서 양쪽 끝의 두 층을 모두 탈피합니다 — 헤드에서 외부 재킷 0.01–200 mm, 테일에서 0.01–70 mm, 각 내부 코어는 양쪽 끝에서 0.01–20 mm. 8-휠 크롤러 피더가 케이블을 0.01 mm에서 999,999.99 mm까지 임의 길이로 당기고, 블레이드 착지는 저소음 하이브리드 스테핑 드라이브에서 0.01 mm 이내로 반복되며, 생산량은 대략 시간당 600–1,000개입니다. 최대 1,000개의 작업이 00–999 프로그램으로 풀터치 7인치 컬러 화면에 저장됩니다.
사양
| 모델 | WM-1223 |
|---|---|
| 기능 | 다심 케이블 절단, 외부 시스 탈피 및 코어 와이어 탈피 |
| 절단 가능 와이어 코어 | 2 – 8 코어 |
| 절단 와이어 직경 | 2 – 10 mm |
| 절단 와이어 길이 | 0.01 – 999,999.99 mm |
| 탈피 헤드 길이 (외부 층) | 0.01 – 200.00 mm |
| 탈피 테일 길이 (외부 층) | 0.01 – 70.00 mm |
| 탈피 헤드 길이 (코어 와이어) | 0.01 – 20.00 mm |
| 탈피 테일 길이 (코어 와이어) | 0.01 – 20.00 mm |
| 와이어 탈피 정밀도 | 0.01 mm (저소음 하이브리드 스테핑 모터) |
| 시간당 처리 능력 | 약 600 – 1,000개 |
| 블레이드 재질 | 수입 고속강 |
| 와이어 공급 방식 | 8-휠 크롤러형 와이어 공급 |
| 전동 구조 | 정밀 이중 나사, 가이드 부시 컬럼, 기어 랙 |
| 압력 조정 | 양방향 나사, 컴퓨터 조정 압력 |
| 가이드 튜브 스윙 | 공압식 |
| 감지 기능 | 와이어 단선 감지 |
| 프로그램 저장 | 일련번호 00 – 999 |
| 보조 기능 | 자동 와이어 인/아웃, 타이머 시작, 포인트별 조정 |
| 표시 방식 | 풀터치 7인치 컬러 디스플레이 화면 |
| 입력 전원 | 참고 구성: AC 220 V, 50/60 Hz |
| 총 전력 | 2.0 kW |
| 정격 전력 | 0.8 kW |
| 작동 공기 압력 | 0.5 – 0.8 MPa |
| 치수 | 570 × 550 × 410 mm (L × W × H) |
| 무게 | 53 kg |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8463.90 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 재킷과 코어가 동일 사이클에서 완성됩니다 — 케이블이 슈트를 떠날 때 외피가 벗겨지고 모든 내부 심선의 동도체가 노출되도록 탈피되어 이후 수동 탈피기에서 대기할 필요가 없습니다.
- 코어 탈피는 양쪽 끝에서 20 mm에 도달하여 절연 변위 블록, 나사 단자 및 사전 주석 도금을 위한 충분한 리드를 제공하며 두 번째 패스가 필요 없습니다.
- 570 × 550 × 410 mm 및 53 kg — 바닥 공간을 차지하지 않고 압착 스테이션 옆 벤치에 놓입니다.
- 1,000개의 프로그램 슬롯(00–999)이 번호로 전체 매개변수 세트를 불러오므로 반복 주문 시 재킷 및 코어 깊이를 다시 가르칠 필요 없이 재시작됩니다.
- 와이어 단선 감지가 릴이 소진되거나 코어가 끊어지면 사이클을 중지하여 배치 수량을 정확하게 유지합니다.
- 무료 샘플 테스트 — 케이블 2–3 m를 보내주시면 주문 전에 이 기계에서 실행하고 비디오를 보내드립니다.
가공 대상
- 2- 및 3-코어 원형 전원 케이블로부터 전원 코드 및 가전 리드 조립
- 4~8 코어의 신호, 센서 및 제어 코드, 키트 길이로 준비
- 플로어 스탠딩 기계 없이 재킷 및 코어 탈피가 필요한 소량 배치 하네스 작업장
적합 대상: Φ2~Φ10 mm, 2–8 코어의 원형 피복 코드, 벤치 위 — 전원 리드, 가전 피그테일 및 다심 신호 케이블로 재킷과 모든 코어를 한 번의 자동 패스로 탈피해야 하며 각 끝에서 최대 20 mm의 심선 도체가 노출됩니다.
다른 작업과 장비 선택: Φ10 mm보다 두꺼운 케이블, 편조 또는 포일 차폐 구조, 200 mm보다 긴 재킷 윈도우, 또는 케이블 중간의 절연 윈도우. 더 두꺼운 원형 피복 케이블의 경우 WM-189 원형 피복 케이블 절단 및 탈피기를 선택하십시오. 이는 Φ3–13 mm, 최대 4 코어를 처리합니다. 250 mm 재킷 윈도우 또는 더 높은 속도가 필요한 경우 WM-168HT 다심 피복 케이블 기계가 동일한 2–8 코어 범위에서 1,100 개/시간으로 A측에서 최대 250 mm까지 탈피합니다. 편조 및 차폐 재킷은 WM-184X 회전 블레이드 절단 및 탈피기 (0.75–30 mm², 최대 Φ18 mm)에 속하며, 중간 스팬 절연 윈도우는 WM-190 중간 탈피기에서 처리합니다. 이는 런을 따라 최대 50 세그먼트를 엽니다.
크롤러 피더는 두 개 사이에 끼우는 대신 여덟 개의 휠로 시스를 잡아 부드러운 PVC 및 고무 재킷이 둥글고 흠집 없이 블레이드에 도달합니다. 케이블 직경에 맞는 가이드 부시는 예비 부품으로 재고가 있습니다 — 실행하는 OD 범위를 알려주시면 일치하는 세트를 포함해 드립니다. WM-1223 견적에는 전선 규격이나 케이블 지름과 탈피 후 필요한 끝단의 사진 또는 스케치를 보내주세요. 완성된 끝단이 있으면 장비 구성 검토에 도움이 됩니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 자동 대 반자동 전선 가공 장비배치 크기, 전환, 공정 통합, 검사 및 인력 투입량을 사용하여 자동 라인과 반자동 전선 가공 셀을 비교합니다.
- 풀 스풀에서 절단 길이 편차: 공급 장력, 직선기 베어링 및 오공급느슨한 코일에서는 길이를 유지하던 절단·탈피기가 무거운 릴을 장착하면 10–20 mm씩 벗어나는 이유, 오공급 감지 작동 방식, 릴 장력·직선기·이송 그립·엔코더 교정 점검 방법을 설명합니다.
- 전선 절단·탈피기 선택 방법도체 크기, 케이블 구조, 탈피 형상, 길이 공차, 배치 크기 및 후속 공정을 기준으로 전선 절단·탈피기를 선택하십시오.
WM-1223 — 자주 묻는 질문
WM-1223은(는) 각 케이블 끝에 무엇을 합니까?
한 사이클에서 케이블을 길이에 맞게 절단한 다음 양쪽 끝에서 두 층을 탈피합니다. 외부 재킷은 헤드에서 0.01–200.00 mm, 테일에서 0.01–70.00 mm 벗겨지고, 각 내부 코어는 양쪽 끝에서 0.01–20.00 mm 탈피됩니다. 블레이드 착지는 저소음 하이브리드 스테핑 드라이브에서 0.01 mm 이내로 반복되므로 절연이 깨끗하게 열리는 동안 구리 소선은 손상되지 않습니다.
몇 개의 코어와 어떤 케이블 직경을 처리할 수 있습니까?
외경 2~10 mm의 원형 피복 케이블에서 2~8개의 내부 코어. 코어 배열과 시스 컴파운드는 케이블 제조사마다 다르므로 실제 케이블 2–3미터를 보내주십시오 — 이 기계에서 실행하고 필요시 툴링을 조정한 후 구매를 결정하시기 전에 시운전 비디오를 보내드립니다.
기계가 작업 간 매개변수를 유지합니까?
예. 프로그램 00–999 각각은 절단 길이, 재킷 헤드 및 테일 길이, 코어 헤드 및 테일 길이, 공급 압력 등 전체 레시피를 보유합니다. 양방향 나사 압력 조정은 감각이 아닌 화면에서 설정되므로 불러온 프로그램이 시스에 동일한 그립을 재현합니다. 보조 기능은 자동 와이어 인/아웃, 타이머 시작 및 포인트별 조정을 포함합니다.
교대당 현실적인 생산량은 얼마입니까?
절단 길이와 각 끝에서 벗겨야 할 재킷 및 코어 양에 따라 대략 시간당 600–1,000개입니다. 적당한 탈피 길이의 짧은 리드는 해당 범위의 상단에 위치하고, 200 mm 근처의 긴 재킷 윈도우는 하단에 위치합니다.