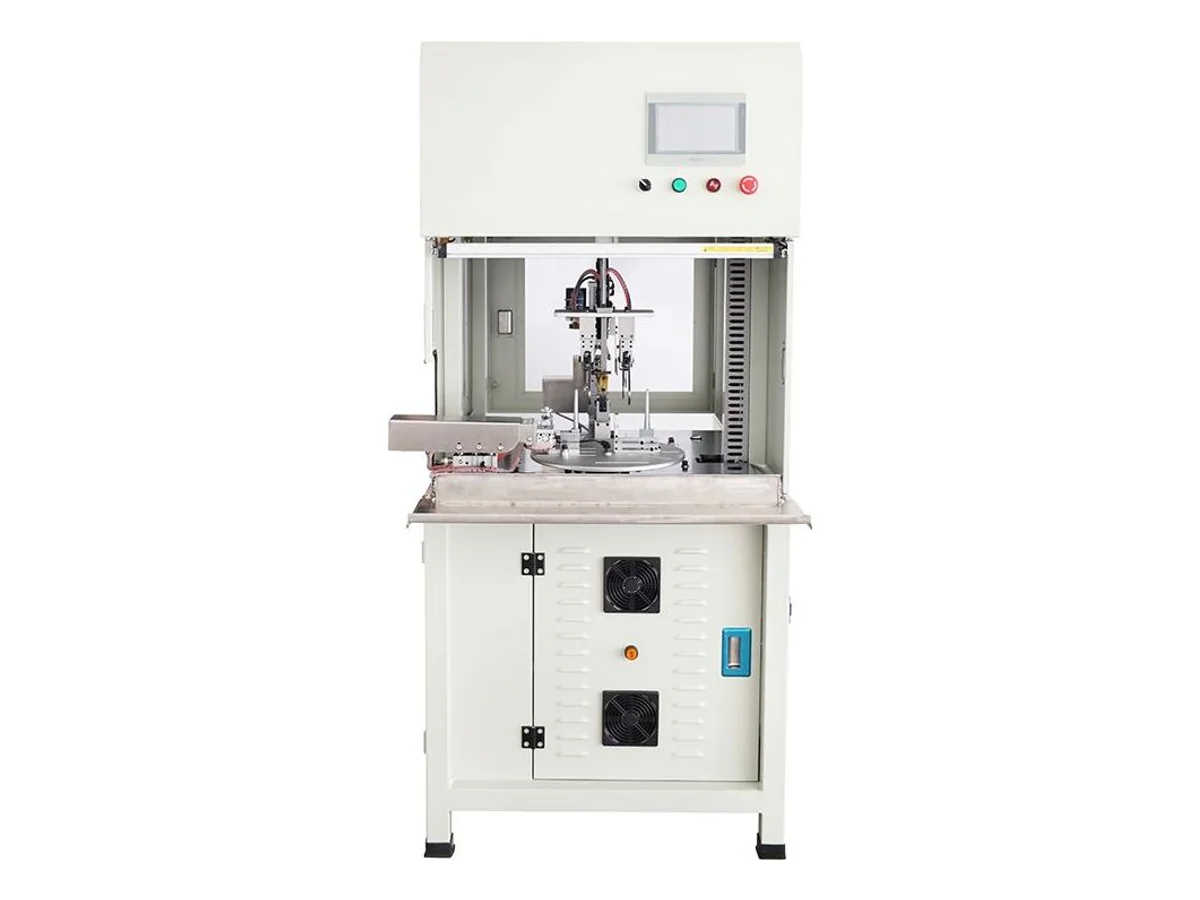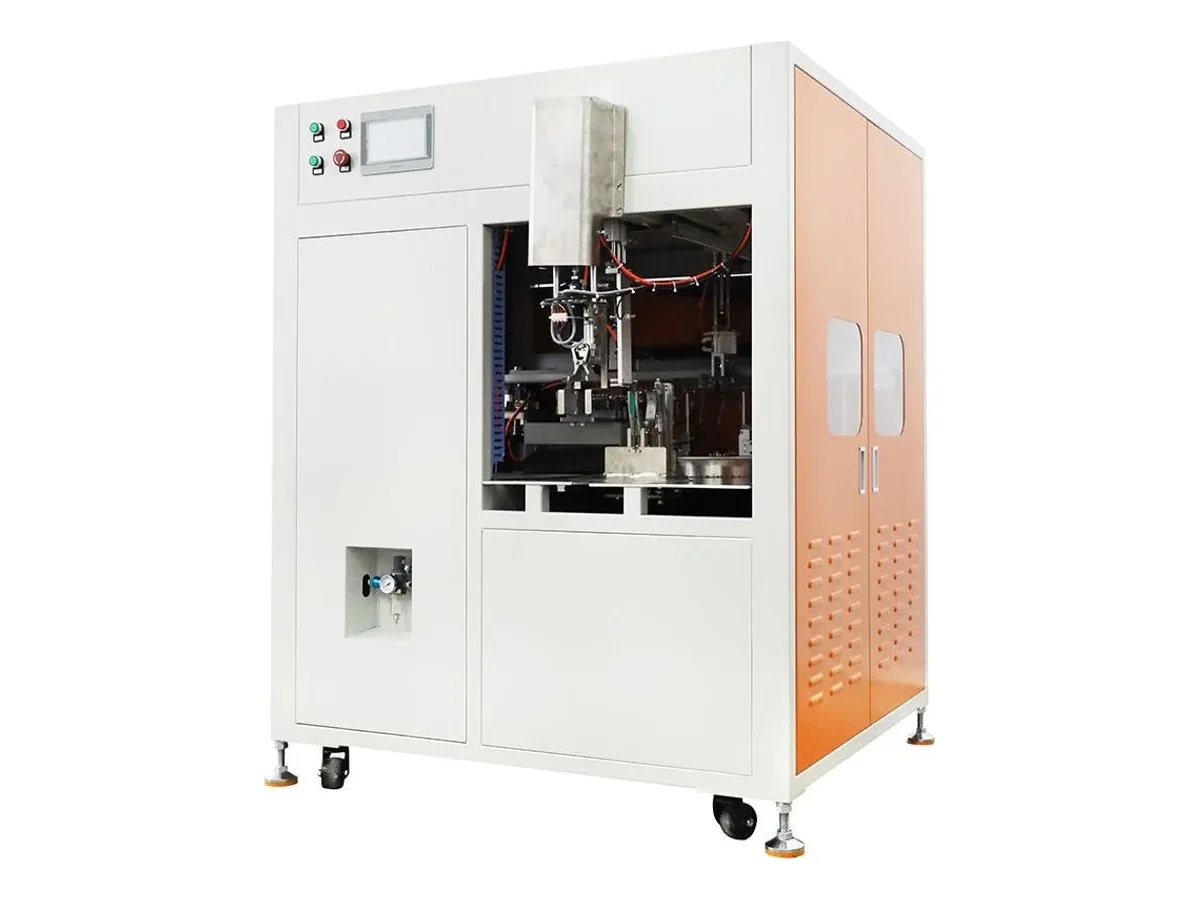
WM-4822 8자 케이블 권선 및 트위스트 타이 결속기로 절단된 전원 코드를 한 포장 스테이션에서 감고 묶으세요. 케이블 구조에 따라 외경 Φ10 mm까지 처리하며 권선 간격은 110–300 mm, 결속 후 폭은 최대 48 mm입니다. 시작단 길이는 0~100 mm, 끝단 길이는 0~500 mm로 설정해 성형 플러그나 여유 전선을 코일 밖에 둘 수 있습니다. 영어 터치스크린에서 권선 횟수, 속도, 타이 공급 길이와 클램프 시간을 설정합니다. 1,000 W 듀얼 서보 스테이션의 바닥 설치 면적은 1,170 × 772 mm입니다.
사양
| 모델 | WM-4822 |
|---|---|
| 권취 외관 | 트위스트 타이로 결속한 8자형 코일 |
| 적용 외경 | ≤ Φ10 mm (전선에 따라 다름) |
| 권취 거리 | 110 – 300 mm |
| 결속 묶음 직경 | ≤ 48 mm |
| 헤드 길이 | 0 – 100 mm |
| 테일 길이 | 0 – 500 mm |
| 권취 횟수 및 속도 | 조절 가능 |
| 메인 모터 | 1,000 W 더블 서보 |
| 공기 압력 요구 사항 | 0.4 – 0.55 MPa |
| 치수 | 1,170 × 772 × 1,485 mm |
| 전원 사양 | 주문에 전기 장비가 포함되면 설치 현장에 맞춰 전원을 구성합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8479.89 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 8자형 코일의 중앙 교차부를 트위스트 타이로 결속합니다. 교차부가 묶음을 잡아 주므로 포장 작업대에서 타이를 잘라도 코일이 갑자기 풀리지 않습니다
- 권취 거리는 최대 Φ10 mm 크기의 케이블에서 110에서 300 mm까지 조절 가능합니다. 코일은 회전 테이블 위의 두 포스트에 형성되며, 그 중 하나는 방사형 슬롯을 따라 미끄러지므로 코일 길이는 툴링 교체가 아닌 설정입니다.
- 헤드 길이 0–100 mm 및 테일 길이 0–500 mm는 독립적으로 설정되어 몰드 플러그가 한쪽 끝에서 코일 밖에 있고 다른 쪽 끝에서 긴 자유 리드가 나올 수 있습니다.
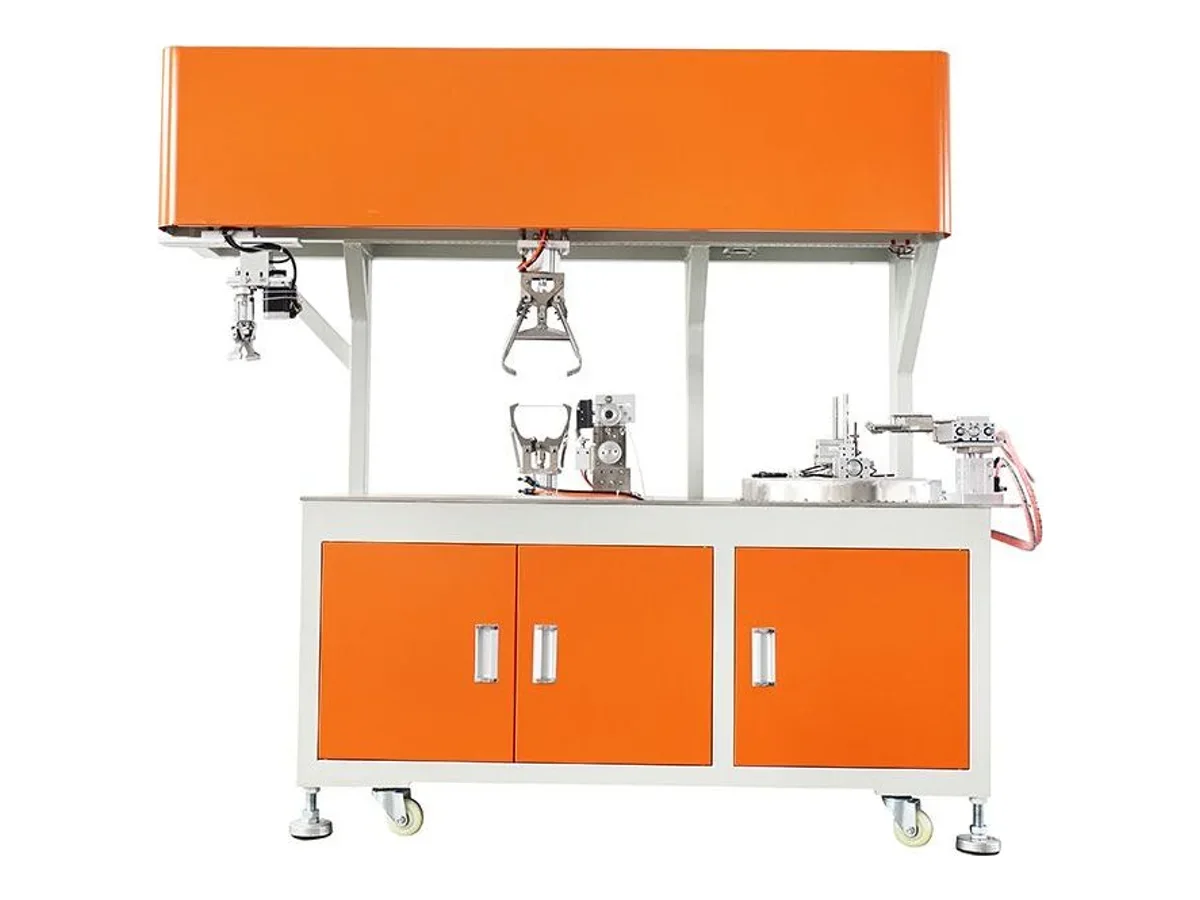
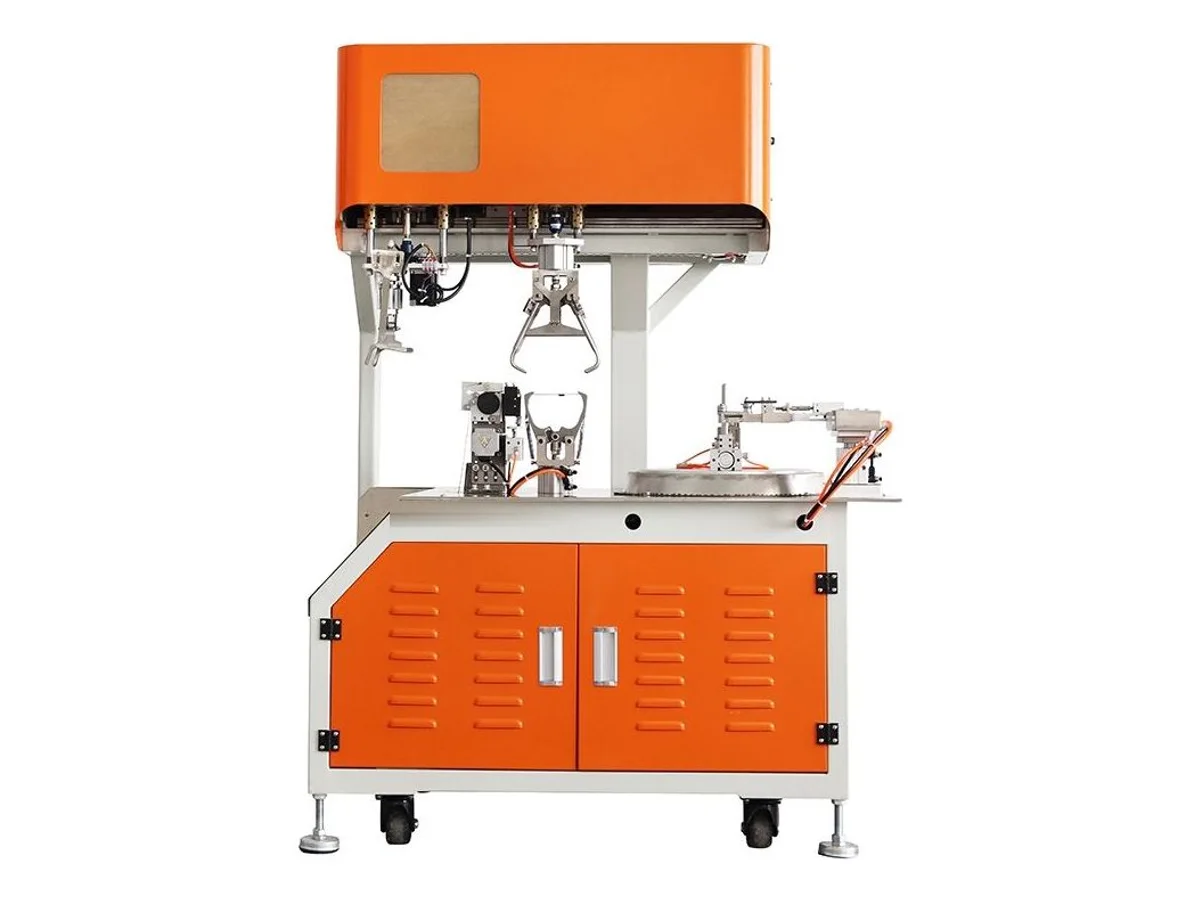
- 1,000 W 더블 서보 메인 드라이브 — 한 축은 권취 테이블을 회전시키고 다른 축은 오버헤드 그리퍼를 레일 위에서 운반하며, 권취 횟수와 권취 속도는 기계적 스톱이 아닌 화면에서 입력됩니다.
- 영어 터치 스크린은 권취 횟수, 권취 속도, 타이 공급 길이, 클램프 시간 및 사이클 간격을 한 페이지에 표시하며, 총 카운터와 배치 카운터, 배치 설정값, 새 타이 재료 설정을 위한 Send Tie / Cut Tie / Tie Test 서비스 키가 있습니다.
- 릴 공급식 트위스트 타이 헤드는 타이 와이어를 세 개의 볼 베어링 가이드 롤러와 고무 구동 휠을 통해 끌어당긴 다음 한 번의 동작으로 타이를 감고 자릅니다.
- 오버헤드 네 핑거 그리퍼가 묶인 코일을 권취 포스트에서 들어 올려 다음 케이블을 즉시 로드할 수 있도록 합니다.
- 공압 회로 전체에 수입 AirTAC 실린더, 센서, 솔레노이드 밸브 및 핸드 슬라이드 밸브가 사용되며, 0.4–0.55 MPa의 온보드 필터 레귤레이터에서 공급됩니다.
- 무료 샘플 테스트 — 절단된 코드를 보내주시면 이 기계에서 감고 묶어 주문 전에 비디오를 보내드립니다.
가공 대상
- 절단, 탈피 및 플러그 몰딩 후 번들링되는 AC 전원 코드 및 USB 데이터 케이블
- 최대 Φ10 mm 외경의 사전 절단 케이블, 유연한 코드 및 연질 튜브
- 짧은 8자형 코일을 권취 거리 110–180 mm로 만드는 굵은 케이블. 더 넓은 권취 테이블에서는 이처럼 작은 코일을 만들기 어려운 작업에 적합합니다.
- 작업자가 잡지 않고 코일을 묶고 떨어뜨리고 포장해야 하는 포장 셀
적합 대상: 플러그 성형을 마친 AC 전원 코드와 USB 데이터 케이블 등 최대 Φ10 mm의 사전 절단 케이블, 코드와 연질 튜브를 110–300 mm의 8자형 코일로 감고 트위스트 타이로 결속하는 작업입니다. 앞뒤 여유 길이를 독립적으로 설정하여 커넥터 끝단을 코일 밖에 남길 수 있습니다. 다른 작업과 장비 선택: 릴에서 길이를 계측하고 절단해야 하는 케이블에는 절단·8자형 권취·결속기 WM-4808 이 적합합니다. 케이블 외경 3–12 mm와 길이 3–10 m에서 계측–절단–권취–결속을 통합합니다. 포장 사양에 따라 8자형과 원형 코일을 번갈아 만들거나 공개된 기준 속도 800–1,200 개/시간이 필요하다면 권취·결속기 WM-4811 을 검토하십시오. 최대 Φ10 mm 케이블을 같은 스테이션에서 두 형태로 감습니다. 타이 두 개로 결속하는 70–180 mm 간격의 원형 코일에는 이중 타이 권취기 WM-4800 이 적합합니다. 최대 Φ6.2 mm, 6 m의 가벼운 코드를 800 × 600 mm의 설치 면적에서 처리하려면 8자형 권취·결속기 WM-4815 을 검토하십시오. 결속 없이 길이 계측과 권취만 필요하다면 길이 카운터 장착 권취기 WM-4810 이 0.5–16 mm 전선의 길이를 계측하며 감습니다.
Φ10 mm 케이블을 110 mm 8자형으로 권취
8자형 포장을 선택하는 이유는 분명합니다. 중앙 교차부가 코일을 잡아 주므로 포장 작업대에서 타이를 잘라도 케이블이 풀리며 엉키지 않습니다. 가전과 전원 코드 제조업체가 단순 원형 코일보다 선호하는 이유입니다. 다만 굵은 케이블을 이 형태로 감기는 쉽지 않습니다. 두꺼운 재킷에는 형상 복원 성향과 최소 굽힘 반경이 있으므로, Φ10 mm 케이블용 8자형 스테이션 대부분은 루프를 안정적으로 닫기 위해 긴 권취 간격이 필요합니다. 이 장비의 사양은 110 mm부터이며, 같은 Φ10 mm 케이블을 처리하는 더 넓은 WM-4811의 시작 간격은 180 mm입니다. 완성된 묶음의 폭은 48 mm 미만으로 유지됩니다. 굵은 케이블에서도 짧고 조밀한 8자형 코일을 만드는 것이 이 모델의 역할입니다.
큰 회전 테이블 위의 수직 포스트 두 개에 케이블을 감습니다. 한 포스트는 고정되고 다른 포스트는 방사형 슬롯의 공압 슬라이드를 따라 움직이며, 포스트 사이의 간격으로 코일 길이를 설정합니다. 1,000 W 이중 서보 구동계 중 한 축은 링 기어를 통해 테이블을 구동하고, 다른 축은 커버 아래 레일을 따라 상부 그리퍼를 이동시킵니다. 두 축 모두 서보로 구동하므로 기계식 스토퍼를 조절하는 대신 화면에서 권취 횟수와 속도를 입력합니다.
화면에서 설정하는 항목
영문 터치스크린은 권취 횟수, 초당 회전수로 표시하는 권취 속도, 밀리미터 단위의 타이 공급 길이, 클램프 시간과 사이클 간격을 전체·배치 카운터 및 배치 목표값과 함께 같은 화면에 표시합니다. Send Tie, Cut Tie, Tie Test의 세 가지 서비스 키는 트위스트 타이 헤드만 개별 작동시킵니다. 타이 와이어를 바꾼 후 배치를 시작하기 전에 감김 상태를 확인할 때 사용합니다. Half Auto 모드에서는 작업자가 설정을 위해 사이클을 단계별로 진행할 수 있습니다.
트위스트 타이 헤드는 릴에서 타이 와이어를 공급받습니다. 와이어는 볼베어링 가이드 롤러 세 개와 고무 구동 휠을 지나 화면에 설정한 길이만큼 공급되며, 코일 중앙부에 감긴 뒤 같은 동작에서 절단됩니다. 결속이 끝나면 상부의 네 손가락 그리퍼가 내려와 완성 코일을 포스트에서 들어 올리고 테이블 밖으로 배출하므로, 기다리지 않고 다음 케이블을 투입할 수 있습니다.
작업 구성과 생산량 확인
생산량, 장비 중량, 공급 전압과 타이 재료 적합성은 견적서에서 확인합니다. 실제 사용할 케이블로 시험합니다. 플러그 성형이 끝난 완성품 20–30개와 함께 목표 코일 길이, 앞뒤 여유 길이와 사용하는 타이를 알려 주십시오. 측정한 사이클 시간, 코일 치수와 결속 샘플을 영상으로 보내 드립니다. 이 시험 결과를 생산능력 계획의 근거로 사용하십시오.
케이블의 거동 역시 사양서만으로는 알 수 없습니다. 재킷의 마찰, 도체 수와 릴 보관 기간에 따라 Φ10 mm 코드가 110 mm 8자형을 유지할지, 그리퍼가 놓는 순간 되튈지가 달라집니다. 구매 주문을 내리기 전에 샘플 시험으로 확인합니다. WM-4822 견적에는 케이블 규격과 필요한 완성 코일 지름을 알려주세요. 이 두 가지가 권취 구성을 고르는 출발점입니다.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 케이블 코일링 결함: 원인 및 시정 조치코일 직경 불균일, 교차 루프, 저장된 꼬임, 불안정한 리드 길이, 느슨한 결속 및 케이블 표면 손상을 해결합니다.
- 케이블 코일링 및 권선기 선택 방법케이블 구조, 완성 코일 형상, 길이 제어, 결속 방식, 제품 핸들링 및 배치 혼합에 따라 케이블 코일링 장비를 선택하십시오.
- 스파이럴 케이블 생산: 권선, 열고정, 냉각 및 역권선권선, 열고정, 냉각 및 마감을 중심으로 리트랙틸 케이블 공정을 계획하십시오. 기계 구매 전 코일 치수와 교대당 합격품 생산량을 정의하십시오.
WM-4822 — 자주 묻는 질문
WM-4822이(가) 케이블을 측정하고 절단합니까?
아니요. 이미 정장 절단한 케이블을 감고 결속하므로 절단·탈피·압착 라인이나 플러그 성형 라인의 앞쪽이 아니라 마지막에 배치합니다. 측정, 절단, 8자형 코일링 및 결속을 모두 한 장비에서 처리해야 한다면 WM-4808이 케이블 외경 3–12 mm, 완성 길이 3–10 m에 대응합니다.
110 mm 최소 권취 거리가 주는 이점은 무엇입니까?
굵은 케이블을 더 짧고 조밀한 8자형으로 감는다는 점입니다. 더 넓은 8자형과 원형을 모두 가공하는 WM-4811도 최대 Φ10 mm 케이블을 처리하지만, 8자형 권취 간격은 180 mm부터입니다. 소형 WM-4815는 65 mm부터 감을 수 있지만 코드 직경은 최대 Φ6.2 mm입니다. WM-4822는 최대 Φ10 mm 케이블 처리 능력을 유지하면서 코일 길이를 110 mm까지 줄여 두 모델 사이의 요구를 충족합니다. 완성 묶음을 작은 상자나 블리스터 트레이에 넣어야 할 때 중요한 차이입니다.
몇 개의 타이를 적용하며 어떤 타이 재료를 사용합니까?
8자형 코일의 가운데에 타이 한 개를 결속합니다. 타이 철선은 릴에서 공급하며 공급 길이는 터치스크린에서 설정합니다. 이 모델의 사양에는 타이 소재가 명시되어 있지 않으므로 현재 구매해 사용하는 타이 샘플을 보내주시면 시험 중 장비에 적용해 봅니다. 포장 사양에서 코일의 서로 다른 두 지점을 두 개의 타이로 고정하도록 요구한다면 WM-4800의 작업입니다. 이 장비는 원형 코일을 만들고 70–180 mm 간격의 두 곳을 결속하며 최대 Ø10 mm 소재에 대응합니다.
시간당 어떤 생산량을 계획해야 합니까?
생산량은 귀하의 케이블을 사용한 시험 후 견적서에서 확인됩니다. 비교를 위해 다른 모델은 Φ10 mm에서 800–1,200 개/시간, Φ6.2 mm에서 이론적 1,500 개/시간을 나열하지만 이 비율은 WM-4822의 사양이 아닙니다. 용량 계획을 위해 측정된 사이클 시간과 함께 시험 비디오를 보내드립니다.
기계 무게와 전원 공급 장치는 무엇입니까?
설치 계획에는 기계 치수 1,170 × 772 × 1,485 mm, 1,000 W 듀얼 서보 메인 모터와 0.4–0.55 MPa 공기 공급을 반영하세요. 운송용 포장 중량과 전기 설계용 공급 전압은 문의해 주세요. 주문 전에 운송과 설치 비용을 확인할 수 있도록 견적서에 두 항목을 명시합니다.
8자형 대신 일반 원형 코일을 감을 수 있습니까?
이 장비는 8자형만 만듭니다. 같은 스테이션에서 포장 형태를 8자형과 원형으로 번갈아 사용해야 한다면 WM-4811이 레시피로 두 형태를 전환합니다. 최대 Φ10 mm 케이블에서 8자형 모드는 180–300 mm, 원형 모드는 120–300 mm를 지원합니다.
WM-4822B은(는) 무엇입니까?
동일한 사양을 가진 이 기계의 대체 빌드입니다. WM-4822B은(는) 별도로 견적되며 가격 문의 시 어떤 페이지를 보고 있는지 알려주십시오.