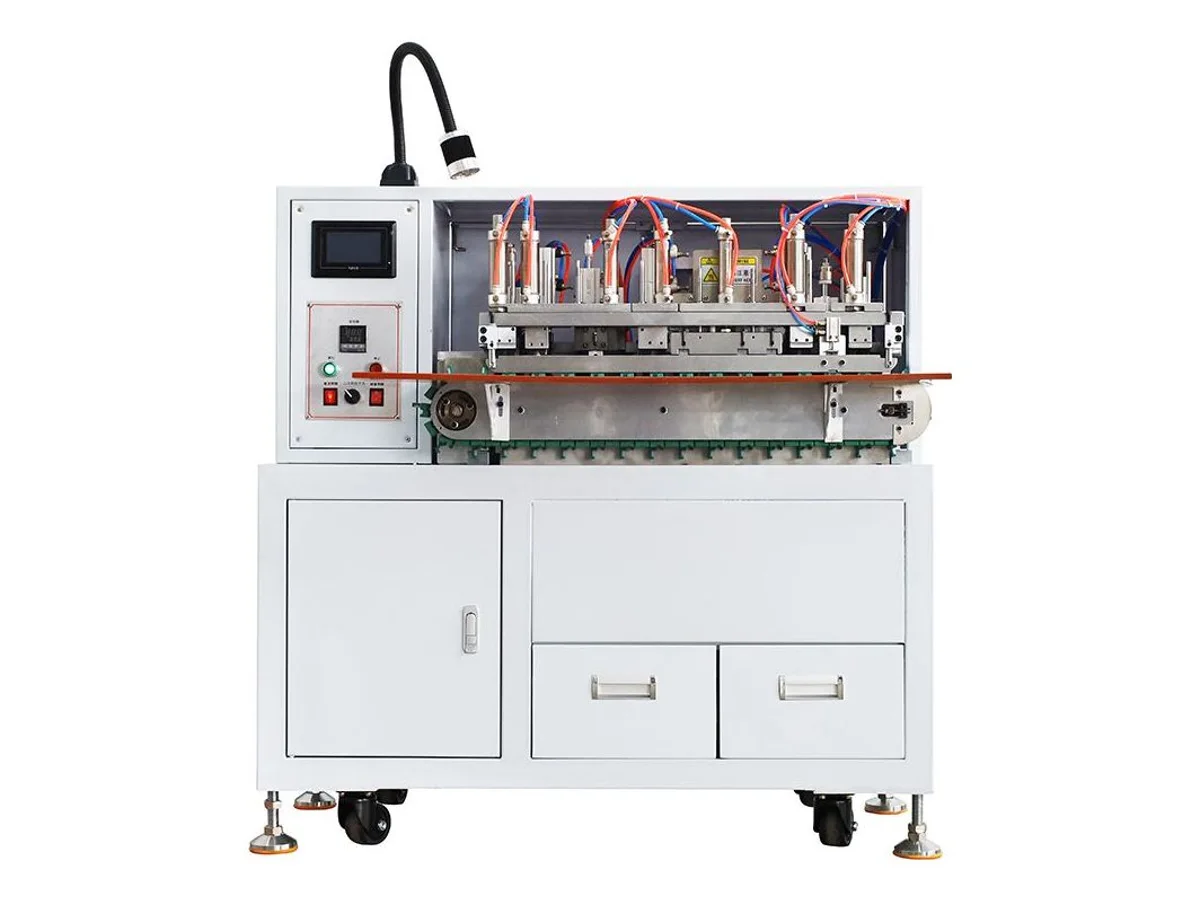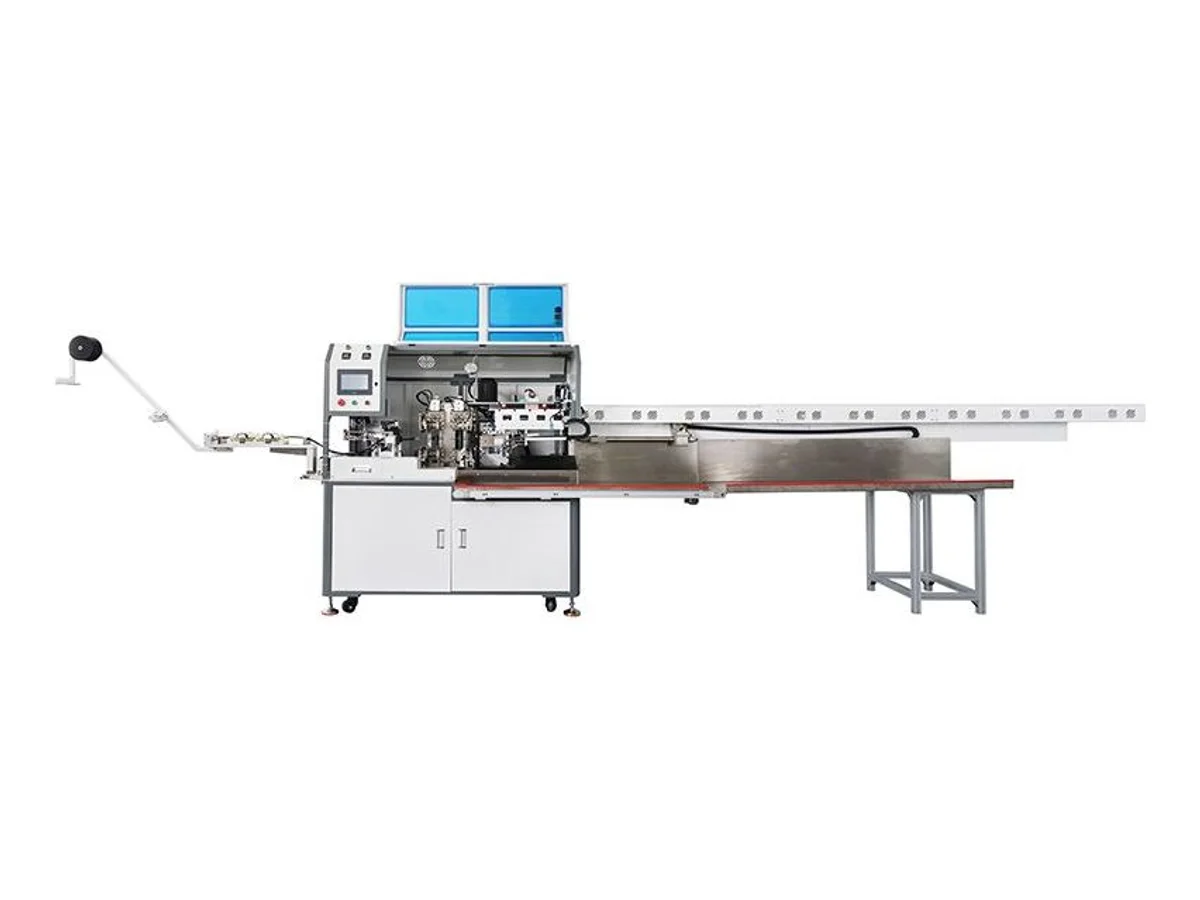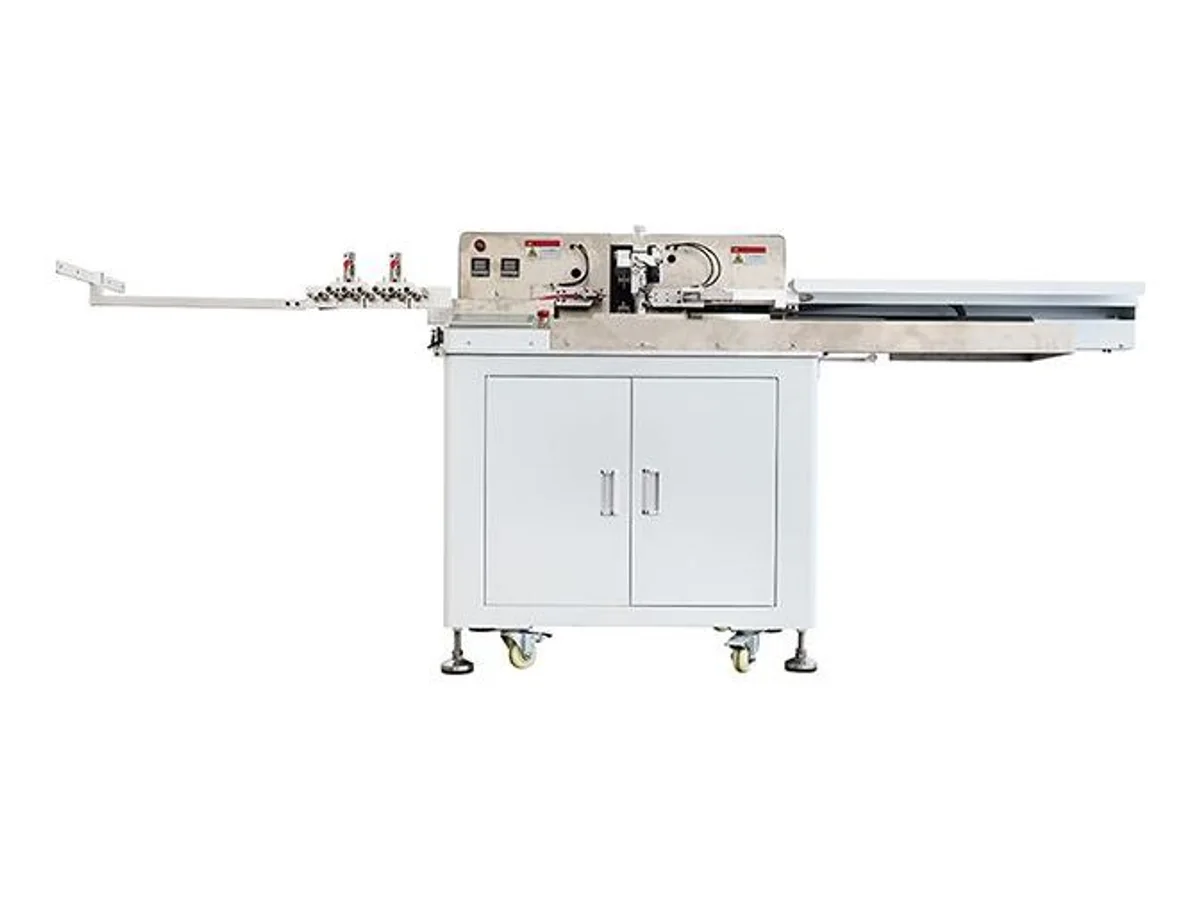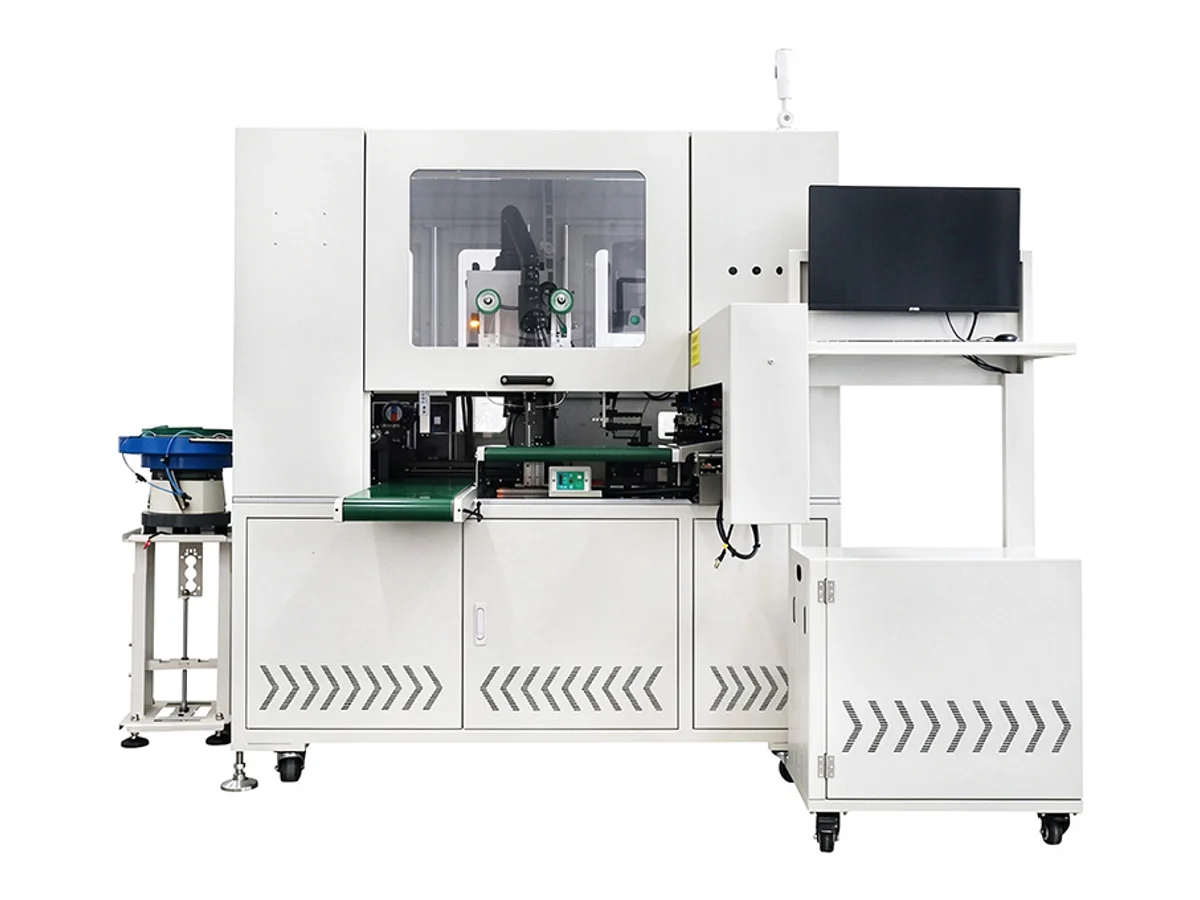
당사의 WM-726은 전선을 가공하고 진동 볼 피더로 XT60 또는 XT90 배터리 커넥터를 공급해 두 접합부를 동시에 납땜합니다. 표준 절단 길이는 30–600 mm입니다. 사양서 기준 처리 속도는 시간당 약 350–450사이클이며 전선 길이와 핀 수에 따라 달라집니다. 주문 전에 고객 샘플로 툴링과 적용 전선 규격을 확인합니다.
사양
| 모델 | WM-726 |
|---|---|
| 커넥터 하우징 | XT60 및 XT90. 다른 하우징은 샘플 테스트로 확인합니다. |
| 사양서의 전선 및 케이블 | AWG 28–22, 2P–8P 평형 케이블(연성 평형 케이블 FFC 제외) |
| 절단 길이 | 표준 30–600 mm. 맞춤 구성의 최소 길이 18 mm. |
| 앞쪽 끝단 | 0–10 mm 탈피 및 침지 주석 도금 |
| 뒤쪽 끝단 | 0–5 mm 탈피, 침지 주석 도금 및 납땜 |
| 꼬임 길이 | 0–5 mm |
| 가공 기능 | 납땜, 침지 주석 도금 및 심선 꼬임(최대 5그룹) |
| 처리 속도 | 시간당 약 350–450사이클, 전선 길이와 핀 수에 따라 달라짐 |
| 작동 전압 | 참고 구성: 220 V AC, 50 Hz |
| 정격 전류 | 40 A |
| 작동 공기압 | 0.5–0.7 MPa, 건조 압축 공기 |
| 장비 치수(길이 × 너비 × 높이) | (1435 + L) × 1650 × 1850 mm. 전체 설치 길이는 견적서에서 확인합니다. |
| 장비 중량 | 약 795 kg |
| 설치 조건 | 직사광선이 없는 건조한 장소의 평탄하고 단단한 바닥 |
| 전원 사양 | 출하 전에 설치 현장에 맞춰 장비의 전원 구성을 조정합니다. 견적서에 전압, 상(단상 또는 삼상), 주파수, 전류와 현장에 맞는 플러그형 전원 케이블 또는 산업용 접속 방식을 명시합니다. 한국의 일반적인 공급 전원은 단상 220 V 또는 삼상 380 V, 60 Hz입니다. 정격에 맞는 단상 콘센트에는 원형 접지형 플러그(타입 F)를 사용합니다. |
| 납기 | 견적서에 장비 구성, 포함 부속품 및 출하일을 명시합니다. |
| 보증 및 지원 | 장비 보증 1년 및 장비 사용 기간 동안 무상 원격 영상 지원. |
| 소모성 부품 | 모든 견적서에 소모성 부품의 단가와 발송지를 명시합니다. |
| HS 코드 | 8515.19 (일반 참고용 — 최종 품목 분류는 담당 통관사와 확인해 주세요) |
| 인증 | CE(출하 시 인증서 제공) |
주요 특징
- 진동 볼 피더가 하우징을 같은 방향으로 정렬해 공급하므로 작업자가 하나씩 손으로 넣을 필요가 줄어듭니다.
- 납땜 스테이션이 두 접합부를 동시에 처리해 두 번째 접점을 위한 별도 작업을 줄입니다.
- 디지털 온도 제어로 전선과 접점의 조합에 맞춰 납땜 온도를 설정할 수 있습니다.
- PLC와 터치스크린에 작업 조건을 저장해 다음 배치에서도 검증된 프로그램을 불러올 수 있습니다.
- 전선과 하우징을 보내 주시면 샘플을 가공하고 주문 전에 완성된 납땜부를 영상으로 보여 드립니다.
가공 대상
- 드론과 무선 조종 모형용 XT60 및 XT90 배터리 전선
- 전기 자전거용 커넥터 전선 어셈블리
- 에너지 저장 모듈용 배터리 케이블 서브어셈블리
한 사이클에서 배터리 전선 준비와 납땜
전선 준비 스테이션에서 전선을 절단하고 양쪽 끝의 탈피 길이를 설정합니다. 앞쪽 끝은 침지 주석 도금할 수 있고 뒤쪽 끝은 탈피와 침지 주석 도금 후 접점에 납땜할 수 있습니다. 볼 피더가 하우징을 작업 위치로 공급하면 납땜 스테이션이 두 접점을 동시에 가공합니다.
실제 전선과 커넥터를 함께 시험
하우징 표기는 커넥터 계열을 나타냅니다. 공급 장치와 지그를 선정하려면 정확한 하우징 및 접점, 도체 단면적, 피복 외경, 완성 전선 길이와 탈피 길이가 필요합니다. 실제 생산 부품을 보내 주시면 공급 상태, 솔더의 젖음 상태, 완성 접합부를 영상으로 확인해 드립니다.
다양한 커넥터 또는 부품을 수동으로 장착해 납땜하는 경우 당사의 탁상형 납땜기 WM-722를 확인하세요.
공정 기술 자료
이 공정의 선정 및 문제 해결
- 초음파 와이어 용접기 선택 방법도체 재질, 집합 단면적, 접합 형상, 용접 출력, 툴링, 레시피 제어 및 인수 시험을 기준으로 초음파 와이어 용접 장비를 선택하십시오.
- 전선 꼬임 및 주석 도금기 선택 방법도체 구조, 탈피 상태, 주석 도금 사양, 플럭스 관리, 완성 단부 형상 및 자동화 수준에 따라 전선 꼬임 및 주석 도금 장비를 선택하십시오.
- 초음파 와이어 용접 결함: 원인 및 시정 조치약한 와이어 접합, 절단된 소선, 과도한 플래시, 불완전한 접합, 불안정한 용접 에너지, 공구 자국 및 도체 오염 문제를 해결합니다.
WM-726 — 자주 묻는 질문
XT60 및 XT90 하우징에 어떤 전선 규격을 쓸 수 있나요?
사양서에는 AWG 28–22가 명시되어 있습니다. 참고 샘플 일부의 피복에는 사양서 범위를 벗어나는 10 AWG 및 12 AWG가 표시되어 있습니다. 도체 단면적과 피복 외경, 접점 및 하우징을 알려 주세요. 샘플을 가공한 뒤 해당 구성의 실제 범위를 견적서에 명시합니다.
XT60과 XT90을 바꿔 가며 가공할 수 있나요?
PLC에 작업별 프로그램을 저장할 수 있습니다. 하우징과 접점에 맞는 볼 피더와 납땜 지그를 확인합니다. 두 작업을 모두 계획 중이라면 각각의 부품을 보내 주세요.
시간당 몇 개의 완성 전선을 생산할 수 있나요?
사양서의 처리 속도는 시간당 약 350–450사이클입니다. 전선 길이와 핀 수에 따라 사이클이 달라집니다. 샘플 테스트에서 완성 전선 생산량을 측정합니다.
30 mm보다 짧게 절단할 수 있나요?
표준 범위는 30–600 mm입니다. 맞춤 구성에서는 18 mm까지 가능합니다. 샘플과 툴링을 사용해 실제로 사용할 수 있는 최소 길이를 확인합니다.
어떤 설비와 설치 공간이 필요한가요?
사양서에는 220 V AC, 50 Hz, 정격 전류 40 A 및 0.5–0.7 MPa의 건조 압축 공기가 명시되어 있습니다. 구성에 따른 설치 길이는 견적서에서 확인합니다. 사용 국가에 맞게 전압을 설정하고 영문 인터페이스와 설명서를 함께 제공합니다.
교체용 인두 팁과 소모 부품은 어떻게 준비하나요?
모든 견적서에 해당 부품의 단가와 출고지를 기재합니다.