문제 진단 및 해결
동일한 AWG가 동일한 압착 다이가 아닌 이유: 프레스 구매 전 단자에 맞는 어플리케이터 매칭
22 AWG로 표시된 두 봉지의 단자가 서로 다른 다이를 필요로 할 수 있습니다. 매칭을 결정하는 요소 — 배럴 형상, 절연 압착, 탭 형상 — 다이 피팅을 위해 단자를 보내는 방법, 그리고 수공구 대신 프레스를 정당화하는 연간 압착 횟수.
기술 책임자: Lao Xiaoyu (劳晓宇) · 선임 엔지니어
내용 업데이트:
동일한 AWG는 도체 크기를 식별하며, 단자 배럴, 탭 형상, 절연 지지 또는 다이 프로파일을 식별하지 않습니다. 정확한 단자 도면과 전선 구조에 어플리케이터를 매칭한 다음 샘플에서 압착 높이, 단면 및 인장 결과를 검사하십시오. 잘못 매칭된 다이는 탭을 무너뜨리거나 절연을 손상시킬 수 있으며, 프레스 힘만으로는 이를 교정할 수 없습니다.
이 가이드는 다이 매칭을 결정하는 요소, 구매 전 테스트 방법, 그리고 프레스가 전혀 부적합한 경우에 대해 설명합니다.
다이의 AWG가 알려주는 것과 알려주지 않는 것
Wiromac 장비 모델 비교
빠른 장비 선정 가이드다이의 AWG는 도체를 올바른 높이로 압축하는 것을 설명합니다. 탭 접힘, 절연 압착 및 배럴 형상은 다이의 프로파일에 의해 결정되며, 이는 전선 크기가 아닌 단자 계열을 위해 설계되었습니다. 한 단자 계열용 다이는 22 AWG로 표시된 다른 계열의 단자를 변형시킬 수 있습니다.
전체 장비 비교 · 단자 압착기
| 소재 또는 적용 분야 | 공정 과제 | 권장 방식 | 참고 모델 | 공개 사양 또는 처리량 | 가격 및 사양 |
|---|---|---|---|---|---|
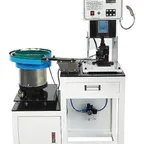
| 봉지로 구매한 벌크 오픈 배럴 및 유사 단자, 릴 단자를 구할 수 없거나 원하지 않는 작업장용 | 다이에 22 AWG가 찍혀 있고 단자에도 동일하게 표시되어 있습니다. 탭이 접히는 대신 무너지는 이유는 무엇입니까? | 20 kN 벌크 단자 압착기 | Wiromac WM-3242 | 압착 능력20 kN 클로징 하이트26 mm; 클로징 하이트 조절 10 mm | 가격 및 사양 → |
| 배전반, 패널, 가전 배선에서 준비된 전선 끝에 벌크 단자를 벤치에서 압착하는 작업 | 전동 단자 압착, 모터 구동 | Wiromac WM-3239 | 압착 범위0.25 – 10 mm² 압착 시간1.5초 (60 Hz에서), 1.8초 (50 Hz에서) (기계 명판 기준) | 가격 및 사양 → | |
| 컴퓨터, DC 및 AC 전선 조립품에서 릴형 또는 체인형 단자의 작업자 공급 압착 | 반자동 단자 압착 | Wiromac WM-3102T | 적용 단자 유형컴퓨터, DC, AC, 단품 및 조인트 단자 스트로크30 mm (40 mm 맞춤 가능) | 가격 및 사양 → |
표에 표시된 조건을 기준으로 후보 장비를 선정하세요. 실제 소재에 맞는 구성과 처리량은 견적서에서 확인합니다.전원 연결형 장비는 설치 환경에 맞게 구성합니다. 견적서에서 전압, 상수, 주파수, 플러그 또는 산업용 연결 방식을 확인할 수 있습니다.이 표에 있는 모든 모델은 CE 마크를 부착합니다.
다이에 찍힌 게이지는 올바른 압착 높이로 압축하는 도체 단면적을 설명합니다. 다음에 대해서는 아무것도 알려주지 않습니다:
- 배럴 형상 — 개방 배럴 B-압착, 폐쇄 배럴, F-압착, 러그용 육각형. 개방 배럴 압착용 다이가 폐쇄 배럴 단자에 적합하다고 가정해서는 안 됩니다.
- 탭 길이 및 두께 — 동일한 AWG의 개방 배럴 계열은 탭 치수가 다를 수 있으며, 부적합한 프로파일은 탭이 바닥에 닿거나 잘못 접히게 할 수 있습니다.
- 절연 압착 — 존재 여부, 폭, 도체 압착 뒤에 위치하는 거리. 다이가 다른 계열에서 온 경우 절연을 “망가뜨리는” 부분입니다.
- 공급 방향 및 셧 하이트 — 측면 공급 또는 단부 공급 릴, 그리고 프레스가 최하점에 도달했을 때의 높이. 한 프레스의 셧 하이트용으로 제작된 어플리케이터는 다른 프레스에서 높거나 낮게 압착합니다.
따라서 다이 매칭은 먼저 단자 계열의 문제이고, 그 다음 전선 크기의 문제입니다. AWG가 아닌 단자를 보내십시오.
세 가지 아키텍처, 단자 공급의 세 가지 방법
저소음 프레스의 릴 공급식 어플리케이터. WM-3102T는 호환 가능한 측면 공급 또는 단부 공급 어플리케이터용으로 구성된 2톤 프레스입니다. 장착, 셧 하이트 및 공급 장치가 일치해야 합니다. 어플리케이터는 다이와 공급 장치를 포함하며, 단자 변경은 어플리케이터 변경을 의미하므로 프레스 비용이 아닌 어플리케이터 비용이 계획해야 할 숫자입니다.
볼에서 공급되는 벌크 단자. 단자가 봉지에 들어 있는 경우, WM-3242는 진동 볼에서 단자를 정렬하고 트랙을 따라 20 kN 프레스로 인덱싱하며, 해당 단자에 카세트 다이가 장착됩니다. 볼에서 공급되는 사전 절연 링 및 포크 단자는 WM-3220에서 실행되고, 벌크 튜브형 페룰은 WM-3103에서 실행됩니다.
벤치 압착기의 교체 가능한 다이. 프레스 물량 미만에서는 WM-3239가 0.25–10 mm²용 교체 가능한 다이 세트에 12.7 kN의 힘을 가합니다 — 하나의 기계, 여러 단자 계열, 단자별 어플리케이터 구매 불필요.
프레스가 부적합한 경우
물량은 단자 구성, 교체 시간 및 합격 요구사항과 함께 중요합니다. 저물량에서는 적합한 수공구 또는 벤치 압착기가 전용 어플리케이터 비용을 피할 수 있으며, 연속 생산은 프레스를 정당화할 수 있습니다. 실제 공구 비용과 측정된 사이클 타임에서 교차점을 설정하십시오. 매칭된 프레스와 어플리케이터는 반복 정밀도를 향상시킬 수 있지만, 셋업, 마모 및 재료 변동은 여전히 검사가 필요합니다. 인장 시험 기록 자체가 특정 기계 아키텍처를 요구하지는 않습니다.
비용 지불 전에 증명하십시오
매칭된 다이는 두 가지 방법으로 증명되며, 둘 다 구매 전에는 저렴하고 구매 후에는 비쌉니다:
- 인장 시험. WM-831는 설정된 속도로 압착을 당겨 최대 힘을 기록합니다. 육안으로 허용 가능한 압착이 인장 시험에 실패하면 조사가 필요합니다: 공구 및 높이가 재료, 준비 및 시험 설정과 함께 가능한 원인입니다. 해당 단자 사양과 비교하십시오.
- 단면. WM-813는 압착을 절단, 연마 및 이미지화하여 30–312×에서 압축 및 공극을 볼 수 있게 합니다. 이는 다이 변경 후 고객이 요청하는 기록입니다.
단자 스트립과 전선 2–3미터를 보내십시오. 다이를 피팅하고, 샘플을 압착하고, 하나를 단면 분석하고 하나를 인장 시험하여 사진과 수치를 견적서에 기재합니다. 단자에 대한 다이가 존재하지 않는 경우, 프레스가 출하된 후 QC가 아닌 출하 전에 저희로부터 알게 됩니다.
개선해야 할 케이블 세부 정보와 작업을 견적 문의 양식을 통해 보내주십시오. 적용을 검토하고 다음 단계를 권장하겠습니다.
자주 묻는 기술 질문
다이에 22 AWG가 찍혀 있고 단자에도 동일하게 표시되어 있습니다. 탭이 접히는 대신 무너지는 이유는 무엇입니까?
다이의 AWG는 도체를 올바른 높이로 압축하는 것을 설명합니다. 탭 접힘, 절연 압착 및 배럴 형상은 다이의 프로파일에 의해 결정되며, 이는 전선 크기가 아닌 단자 계열을 위해 설계되었습니다. 한 단자 계열용 다이는 22 AWG로 표시된 다른 계열의 단자를 변형시킬 수 있습니다.
저소음 벤치 프레스에 기존 어플리케이터를 사용할 수 있습니까?
2톤 힘 등급만으로는 어플리케이터 호환성을 확립할 수 없습니다. 어플리케이터 모델과 단자 부품 번호를 보내주시면 장착, 셧 하이트, 스트로크 및 공급 방향을 확인하겠습니다. 릴 공급식 WM-3102T와 벌크 단자 볼 공급식 WM-3242는 서로 다른 공급 장치를 사용합니다.
래칫 공구 대비 프레스가 투자 회수되는 연간 압착 횟수는 얼마입니까?
보편적인 연간 물량 기준은 없습니다. 단자 구성에 대한 공구 및 장비 비용, 측정된 사이클 타임, 교체, 인건비, 유지보수 및 품질 요구사항을 비교하십시오. 수공구 또는 전동 프레스 모두 인장 시험 기록이 필요할 수 있습니다.
다이 매칭을 위해 저에게 필요한 것은 무엇입니까?
실제 단자의 스트립 또는 봉지, 실제 전선 2–3미터, 그리고 가능하면 단자 도면이 필요합니다. 어플리케이터 또는 카세트를 피팅하고, 샘플을 압착하고, 하나를 단면 분석하고, 하나를 인장 시험하여 사진과 수치를 견적서와 함께 보내드립니다.