장비 선정 가이드
스틸 와이어 로프 절단: 기계 선택과 단부 품질
스틸 와이어 로프 절단 장비는 직경만이 아니라 로프 구조, 단부 구속, 툴링 및 측정된 절단 품질에 따라 선택하십시오.
기술 책임자: Lao Xiaoyu (劳晓宇) · 선임 엔지니어
내용 업데이트:
스틸 와이어 로프 절단기는 로프 구조와 다음 조립 단계에 필요한 절단 단부에 따라 선택하십시오. 직경은 첫 번째 필터일 뿐입니다. 기계는 로프를 공급하고, 절단 중에 지지하며, 해제 후 합의된 소선, 형상 및 길이 요구 사항을 충족하는 단부를 남겨야 합니다.
로프 절단기 비교 전에 스틸 로프를 식별하십시오
Wiromac 장비 모델 비교
빠른 장비 선정 가이드아니요. 나일론이나 폴리에스터를 융착하는 데 사용되는 가열 블레이드는 강철 소선을 전단하는 공정과 다릅니다. 스틸 로프 구조에 지정된 장비와 툴링을 사용하고 실제 절단 단부를 확인하십시오.
전체 장비 비교 · 금속 파이프 및 스틸 와이어 로프 절단기
| 소재 또는 적용 분야 | 공정 과제 | 권장 방식 | 참고 모델 | 공개 사양 또는 처리량 | 가격 및 사양 |
|---|---|---|---|---|---|
| 슬링, 팀블-페룰 루프 및 스웨이징 조립품용 아연 도금 및 광택 스틸 와이어 로프 블랭크 절단 | 합성 로프용 열칼로 스틸 와이어 로프를 절단할 수 있습니까? | 스틸 와이어 로프의 완전 자동 정장 절단 | Wiromac WM-9323 | 절단 직경Φ20 mm 절단 속도20 – 80 회/분 (절단 길이에 따라 다름) | 가격 및 사양 → |
표에 표시된 조건을 기준으로 후보 장비를 선정하세요. 실제 소재에 맞는 구성과 처리량은 견적서에서 확인합니다.전원 연결형 장비는 설치 환경에 맞게 구성합니다. 견적서에서 전압, 상수, 주파수, 플러그 또는 산업용 연결 방식을 확인할 수 있습니다.이 표에 있는 모든 모델은 CE 마크를 부착합니다.
연선 스틸 로프, 단선 스틸 와이어 및 편조 합성 코드는 외경이 같을 수 있지만 다른 툴링이 필요합니다. 로프의 재질 등급, 구조 지정, 코어, 꼬임 방향 및 표면 상태(플라스틱 코팅 포함)를 제공하십시오. 다음 작업이 슬리브 삽입, 스웨이징 또는 기타 정의된 종단 처리인지 명시하십시오.
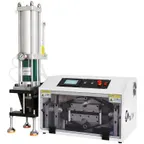
저희 WM-9323 스틸 와이어 로프 절단기는 최대 절단 직경이 20 mm로 기재되어 있습니다. 크롤러 피드, 가이드 부싱 및 공압 절단 헤드는 반복 길이 스틸 로프 작업을 위한 후보 목록을 형성합니다. 이 직경이 모든 강도 등급이나 로프 구조에 대한 전면적인 승인은 아닙니다.
교정이 필요한 단선 스테인리스 와이어의 경우 WM-595는 별도의 구조로, 기재된 와이어 범위는 최대 3 mm입니다. 융착 단부가 필요한 호환 합성 로프의 경우 WM-561 열 로프 절단기와 비교하십시오. 가열 블레이드는 스틸 로프 절단 방법이 아닙니다.
사용 가능한 절단 단부의 모습을 정의하십시오
| 요구 사항 | 검토할 사항 | 선택에 영향을 미치는 이유 |
|---|---|---|
| 소선 구속 | 단부 해제 후 느슨한 와이어 및 소선 벌어짐 | 다이 내부에서 닫힌 것처럼 보이는 단부가 취급 중에 벌어질 수 있음 |
| 단면 형상 | 편평화, 부풀음 및 다음 부품과의 결과적인 끼워맞춤 | 절단부가 실제 슬리브나 고정구에 들어가야 함 |
| 절단면 상태 | 불완전한 분리, 돌출 와이어 및 표면 손상 | 시각적으로 평평한 면도 허용되지 않는 돌출부가 있을 수 있음 |
| 코팅 상태 | 존재하는 경우 균열, 벗겨짐 또는 밀린 피복 | 코팅 손상이 다음 작업을 방해할 수 있음 |
| 완성 길이 | 합의된 단부 기준에서 측정한 연속 부품 | 카운터 설정은 완성 로프의 측정이 아님 |
| 후속 취급 | 이송 및 의도된 조립 후 단부 상태 | 합격 판정은 부품이 실제로 사용되는 방식을 반영해야 함 |
도면 또는 승인된 샘플에 대해 이러한 요구 사항을 합의하십시오. 절단면과 단부 측면을 모두 촬영하십시오. 한 방향에서 본 모습은 소선 벌어짐이나 편평화를 숨길 수 있습니다.
단부 구속을 공정의 일부로 취급하십시오
와이어 로프는 절단 시 소선 배열을 잃을 수 있습니다. NSW 정부의 와이어 로프 가이드는 절단 전에 로프를 고정하는 것이 소선 이동을 방지하는 데 도움이 되는 이유를 설명합니다. 요구되는 시징 또는 기타 승인된 구속에 대해 로프 및 종단 처리 지침을 따르십시오.
WM-9323는 V형 다이에 대해 작동하는 평평한 블레이드를 사용합니다. 절단 지점에서 로프를 지지하는 것이 요구되는 단부 고정 작업을 자동으로 대체하지는 않습니다. 부품은 툴링을 떠난 후에도 허용 가능한 상태를 유지해야 합니다. 자동 라인을 지정하기 전에 필요한 구속이 공급 및 절단 순서를 어떻게 통과하는지 확인하십시오.
깨끗한 절단을 완성된 로프 어셈블리의 강도 또는 하중 등급의 증거로 취급하지 마십시오. 종단 처리 및 완성 조립품 합격 판정은 별도의 작업입니다.
길이 설정과 생산 능력을 분리하십시오
견적을 위해 최단 및 최장 완성품, 공차, 배치 수량 및 길이 측정 방법을 지정하십시오. 단부 처리가 해당 치수에 포함되는지 확인하십시오. 도면과 일치시키기 위해 유연한 부품을 임의의 장력으로 당기지 마십시오.
시험에 릴 취급 및 배출 지지대를 포함하십시오. 릴 드래그 변화, 곡선형 공급 로프 또는 지지되지 않는 긴 부품은 절단 스트로크가 일관되게 보이더라도 공급 및 취급에 영향을 미칠 수 있습니다. 보정을 조정하기 전에 기계의 승인된 안전 설정 상태에서 공급 경로와 툴링을 검사하십시오.
유용한 생산 속도는 단부 구속 및 취급을 포함한 합의된 공정에 대한 합격 부품 수입니다. 빠른 단일 절단은 그 속도를 확립하지 않습니다.
툴링 선택을 해결하는 샘플 브리프를 보내십시오
로프 지정 및 실제 샘플, 공칭 직경 및 코팅 세부 사항, 완성 길이 범위, 단부 품질 요구 사항 및 다음 결합 부품을 보내십시오. 공급 장치를 확인할 수 있도록 릴 치수와 질량을 포함하십시오.
저희는 가이드 및 다이 구성을 제안하고, 연속 절단을 기록하며, 해제 후 단부를 보여드립니다. 측정 기록에 동의하려면 샘플 시험 합격 체크리스트를 사용하십시오. 재료가 유연한 튜브나 직조 테이프인 경우 적절한 공정으로 시작하려면 연질 호스 길이 가이드 또는 웨빙 절단 비교를 사용하십시오.
기계 및 툴링 평가를 위해 스틸 로프 세부 사항과 요구되는 절단 샘플을 보내십시오.
자주 묻는 기술 질문
합성 로프용 열칼로 스틸 와이어 로프를 절단할 수 있습니까?
아니요. 나일론이나 폴리에스터를 융착하는 데 사용되는 가열 블레이드는 강철 소선을 전단하는 공정과 다릅니다. 스틸 로프 구조에 지정된 장비와 툴링을 사용하고 실제 절단 단부를 확인하십시오.
20 mm 최대 직경이 그 크기 미만의 모든 스틸 로프를 커버합니까?
아니요. 강종, 소선 구조, 코어, 코팅 및 요구되는 단부 상태가 절단과 구속에 영향을 미칩니다. 가이드와 다이는 실제 로프에 맞아야 하며, 적합성은 샘플로 확인됩니다.
작은 프로그램 길이 값이 기계가 해당 부품을 정확하게 만들 수 있음을 증명합니까?
아니요. 설정 범위, 사용 가능한 최단 완성품 및 반복 길이 공차는 서로 다른 사양입니다. 요구 길이에서 공급, 지지, 배출 및 측정 결과를 확인하십시오.