Diagnóstico de defectos
Defectos de crimpado: causas, inspección y medidas correctivas
Diagnóstico de baja fuerza de extracción, altura incorrecta, pérdida de hilos, defectos de campana, apoyo del aislamiento y alimentación irregular de terminales.
Responsable técnico: Lao Xiaoyu (劳晓宇) · Ingeniero sénior
Contenido actualizado:
Un crimpado puede parecer aceptable y fallar eléctrica o mecánicamente. El diagnóstico debe comparar el resultado con la especificación de crimpado del fabricante del terminal cuando esté disponible. Compruebe altura y sección del crimpado, captura del conductor y soporte del aislamiento; aplique ensayos de tracción y eléctricos cuando el plano del terminal los exija.
Relacione el síntoma con la inspección
Modelos Wiromac para comparar
Respuesta rápida para elegir equipoNo. La extracción comprueba retención mecánica, pero no distribución de hilos, simetría de compresión, campana, salida del conductor ni huecos ocultos. Use la especificación del terminal para definir la combinación de inspección visual, dimensional, de fuerza y de sección transversal.
Comparar toda la gama · Máquinas de crimpado de terminales
| Material o aplicación | Dificultad del proceso | Mecanismo recomendado | Modelo de referencia | Especificación o rendimiento publicado | Precio y especificaciones |
|---|---|---|---|---|---|
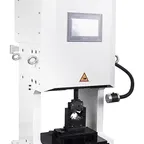
| Terminales de arneses de vehículos de nuevas energías y baterías cuya calidad de crimpado se audita. | ¿Basta la fuerza de extracción para aprobar un crimpado? | Crimpado servo semiautomático de terminales (prensa de sobremesa) | Wiromac WM-3130T | Fuerza de crimpado300 kN (versión 30 T) Carrera30 mm | Precio y especificaciones → |
| Auditorías de recepción y de proceso de crimpados en plantas de arneses de automoción y vehículos eléctricos. | Corte, rectificado, ataque químico y medición de secciones de crimpado | Wiromac WM-813 | Rango de cable (calibre) admitido0.01 – 30 mm² (opcional hasta 150 mm²) | Precio y especificaciones → | |
| Comprobaciones iniciales y horarias de tracción junto a prensas de crimpado. | Ensayo de fuerza de extracción de terminales | Wiromac WM-817 | Capacidad de fuerza500 N | Precio y especificaciones → |
Use las condiciones indicadas para preseleccionar el equipo. Confirmamos la configuración y el rendimiento con su material en la cotización.Configuramos los equipos conectados a la red para su instalación. La cotización confirma el voltaje, las fases, la frecuencia y la clavija o conexión industrial.Todos los modelos de esta tabla tienen marcado CE.
| Síntoma | Causas posibles | Inspección útil |
|---|---|---|
| Fuerza de extracción baja | Hilos ausentes, compresión incorrecta, inserción corta | Visual, altura, extracción, sección transversal |
| Altura demasiado alta o baja | Ajuste incorrecto, desgaste, terminales variables, residuos | Tendencia con micrómetro e inspección de herramientas |
| Hilos cortados | Daño de pelado, borde del terminal, cable mal colocado | Aumento antes y después del crimpado |
| Falta de campana | Posición del terminal o sincronización del aplicador | Inspección visual del perfil lateral |
| Aislamiento dentro del crimpado del conductor | Error de pelado o posición del cable | Vista lateral y sección transversal |
| Apoyo de aislamiento partido | Compresión excesiva o combinación terminal-cable incorrecta | Inspección visual y dimensional |
| Alimentación inestable de terminales | Tira portadora dañada, paso incompatible, ajuste de avance | Observar varios ciclos de alimentación |
No corrija todos los defectos con más fuerza
Aumentar la compresión puede elevar la fuerza de extracción y al mismo tiempo dañar hilos o comprimir demasiado el conductor. Confirme primero la compatibilidad de terminal, cable y aplicador. Después verifique pelado, inserción y posición del terminal. Ajuste la altura solo dentro de la ventana aprobada.
La prensa servo WM-3130T aporta una plataforma de prensado controlada, pero las herramientas y el ajuste siguen determinando la geometría final.
Use pruebas complementarias
Para comparar compras y planes de control, consulte monitoreo de fuerza frente a extracción, altura y análisis de sección. Explica qué demuestra cada método y cómo validar el monitoreo con muestras de defectos controlados.
- La inspección visual detecta defectos de posición, hilos, salida del conductor, campana y apoyo del aislamiento.
- La medición de altura controla una dimensión, pero no revela la distribución interna.
- La prueba de extracción mide retención mecánica bajo el método indicado.
- El análisis de sección revela compresión, simetría, distribución de hilos y huecos.
El comprobador de extracción WM-817 y el sistema de secciones WM-813 cubren partes diferentes de este plan.
Flujo de corrección
- Aísle la producción del intervalo afectado.
- Conserve bobina de terminales, lote de cable, aplicador y ajustes.
- Compare una pieza defectuosa con la última muestra aprobada.
- Determine si el defecto comienza antes del crimpado, al alimentar terminales o durante la compresión.
- Cambie un ajuste o componente desgastado cada vez.
- Vuelva a aprobar con los criterios originales.
- Registre la corrección y las mediciones resultantes.
Las páginas de arneses para vehículos eléctricos y cuadros de control muestran por qué cambia la aceptación según la terminación. Los ejemplos medidos aparecen en la biblioteca de casos (en inglés) tras aprobar la evidencia. Para un diagnóstico específico, envíe plano del terminal, detalles del aplicador y muestras defectuosas.
¿Necesita ayuda para elegir una máquina para su material?
Envíenos el material, las dimensiones y la operación. Podemos proponer un modelo y facilitar sus especificaciones y una cotización.
Solicitar modelo y cotización →Preguntas técnicas frecuentes
¿Basta la fuerza de extracción para aprobar un crimpado?
No. La extracción comprueba retención mecánica, pero no distribución de hilos, simetría de compresión, campana, salida del conductor ni huecos ocultos. Use la especificación del terminal para definir la combinación de inspección visual, dimensional, de fuerza y de sección transversal.
¿Qué causa una fuerza de extracción baja?
Puede deberse a hilos ausentes o cortados, pelado incorrecto, combinación terminal-cable errónea, compresión insuficiente, terminal mal colocado o herramientas inadecuadas. Inspeccione el crimpado antes de aumentar la fuerza de prensa.
¿Por qué puede variar la altura de crimpado durante la producción?
Pueden contribuir el desgaste de herramientas, fijaciones flojas, variación de terminales, repetibilidad de prensa, residuos y variación de hilos. Use una muestra de control y tendencias de medición en lugar de reaccionar a una lectura aislada.