Fehlerdiagnose und Prozessprüfung
Crimpfehler: Ursachen, Prüfungen und Korrekturen
Geringe Auszugskraft, falsche Crimphöhe, Litzenverlust, Einlauftrichterfehler, Isolationsstützprobleme und instabile Kontaktzuführung prüfen.
Technischer Ansprechpartner: Lao Xiaoyu (劳晓宇) · Senior-Ingenieur
Inhalt aktualisiert:
Ein äußerlich guter Crimp kann elektrisch oder mechanisch versagen. Vergleichen Sie das Ergebnis mit der Crimpspezifikation des Kontakts, sofern vorhanden. Prüfen Sie Crimphöhe, Schliffbild, Leitererfassung und Isolationsstützung; führen Sie Auszugs- und elektrische Prüfungen durch, wenn die Kontaktzeichnung sie verlangt.
Fehlerbild und passende Prüfung
Wiromac-Modelle im Vergleich
Kurze Antwort zur MaschinenauswahlNein. Sie prüft mechanischen Halt, zeigt aber nicht Litzenverteilung, Kompressionssymmetrie, Einlauftrichter, Leiterüberstand oder Hohlräume. Die Kontaktspezifikation bestimmt die Kombination aus Sicht-, Maß-, Kraft- und Schliffprüfung.
Gesamtes Sortiment vergleichen · Crimpmaschinen für Kontakte
| Material oder Anwendung | Herausforderung | Empfohlenes Verfahren | Referenzmodell | Veröffentlichte Spezifikation oder Leistung | Preis und technische Daten |
|---|---|---|---|---|---|
| Kontakte von Elektrofahrzeug- und Batteriekabelbäumen mit geprüfter Crimpqualität | Genügt die Auszugskraft zur Crimpfreigabe? | Halbautomatisches Servo-Kontaktcrimpen (Tischpresse) | Wiromac WM-3130T | Crimpkraft300 kN (30 t Ausführung) Hub30 mm | Preis und technische Daten → |
| Wareneingangs- und Prozessprüfung von Crimps in Fahrzeug- und Elektrofahrzeugkabelbäumen | Crimpquerschnitte schneiden, schleifen, ätzen und vermessen | Wiromac WM-813 | Geeigneter Leiterbereich0,01 – 30 mm² (optional bis 150 mm²) | Preis und technische Daten → | |
| Erstteil- und stündliche Crimp-Auszugstests neben Kontaktcrimppressen | Prüfung der Kontakt-Auszugskraft | Wiromac WM-817 | Kraftkapazität500 N | Preis und technische Daten → |
Nutzen Sie die genannten Bedingungen für die Vorauswahl. Wir bestätigen die Konfiguration und die Arbeitsleistung für Ihr Material im Angebot.Wir konfigurieren netzbetriebene Geräte für Ihren Einsatzort. Spannung, Phasen, Frequenz und Stecker oder Industrieanschluss stehen im Angebot.Alle Modelle in dieser Tabelle tragen die CE-Kennzeichnung.
| Fehlerbild | Mögliche Ursachen | Sinnvolle Prüfung |
|---|---|---|
| Geringe Auszugskraft | Fehlende Litzen, falsche Verdichtung, zu kurze Einstecktiefe | Sicht, Crimphöhe, Zugkraft, Schliff |
| Crimphöhe zu hoch/niedrig | Einrichtung, Verschleiß, Kontaktstreuung, Schmutz | Mikrometer-Messverlauf und Werkzeugprüfung |
| Durchtrennte Litzen | Abisolierfehler, Kontaktkante, falsche Drahtlage | Vergrößerung vor/nach dem Crimpen |
| Fehlender Einlauftrichter | Kontaktposition oder Applikator-Timing | Seitliche Sichtprüfung |
| Isolierung im Leitercrimp | Abisolierlänge oder Drahtposition falsch | Seitenansicht und Schliff |
| Aufgerissene Isolationsstütze | Zu starke Kompression oder unpassende Kombination | Sicht- und Maßprüfung |
| Instabile Kontaktzuführung | Trägerbandschaden, falsche Teilung, Vorschubeinstellung | Mehrere Zuführzyklen beobachten |
Nicht jeden Fehler mit mehr Kraft korrigieren
Stärkere Verdichtung kann die Auszugskraft erhöhen und zugleich Litzen schädigen oder überkomprimieren. Bestätigen Sie zuerst die Kompatibilität von Kontakt, Leiter und Applikator, dann Abisolierlänge, Einstecktiefe und Kontaktlage. Crimphöhe nur innerhalb des freigegebenen Prozessfensters ändern.
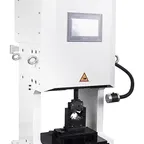
Die Servopresse WM-3130T liefert einen kontrollierten Pressenaufbau; Werkzeug und Einrichtung bestimmen weiterhin die fertige Geometrie.
Ergänzende Prüfungen verwenden
Der Vergleich von Crimpkraftüberwachung, Zugprüfung, Crimphöhe und Schliffanalyse erläutert Aussagegrenzen und Validierung mit kontrollierten Fehlermustern.
- Sichtprüfung erkennt Lage-, Litzen-, Leiterüberstands-, Einlauftrichter- und Isolationsstützfehler.
- Crimphöhenmessung überwacht ein definiertes Maß, zeigt aber keine innere Verteilung.
- Zugprüfung misst den mechanischen Halt nach dem festgelegten Verfahren.
- Schliffanalyse zeigt Verdichtung, Symmetrie, Litzenverteilung und Hohlräume.
Das Zugprüfgerät WM-817 und das Schliffsystem WM-813 unterstützen unterschiedliche Teile dieses Prüfplans.
Korrekturablauf
- Betroffenen Produktionsabschnitt sperren.
- Kontaktrolle, Drahtcharge, Applikator und Einstellungen sichern.
- Fehlerteil mit dem letzten Gutmuster vergleichen.
- Fehlerbeginn vor dem Crimpen, bei der Zuführung oder beim Pressen bestimmen.
- Nur eine Einstellung oder ein Verschleißteil ändern.
- Nach ursprünglichen Kriterien erneut freigeben.
- Korrektur und neue Messwerte dokumentieren.
EV-Kabelbäume und Schaltschrankverdrahtung zeigen unterschiedliche Anschlussanforderungen. Gemessene Beispiele erscheinen nach Prüfung in der Fallbibliothek (auf Englisch). Zur kontaktspezifischen Diagnose senden Sie Kontaktzeichnung, Applikatordaten und Fehlermuster.
Welche Maschine passt zu Ihrem Material?
Senden Sie uns Material, Abmessungen und Arbeitsschritt. Wir schlagen ein Modell vor und stellen die Spezifikationen und ein Angebot bereit.
Modellvorschlag und Angebot anfragen →Häufige technische Fragen
Genügt die Auszugskraft zur Crimpfreigabe?
Nein. Sie prüft mechanischen Halt, zeigt aber nicht Litzenverteilung, Kompressionssymmetrie, Einlauftrichter, Leiterüberstand oder Hohlräume. Die Kontaktspezifikation bestimmt die Kombination aus Sicht-, Maß-, Kraft- und Schliffprüfung.
Was verursacht geringe Auszugskraft?
Fehlende/geschnittene Litzen, falsche Abisolierlänge, unpassende Kontakt-Leiter-Kombination, zu geringe Verdichtung, falsche Kontaktlage oder ungeeignetes Werkzeug. Prüfen Sie den Crimp vor einer Krafterhöhung.
Warum schwankt die Crimphöhe in der Produktion?
Werkzeugverschleiß, lose Befestigung, Kontaktbandstreuung, Pressenwiederholbarkeit, Schmutz und Litzenvariation können beitragen. Nutzen Sie Referenzmuster und Messverläufe statt Reaktionen auf Einzelwerte.