Auswahlleitfaden
Schlauch- und Rohrschneidmaschinen richtig auswählen
Auswahl nach Material, Durchmesser, Wandstärke, Steifigkeit, Schneidverfahren, Toleranz, Endqualität und Spänekontrolle.
Technischer Ansprechpartner: Lao Xiaoyu (劳晓宇) · Senior-Ingenieur
Inhalt aktualisiert:
Rohrschneiden erfordert Materialkontrolle. Eine Maschine kann ein 10-mm-Rohr sauber schneiden und ein anderes 10-mm-Rohr quetschen, verschmieren oder in wechselnder Länge ausgeben, weil Wand, Verstärkung, Härte und Reibung abweichen. Vergleichen Sie Probeschnitte über den Toleranzbereich auf Rechtwinkligkeit, Wandverformung und Länge, bevor Sie Vorschub und Messeranordnung wählen.
Vollständige Materialspezifikation
Wiromac-Modelle im Vergleich
Kurze Antwort zur MaschinenauswahlWählen Sie nach Werkstoff, Außendurchmesser, Wandstärke und gewünschter Schnittkante. Wiromac WM-608 kommt für flexible Schrumpf- oder PVC-Schläuche infrage, WM-162 für gewelltes Schutzrohr von der Rolle, WM-587 für Wellrohr mit zusätzlichem Längsschlitz und WM-183 für Metallrohr.
Gesamtes Sortiment vergleichen · Schneidemaschinen für Wellrohr, Schrumpfschlauch und flexible Schläuche
| Material oder Anwendung | Herausforderung | Empfohlenes Verfahren | Referenzmodell | Veröffentlichte Spezifikation oder Leistung | Preis und technische Daten |
|---|---|---|---|---|---|
| Schrumpf- und weiche PVC-Schläuche | Zug von der Rolle kann das Material längen | Polyurethanrollen fördern zum HSS-Kaltmesser | Wiromac WM-608 | 0–100 mm Schnittbreite. Bis zu 170 Schnitte/min. Bei runden Schläuchen Außendurchmesser und Wandstärke prüfen. | Preis und technische Daten → |
| Gewelltes Schutzrohr von der Rolle | Abrollzug kann die Wellen verformen | Integrierter Abwickler und motorischer Schnitt | Wiromac WM-162 | Ø5–30 mm. 10–60 Stück/min, abhängig von der Schnittlänge. | Preis und technische Daten → |
| Wellrohr mit zusätzlichem Längsschlitz | Position und Länge des Schlitzes müssen zum Einbau passen | Bandvorschub und programmierbares Servo-Schlitzen | Wiromac WM-587 | Bearbeitungsbereich Ø4–32 mm. Schlitz und Schnittposition am Originalmaterial prüfen. | Preis und technische Daten → |
| Kupfer-, Aluminium- oder Edelstahlrohr | Die Messerwahl beeinflusst Späne, Grate und Rohrinnenseite | Servogesteuerter Raupenvorschub und passendes rotierendes Kreismesser | Wiromac WM-183 | Ø1–30 mm. 20–100 Stück/min, abhängig von der Länge. Messer und Schnittqualität am Muster prüfen. | Preis und technische Daten → |
Nutzen Sie die genannten Bedingungen für die Vorauswahl. Wir bestätigen die Konfiguration und die Arbeitsleistung für Ihr Material im Angebot.Wir konfigurieren netzbetriebene Geräte für Ihren Einsatzort. Spannung, Phasen, Frequenz und Stecker oder Industrieanschluss stehen im Angebot.Alle Modelle in dieser Tabelle tragen die CE-Kennzeichnung.
| Auswahlgröße | Beispiele | Bedeutung |
|---|---|---|
| Material | PVC, PE, PP, Silikon, Gummi, Nylon, Wellrohr | Reibung, Rückstellung und Klingenverhalten |
| Geometrie | Außen-/Innendurchmesser, Wand, Ovalität, Wellenteilung | Abstützung und Vorschubkontakt |
| Aufbau | Glatt, geflochten, spiralverstärkt, mehrlagig | Schnittkraft und Rückstände |
| Länge | Minimum, Maximum, Toleranz, Messmethode | Vorschub- und Regelungsbedarf |
| Endabnahme | Rechtwinklig, Gratgrenze, keine Quetschung/losen Geflechte | Schneidprinzip und Werkzeug |
| Umgebung | Saubere Montage, staubempfindliche Zelle, Offline-Vorbereitung | Absaugung, Sammlung und Schutz |
Senden Sie gerade Produktionsmuster, keine bereits durch Verpackung gequetschten Kurzstücke. Bei flexiblem Material dokumentieren Sie Entspannung und Messung des Fertigteils.
Schneidprinzip an Material anpassen
Wir wählen zwischen diesen drei Maschinen nach Rohrkonstruktion und Materialzuführung. Die verlinkten Spezifikationen zeigen die vollständige Konfiguration.
| Auswahlkriterium | WM-582 | WM-162 | WM-591 |
|---|---|---|---|
| Material und Durchmesser | Schlauch, Wellschutzrohr, Kunststoff-/PVC-Rohr und Silikonschlauch; 1–40 mm | Wellschutzrohr; Ø5–30 mm | Starres PVC-, PP- und PE-Rohr; 1–50 mm |
| Vorschub und Handhabung | Servo-Raupenvorschub, rotierendes Rundmesser und Förderbandausgabe | Bandvorschub mit Pufferrollen und integriertem Abwickler | Servo- und Kugelgewindetrieb-Vorschub; Messerkopf rotiert um das starre Rohr |
| Schnittlänge | Minimum und Maximum werden im Angebot bestätigt | 10–99.999,9 mm | 1–500 mm |
| Längenangabe in der Spezifikation | Toleranz und Einheit werden im Angebot bestätigt | ±1 % der Schnittlänge | Schnitttoleranz innerhalb 0,05 mm bei 100 mm |
Für Wellschutzrohr auf Rollen beginnen Sie mit WM-162, wenn ein integrierter Abwickler hilfreich ist. Die angegebene Produktionsrate beträgt je nach Schnittlänge 10–60 Stück/min. Für mehrere Rohrmaterialien im Bereich 1–40 mm und Förderbandausgabe beginnen Sie mit WM-582 und prüfen jedes Material mit dem passenden Werkzeug. Für starres PVC-, PP- oder PE-Rohr mit Fertiglängen von 1–500 mm beginnen Sie mit WM-591. Rollenware oder Längen außerhalb dieses Bereichs erfordern eine gesonderte Prüfung der Rohrschneidmaschinen.
Der Vorschubhub von 40 mm bei WM-582 ist keine maximale Schnittlänge. Die Durchlassbohrung von 52 mm bei WM-591 erweitert die Bearbeitungsgrenze von 50 mm nicht. Für die obigen Längenangaben gelten unterschiedliche Bedingungen: Vereinbaren Sie Material, Schnittlänge und Messverfahren, bevor Sie Versuchsergebnisse vergleichen. Zur Kapazitätsbewertung messen Sie denselben Auftrag einschließlich Beladen, Ausgabe und Prüfung.
Wenn jedes zugeschnittene Rohr zusätzlich einen Kennzeichnungscode benötigt, kombiniert die WM-590 Rohrschneid- und Inkjet-Kennzeichnungslinie diese Schritte. Prüfen Sie die tatsächliche Rohroberfläche, Tintenhaftung, Codeposition und Fertiglänge gemeinsam.
Für flaches Gurtband oder Streifenmaterial statt Rohren vergleichen Sie den WM-597 pneumatischen Streifenschneider. Die pneumatische Klinge trennt das Material; eine thermisch gegen Ausfransen versiegelte Kante darf daraus nicht abgeleitet werden.
Vergleichen Sie an realen Teilen:
- Vorschubspuren und Schlupf bei Produktionsbeschleunigung;
- Rechtwinkligkeit, Grat, Verformung und Fadenbildung;
- praktisch kürzeste Länge mit gewünschter Ausgabe;
- Größenwechsel und Werkzeugzugang;
- Rückstandserfassung, Klingenschutz und Wartungsintervalle;
- stabile Länge nach Materialrückstellung.
Kundenmusterversuch: Silikonschlauch mit 60 mm Innendurchmesser
Im dokumentierten Versuch mit Video hinterließ der gerade Schnitt am Silikonschlauch eines US-Kunden eine Stufe. Als der Schlauch auf einer Welle abgestützt und am Umfang geschnitten wurde, war die Schnittkante an diesem Muster sichtbar gleichmäßiger. Für den Versuch wurde die Schneidplattform WM-613 (auf Englisch) passend zum Schlauch eingerichtet. Prüfen Sie bei einem anderen Schlauch die Ringbreite nach der Rückstellung und die Ebenheit der Schnittfläche an aufeinanderfolgenden Teilen.
Versuch mit Ihrem Silikonschlauch anfragen. Nennen Sie WM-613 und geben Sie Innen- und Außendurchmesser, Wandstärke, Sollschnittlänge und die geforderte Schnittkantenqualität an.
Abnahmeversuch vor dem Kauf festlegen
Prüfen Sie kurze und lange Sollwerte, kleinsten und größten freigegebenen Durchmesser sowie mindestens eine normale Produktionscharge. Messen Sie Folgeprodukte statt ausgewählter Bestteile. Dokumentieren Sie Klinge, Vorschubdruck, Geschwindigkeit, Charge und bei empfindlichen Materialien die Umgebung.
Schutzrohrvorbereitung gehört zu EV-Kabelbäumen und Schaltschrankverdrahtung. Für einen Schnittversuch senden Sie jedes Rohrmuster, Zeichnung, Toleranz und Endqualitätsanforderung.
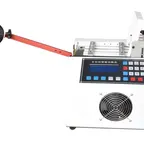
Welche Maschine passt zu Ihrem Material?
Senden Sie uns Material, Abmessungen und Arbeitsschritt. Wir schlagen ein Modell vor und stellen die Spezifikationen und ein Angebot bereit.
Modellvorschlag und Angebot anfragen →Häufige technische Fragen
Genügt der Außendurchmesser zur Auswahl?
Nein. Material, Außen-/Innendurchmesser, Wandstärke, Steifigkeit, Reibung, Verstärkung, Ziellänge und zulässiger Endzustand sind nötig. Gleicher Außendurchmesser kann sehr unterschiedliches Schnittverhalten ergeben.
Wann ist ein Rotationsmesser vorzuziehen?
Rotierender oder umlaufender Schnitt kann manche steifen oder dickwandigen Produkte weniger verformen. Eignung hängt von Material, Wand, Klingengeometrie und Endanforderung ab und wird am Produktionsmuster bestätigt.
Wie prüft man Schnittlängengenauigkeit?
Messverfahren, Konditionierung, Losgröße und Toleranz festlegen. Aufeinanderfolgende Teile beim Start, im Dauerlauf und bei Spulen-/Chargenwechsel messen. Flexible Schläuche dürfen dabei nicht gedehnt werden.