Руководство по выбору машины
Как выбрать станок для резки труб и трубок
Выбирайте оборудование для резки труб и трубок по материалу, диаметру, толщине стенки, жёсткости, механизму резки, допуску, качеству торца и требованиям к удалению стружки.
Технический руководитель: Lao Xiaoyu (劳晓宇) · Старший инженер
Материал обновлён:
Резка трубок — это задача контроля материала. Станок, который чисто режет одну 10 mm трубку, может смять, замазать или создать разброс длины на другой 10 mm трубке, потому что толщина стенки, армирование, твёрдость и трение при подаче различаются. Сравните пробные резы по всему диапазону допуска, включая перпендикулярность торца, деформацию стенки и длину, прежде чем выбирать подачу и схему ножа.
Составьте полную спецификацию материала
Модели Wiromac для сравнения
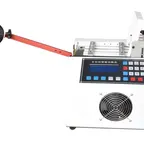
Краткий ответ по выбору станкаВыбирайте по материалу, наружному диаметру, толщине стенки и требованиям к торцу. Для гибких термоусадочных или ПВХ-трубок рассмотрите Wiromac WM-608, для гофры в бухте — WM-162, для гофры с продольным разрезом — WM-587, для металлических трубок — WM-183.
Сравнить весь ассортимент · Станки для резки гофры, термоусадки и гибких трубок
| Материал или применение | Задача обработки | Рекомендуемый механизм | Модель для сравнения | Опубликованные параметры или производительность | Цена и характеристики |
|---|---|---|---|---|---|
| Термоусадочные и мягкие ПВХ-трубки | Натяжение при размотке может растягивать материал | Полиуретановые ролики подают материал на холодный нож из быстрорежущей стали | Wiromac WM-608 | Ширина реза 0–100 мм. До 170 резов/мин. Для круглых трубок проверьте наружный диаметр и толщину стенки. | Цена и характеристики → |
| Гофрированная трубка в бухте | Натяжение при размотке может деформировать гофры | Встроенная размотка и моторный привод реза | Wiromac WM-162 | Ø5–30 мм. 10–60 шт./мин в зависимости от длины реза. | Цена и характеристики → |
| Гофрированная трубка с продольным разрезом | Положение и длина разреза должны подходить для монтажа жгута | Ременная подача и программируемая продольная резка сервоприводом | Wiromac WM-587 | Диапазон обработки Ø4–32 мм. Проверьте разрез и положение торцевого реза на своём материале. | Цена и характеристики → |
| Медные, алюминиевые или нержавеющие трубки | Выбор ножа влияет на стружку, заусенцы и состояние канала | Гусеничная подача с сервоприводом и вращающийся дисковый нож под трубу | Wiromac WM-183 | Ø1–30 мм. 20–100 шт./мин в зависимости от длины. Подтвердите нож и качество торца на образце. | Цена и характеристики → |
Учитывайте указанные условия при предварительном выборе. Конфигурацию и рабочую производительность для вашего материала мы подтверждаем в коммерческом предложении.Мы настраиваем оборудование с сетевым питанием под место установки. Напряжение, число фаз, частота и тип вилки или промышленного подключения указываются в предложении.Все модели в этой таблице имеют маркировку CE.
| Входной параметр выбора | Примеры | Почему это важно |
|---|---|---|
| Материал | ПВХ, ПЭ, ПП, силикон, резина, нейлон, гофрированный канал | Определяет трение, упругое восстановление и поведение ножа |
| Геометрия | Наружный диаметр, внутренний диаметр, стенка, овальность, шаг гофры | Определяет опору и контакт при подаче |
| Конструкция | Гладкая, оплетённая, спирально армированная, многослойная | Изменяет усилие резки и загрязнения |
| Требование к длине | Минимум, максимум, допуск и метод измерения | Задаёт требования к подаче и управлению |
| Приёмка торца | Ровный рез, ограничение заусенцев, без смятия, без распущенной оплётки | Определяет механизм резки и оснастку |
| Производственная среда | Чистая сборка, зона, чувствительная к пыли, подготовка вне линии | Определяет потребности в сборе стружки и ограждении |
Отправляйте прямые производственные образцы, а не короткие куски, уже сплющенные упаковкой. Для гибкого материала задокументируйте, как готовая деталь будет релаксироваться и измеряться.
Подберите метод резки под трубку
Мы выбираем среди этих трёх станков по конструкции трубки и по тому, как заготовка поступает к режущему узлу. Используйте приведённые ссылки на спецификации, чтобы проверить полную конфигурацию.
| Точка выбора | WM-582 | WM-162 | WM-591 |
|---|---|---|---|
| Материал и диаметр | Шланг, гофрированный канал, пластиковая/ПВХ трубка и силиконовая трубка; 1–40 mm | Гофрированная труба; Ø5–30 мм | Жёсткая труба из ПВХ, ПП и ПЭ; 1–50 mm |
| Подача и обработка | Серводвигательная гусеничная подача, вращающийся круглый нож и конвейерный отвод | Ременная подача с буферными роликами и встроенным размотчиком | Серводвигательная и шарико-винтовая подача; головка ножа вращается вокруг жёсткой трубы |
| Длина реза | Минимум и максимум уточняются в коммерческом предложении | 10–99 999,9 мм | 1–500 mm |
| Показатель длины в спецификации | Допуск и единица уточняются в коммерческом предложении | ±1% от длины реза | Допуск резки в пределах 0.05 mm при 100 mm |
Для гофрированной трубы в бухтах начните с WM-162, если нужен встроенный размотчик. Заявленная производительность — 10–60 отрезков/мин в зависимости от длины реза. Для нескольких материалов трубок в диапазоне 1–40 mm и конвейерного сбора начните с WM-582 и проведите пробную обработку каждого материала с соответствующей оснасткой. Для жёсткой заготовки из ПВХ, ПП или ПЭ, разрезаемой на куски 1–500 mm, начните с WM-591. Материал, подаваемый из бухты, или длины вне этого диапазона требуют отдельной проверки по диапазону резки трубок.
Ход подачи WM-582 40 mm не является максимальной длиной реза. Проходное отверстие WM-591 52 mm не расширяет его предел обработки 50 mm. Приведённые выше значения длины имеют разные указанные условия: согласуйте материал, длину реза и метод измерения, прежде чем сравнивать результаты проб. Для оценки производительности замерьте время одной и той же работы, включая загрузку, выгрузку и контроль.
Если каждой отрезанной трубке также нужен идентификационный код, линия резки и струйной маркировки трубок WM-590 объединяет эти операции. Проведите пробную обработку фактической поверхности трубки, адгезии чернил, положения кода и готовой длины вместе.
Для плоской ленты или полосового материала, а не трубки, сравните пневматический отрезной станок для полос WM-597. Его пневматический нож режет материал; не предполагайте, что кромка реза термосклеена против осыпания.
Сравнивайте станки на фактических деталях по:
- следам от подачи и проскальзыванию при производственном ускорении;
- перпендикулярности, заусенцам, деформации и образованию нитей материала;
- минимальной практической длине с требуемым методом выгрузки;
- переналадке между диаметрами и доступности оснастки;
- локализации загрязнений, ограждению ножа и интервалам обслуживания;
- стабильной длине после того, как материалу дали восстановиться.
Испытание образца заказчика: силиконовый шланг с внутренним диаметром 60 мм
В документированном испытании с видео прямой рез оставил ступеньку на силиконовом шланге заказчика из США. При опоре шланга на вал и резе по окружности кромка этого образца стала визуально ровнее. Для испытания использовалась платформа для резки WM-613 (на английском) с оснасткой под этот шланг. Для другого шланга проверьте ширину кольца после восстановления формы и ровность торца на последовательных деталях.
Запросить испытание на вашем силиконовом шланге. Укажите WM-613, внутренний и наружный диаметры, толщину стенки, заданную длину и требования к кромке.
Напишите приёмочные испытания до покупки
Запустите короткие и длинные уставки, наименьший и наибольший одобренные диаметры и как минимум одну обычную производственную партию. Измеряйте последовательные детали, а не выбирайте лучшие куски. Записывайте нож, давление подачи, скорость, партию материала и условия окружающей среды там, где гибкие материалы чувствительны.
Подготовка защитных трубок является частью как производства жгутов проводов для электромобилей, так и монтажа проводов панелей управления. Отправьте образец каждой трубки, чертёж, допуск и требование к качеству торца для испытания резки.
Нужно подобрать станок для вашего материала?
Сообщите материал, размеры и операцию. Мы предложим модель и предоставим характеристики и коммерческое предложение.
Запросить подбор и стоимость →Частые технические вопросы
Достаточно ли наружного диаметра трубки для выбора отрезного станка?
Нет. Укажите материал, наружный и внутренний диаметр, толщину стенки, жёсткость, трение поверхности, армирование, требуемую длину и допустимое состояние торца. Изделия с одинаковым наружным диаметром могут резаться совершенно по-разному.
Когда предпочтителен ротационный нож?
Ротационный или орбитальный метод резки может уменьшить деформацию некоторых жёстких или толстостенных изделий, но пригодность зависит от материала, стенки, геометрии ножа и требуемой отделки торца. Подтвердите на производственных образцах.
Как следует проверять точность длины реза?
Определите метод измерения, подготовку образцов, размер партии и допуск, затем измеряйте последовательные детали на этапах запуска, установившегося режима и смены бухты или партии. Гибкую трубку нельзя растягивать при измерении.