Fehlerdiagnose und Prozessprüfung
Weiche Schläuche schneiden: Dehnung, Länge und Schnittenden beherrschen
Prüfen Sie Entspannung, Abwickelwiderstand, Vorschub und Messung für genaue Schlauchlängen. Bewerten Sie auch freien Innenquerschnitt und Schnittqualität.
Technischer Ansprechpartner: Lao Xiaoyu (劳晓宇) · Senior-Ingenieur
Inhalt aktualisiert:
Die Schnittlängengenauigkeit weicher Schläuche hängt davon ab, wie das Material bereitgestellt, geklemmt, aus der Klemmung gelöst und gemessen wird. Ein korrekter Vorschubzählerwert kann dennoch ein zu kurzes entspanntes Teil ergeben, wenn der Schlauch beim Vorschub gedehnt wurde. Definieren Sie zuerst die Messbedingungen für das Fertigteil und prüfen Sie anschließend Längenschwankungen gemeinsam mit der Rechtwinkligkeit des Schnitts, der Form des Innenquerschnitts und dem Oberflächenzustand.
Vereinbaren Sie, was mit Fertiglänge gemeint ist
Wiromac-Modelle im Vergleich
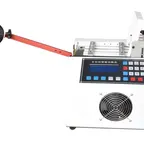
Kurze Antwort zur MaschinenauswahlMessen Sie den Schlauch nach der Entspannung und prüfen Sie Schnittfläche und Öffnung. Wiromac WM-608 eignet sich zur Vorauswahl für weiche Schläuche, WM-582 für den Rundmesserschnitt bis Ø40 mm und WM-565N für Schrumpfschläuche bis Ø38 mm.
Gesamtes Sortiment vergleichen · Schneidemaschinen für Wellrohr, Schrumpfschlauch und flexible Schläuche
| Material oder Anwendung | Herausforderung | Empfohlenes Verfahren | Referenzmodell | Veröffentlichte Spezifikation oder Leistung | Preis und technische Daten |
|---|---|---|---|---|---|
| Schrumpf- und weiche PVC-Schläuche | Zug von der Rolle kann das Material längen | Polyurethanrollen fördern zum HSS-Kaltmesser | Wiromac WM-608 | 0–100 mm Schnittbreite. Bis zu 170 Schnitte/min. Bei runden Schläuchen Außendurchmesser und Wandstärke prüfen. | Preis und technische Daten → |
| Weicher Schlauch für den Rundmesserschnitt | Eine weiche Wand kann sich abflachen und eine unebene Schnittfläche bilden | Servogesteuerter Raupenvorschub, rotierendes Rundmesser und Förderband | Wiromac WM-582 | Ø1–40 mm. Angegeben sind 20–40 Stück/min. Schnittfläche und Länge nach Entspannung am Muster prüfen. | Preis und technische Daten → |
| Größerer Schrumpfschlauch | Griff beim Vorschub und Länge nach Entspannung variieren je nach Material | Mehrrad-Bandvorschub und Guillotinenmesser | Wiromac WM-565N | Bis Ø38 mm. 60–210 Stück/min, abhängig von der Schnittlänge. | Preis und technische Daten → |
Nutzen Sie die genannten Bedingungen für die Vorauswahl. Wir bestätigen die Konfiguration und die Arbeitsleistung für Ihr Material im Angebot.Wir konfigurieren netzbetriebene Geräte für Ihren Einsatzort. Spannung, Phasen, Frequenz und Stecker oder Industrieanschluss stehen im Angebot.Alle Modelle in dieser Tabelle tragen die CE-Kennzeichnung.
Ermitteln Sie Schlauchmaterial, Außen- und Innendurchmesser, Wandstärke, Härte soweit verfügbar, Verstärkung und Oberflächenbeschaffenheit. Zwei Schläuche mit demselben Außendurchmesser können sich unter einem Vorschubriemen oder einer Klinge unterschiedlich verhalten. Ein stahlverstärkter Druckschlauch erfordert eine andere Beurteilung als ein einfacher Silikonschlauch oder Schrumpfschlauch.
Halten Sie fest, wann das Muster nach dem Schneiden gemessen wird, wie es abgestützt wird, welche Messkraft gegebenenfalls erforderlich ist und unter welchen relevanten Umgebungsbedingungen es konditioniert wird. Definieren Sie diese Bedingungen anhand der Zeichnung oder Materialspezifikation; es gibt keine einheitliche Entspannungszeit, die für jeden Schlauch geeignet ist.
Kennzeichnen Sie die Muster nach ihrer Schnittreihenfolge. Messen Sie während der Untersuchung dieselben gekennzeichneten Teile unmittelbar nach dem Schneiden und erneut unter den vereinbarten Abnahmebedingungen. So unterscheiden Sie die Rückverformung nach dem Lösen der Klemmung von Schwankungen, die bereits am Maschinenausgang vorhanden sind.
Wählen Sie die nächste Prüfung anhand des Schwankungsmusters
| Beobachtung | Mögliches Prozessproblem | Erforderlicher Vergleich |
|---|---|---|
| Teile werden nach dem Lösen der Klemmung kürzer | Dehnung durch Abwickelwiderstand oder Vorschub | Dieselben Teile über die vereinbarte Entspannungszeit verfolgen |
| Länge verändert sich mit dem Leeren der Spule | Veränderlicher Abwickelwiderstand oder veränderte Materialkrümmung | Läufe bei unterschiedlichen Spulenzuständen vergleichen |
| Unregelmäßige Länge mit Vorschubabdrücken | Schlupf oder ungeeigneter Anpressdruck | Materialbewegung, Oberflächenabdrücke und gemessene Teile vergleichen |
| Gleichbleibende Abweichung bei einer Einstellung | Problem mit Bezug oder Längenkorrektur | Messverfahren prüfen und bei anderen benötigten Längen wiederholen |
| Ovale Enden oder verengter Innenquerschnitt | Kompression, Abstützung oder Klingenzustand | Einlaufenden Schlauch mit dem aus der Klemmung gelösten Schnittstück vergleichen |
| Richtige Länge, aber schräge oder eingerissene Enden | Bewegung an der Schnittstelle, Ausrichtung oder Werkzeugzustand | Abstützung und Endenzustand getrennt von der Vorschubkalibrierung prüfen |
Die Tabelle zeigt Untersuchungswege auf; sie liefert keine Diagnose allein anhand des Erscheinungsbilds. Ändern Sie jeweils nur eine Variable und bewahren Sie die vorherigen Einstellungen zusammen mit der Musterdokumentation auf.
Prüfen Sie Materialversorgung und Vorschub vor einer Längenkorrektur
Beobachten Sie, wie sich die Spule abwickelt und wie der Schlauch in die Führungen einläuft. Eine Zuführung sollte das Material bereitstellen, ohne es unkontrolliert zu dehnen oder den Vorschub durch Schlaufen unterbrechen zu lassen. Prüfen Sie das Material zu Beginn eines Loses und nach einem normalen Spulenwechsel.
Stellen Sie Klemmung und Abstützung passend zur tatsächlichen Wandstärke und Oberfläche ein. Wird der Druck erhöht, bis der Schlupf verschwindet, kann ein anderer Fehler entstehen: Abflachung, Abdrücke oder Dehnung. Prüfen Sie das Material sowohl nach dem Lösen der Klemmung als auch im gehaltenen Zustand. Schalten Sie die Maschine frei, bevor Sie die Klinge prüfen oder Werkzeuge außerhalb der zugelassenen Einrichtbetriebsart verstellen.
Eine Längenkorrektur ist erst sinnvoll, wenn Prozess und Messung stabil sind. Eine einzelne korrigierte Länge belegt keine ausreichende Leistung bei der kürzesten und längsten benötigten Einstellung.
Stimmen Sie den Schneider auf den Schlauch und den erforderlichen Arbeitsschritt ab
| Fertigungsanforderung | Zu prüfende Maschine | Zu bestätigende Einsatzgrenze |
|---|---|---|
| Allgemeines Ablängen von Rohren oder Schläuchen | WM-582, angegebener Durchmesser 1–40 mm | Klinge, Führung und Vorschubeinstellung für die tatsächliche Wandstärke und das Material |
| Schrumpfschläuche und weiche Schutzschläuche | WM-565N, angegebener maximaler Durchmesser 38 mm | Bereitstellung des Schlauchs und Abnahmeverfahren für die Fertiglänge |
| Flexibler Schlauch, der zusätzlich zum Ablängen einen Längsschlitz benötigt | WM-584, angegebener maximaler Durchmesser 38 mm | Erforderlicher Längsschlitz und reiner Ablängbetrieb, falls beide benötigt werden |
Diese Maßgrenzen dienen der Vorauswahl; sie belegen keine Kompatibilität mit jedem verstärkten, mehrschichtigen oder für einen bestimmten Druck ausgelegten Schlauch. Senden Sie den vollständigen Aufbau zur Beurteilung. Wenn ein durchgehender spiralförmiger Schlitz verlangt wird, verwenden Sie den gesonderten Leitfaden zum Spiralschneiden von Silikonschläuchen.
Nehmen Sie Schnittende und Länge gemeinsam ab
Prüfen Sie das entspannte Teil auf Rechtwinkligkeit, Risse, loses Material, Verschluss des Innenquerschnitts und Vorschubabdrücke. Prüfen Sie anschließend gegebenenfalls die Passung mit dem tatsächlichen Gegenbauteil. Die Hinweise von Parker zu Schlauch- und Rohrschneidern betonen rechtwinklige Schnitte und geringe Abflachung als wichtige Punkte bei der Vorbereitung für die Anschlussmontage. Dieser Grundsatz belegt nicht die Druckfestigkeit einer fertigen Schlauchbaugruppe.
Dokumentieren Sie aufeinanderfolgende Muster bei den benötigten kurzen und langen Einstellungen, beim Anlauf und im stationären Betrieb sowie nach einem repräsentativen Spulenwechsel. Geben Sie die beobachtete Längenstreuung und die beanstandeten Endenzustände zusammen mit Materialcharge und Einrichtung an. Bei anderen Schlauch- oder Rohrfehlern fahren Sie mit unserem Leitfaden zu Fehlern beim Rohr- und Schlauchschneiden fort.
Senden Sie den ungeschnittenen Schlauch, Gut- und Fehlermuster sowie Ihre Messanforderungen. Wir wählen eine Vorschub- und Schneidkonfiguration aus und dokumentieren einen Versuch mit Ihrem Material.
Welche Maschine passt zu Ihrem Material?
Senden Sie uns Material, Abmessungen und Arbeitsschritt. Wir schlagen ein Modell vor und stellen die Spezifikationen und ein Angebot bereit.
Modellvorschlag und Angebot anfragen →Häufige technische Fragen
Warum wird ein weicher Schlauch nach dem Schneiden kürzer?
Der Schlauch kann beim Abwickeln oder Zuführen gedehnt worden sein und sich nach dem Lösen der Klemmung zurückverformt haben. Vergleichen Sie die Längen bei derselben vereinbarten Entspannungszeit, Temperatur und Messkraft, bevor Sie die Maschineneinstellung ändern.
Verbessert ein höherer Vorschub-Anpressdruck die Längengenauigkeit?
Nicht unbedingt. Höherer Druck kann Schlupf verringern, weiches Material aber auch abflachen, mit Abdrücken versehen oder dehnen. Ermitteln und validieren Sie Vorschubbedingungen, die das Material ohne unzulässige Verformung führen.
Kann eine Maschine für einfache weiche Schläuche auch verstärkte Hydraulikschläuche schneiden?
Gehen Sie nicht davon aus. Textilgeflecht, Stahlverstärkung, Wandaufbau und Anforderungen an die Schlauchbaugruppe verändern den Werkzeug- und Reinigungsbedarf. Ermitteln Sie den vollständigen Schlauchaufbau und bestätigen Sie das Verfahren an diesem Material.