Crimpkraft-Überwachungssystem mit einem oder zwei Kanälen WM-834
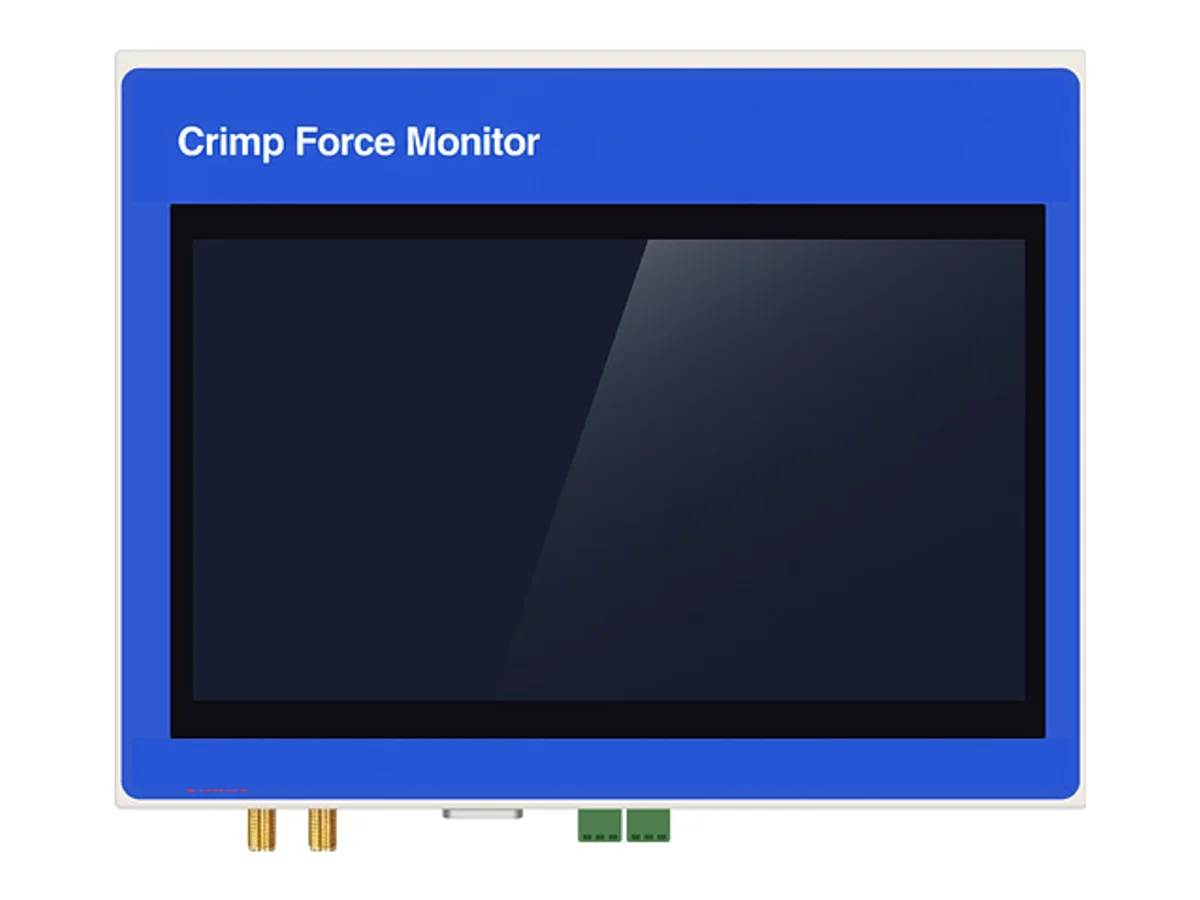
Das Crimpkraft-Überwachungssystem WM-834 vergleicht jeden Crimpkraftverlauf mit einer eingelernten Referenz und löst einen Alarm aus, wenn die Kurve außerhalb der festgelegten Grenzen liegt. Ein- und zweikanalige Ausführungen sind für automatische und halbautomatische Crimppressen erhältlich. Wir prüfen Presse, Crimpwerkzeug, Kontakt und Draht gemeinsam und validieren die Erkennung mit vereinbarten Gut- und Fehlermustern.
Technische Daten
| Modell | WM-834 |
|---|---|
| Überwachungskanäle | Ein- oder zweikanalige Ausführung |
| Analyse | Aufzeichnung der Crimpkraftkurve und Vergleich mit eingelernten Referenzen |
| Referenzverwaltung | Mehrere eingelernte Vorlagen; eigene Lernkurven für unterschiedliche Drähte |
| Pressenkompatibilität | Automatische und halbautomatische Crimpmaschinen; Installation je Presse geprüft |
| Kommunikation | Ethernet mit UDP-Protokoll |
| USB-Anschluss | Firmware-Aktualisierung |
| Digitale Eingänge | 5 Eingänge für Auslösung, Alarmrücksetzung und zugehörige Signale |
| Digitale Ausgänge | 2 Ergebnisausgänge |
| Relaisausgang | 1 Ergebnisrelais; zur Unterbrechung eines kompatiblen Fußpedalkreises einer halbautomatischen Presse integrierbar |
| Hauptstromversorgung | 24 V DC ±10 % |
| E/A-Stromversorgung | 24 V DC ±10 % |
| Betriebstemperatur | 0–50 °C |
| Lagertemperatur | −20–80 °C |
| Luftfeuchtigkeit | 5–85 % RH, nicht kondensierend |
| PC-Software | Datenabfrage und Export bei Konfiguration mit PC-Software |
| Elektrische Ausführung | Für das Gerät gilt der angegebene Gleichspannungseingang. Wenn Sie ein Netzteil mitbestellen, bestätigen wir dessen Eingangsspannung, Phasenzahl, Frequenz, Stromaufnahme und Anschlussleitung mit Netzstecker oder Festanschluss passend zu Ihrem Standort im Angebot. Die folgenden Netzwerte gelten in diesem Fall nur für das Netzteil. In Deutschland sind 230 V einphasig und 400 V dreiphasig bei 50 Hz üblich. Für geeignete 230-V-Anschlüsse kommt ein Schuko-Stecker (Typ F) infrage. Bei 400 V richten sich CEE- oder Festanschluss nach Maschine und Standort. |
| Lieferzeit | Ihr Angebot bestätigt die Maschinenkonfiguration, das enthaltene Zubehör und den Versandtermin. |
| Garantie und Unterstützung | Ein Jahr Garantie auf die Maschine und kostenlose Video-Fernunterstützung über die gesamte Nutzungsdauer. |
| Verschleißteile | Jedes Angebot führt die Verschleißteile mit Einzelpreis und Versandort auf. |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Der Kurvenvergleich prüft den Pressenhub während des Ablaufs. Bediener können dadurch auf Prozessänderungen reagieren, bevor eine lange Serie unbemerkt weiterläuft.
- Eigene Lernkurven für unterschiedliche Drähte vermeiden, dass verschiedene Drahtkonstruktionen mit demselben Kontakt in ein gemeinsames Referenzfenster gezwängt werden.
- Alarm- und Ergebnisausgänge ermöglichen die Anbindung an Ihren Produktionsablauf. Pressenstopp oder Ausschleusung werden bei der Integration festgelegt.
- Die PC-Software unterstützt Ergebnisabfragen und Export, sofern diese Softwarekonfiguration enthalten ist. Ihr Qualitätsteam erhält dadurch Zugriff auf aufgezeichnete Daten.
- Wir validieren die gewählten Grenzen mit Ihrem Kontakt, Draht und gezielt eingebrachten Fehlern. Dabei prüfen wir Erkennung und unerwünschte Alarme gemeinsam.
Materialien und Anwendungen
- Prozessbegleitende Überwachung von Kontakt-Crimppressen
- Nachrüstung kompatibler halbautomatischer und automatischer Pressen
- Qualitätskontrolle wiederkehrender Kontakt-Draht-Kombinationen
Fehlererkennung an Ihrer Crimpkombination nachweisen
Eine stabile Referenz beginnt mit einem freigegebenen Crimp. Wir prüfen Kontakt, Draht und Werkzeug, erstellen die Referenzkurve und testen die Grenzen mit vereinbarten Fehlermustern. Wir prüfen auch Gutteile, damit eine empfindliche Einstellung nicht einfach wiederholte Fehlalarme erzeugt.
Die Galerie zeigt eine beispielhafte Crimpstation und eine Kraftkurvendarstellung zur Erläuterung der Anwendung. Die vollständige Presse gehört nicht zum Lieferumfang des Überwachungssystems. Sensormontage und Kanalzahl werden im Angebot festgelegt.
Weitere Qualitätsprüfungen beibehalten
Überwachen Sie mit dem System Prozessänderungen und führen Sie weiterhin die Maß-, Auszugskraft- und Schliffbildprüfungen Ihres Abnahmeplans durch. Ein normaler Kraftverlauf ist keine direkte Messung von Auszugskraft oder Leiterverdichtung.
Wir zeigen den vereinbarten Anwendungsversuch im Video. Montagezubehör, Software, elektrische Schnittstelle und Bedienerdokumentation werden vor der Lieferung festgelegt. Jedes Angebot führt Ersatz- und Serviceteile mit Einzelpreis und Versandort auf.
Für die Übergabe halten wir Kanalzahl, Sensormontage und Pressenschnittstelle, die freigegebene Referenz für jede Leiter-Kontakt-Kombination, vereinbarte Gut- und Fehlermuster sowie den Umgang mit jedem Teil bei Alarm fest. Wir bestätigen, ob PC-Software für Abfrage und Export enthalten ist; der USB-Anschluss dient Firmware-Updates. Behalten Sie die erforderlichen Zug- und Schliffprüfungen im Abnahmeplan. Für ein Angebot zum WM-834 beschreiben Sie das Prüfteil und das Ergebnis, bei dem es die Prüfung besteht. So können wir Gerät und Prüfvorrichtung zusammen prüfen.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Crimpkraftüberwachung, Zugprüfung, Crimphöhe und Schliff im VergleichEinen Crimpqualitätsplan aus Kraftüberwachung, Zugprüfung, Höhenmessung und Schliffanalyse aufbauen und ihre Aussagegrenzen unterscheiden.
- Kabelbaum-Prüftechnik richtig auswählenAuswahl nach Prüfpunkten, Zwei-/Vierleiter-Widerstandsmessung, Isolation, Spannungsfestigkeit, Vorrichtungen und Prüfumfang.
- Elektrische Kabelbaum-Prüffehler: Ursachen und KorrekturenUnterbrechungen, Kurzschlüsse, hohe Widerstände, Isolationsfehler, Wackelkontakte, falsche Kammerbelegung und instabile Prüfvorrichtungen diagnostizieren.
WM-834 — häufige Fragen
Wie prüfen wir, welche Fehler die Überwachung erkennen kann?
Wir prüfen Muster mit definierten Fehlern und vergleichen die Kraftkurven mit den gewählten Grenzwerten. Eingeklemmte Isolation, fehlende Litzen, veränderte Crimpgeometrie, verformte Kontakte und Werkzeugschäden können den Kurvenverlauf beeinflussen. Mit Ihrer Pressenkonfiguration, Ihren Kontakten und Leitungen ermitteln wir die erkennbaren Fehler.
Wie ergänzen sich Crimpkraftüberwachung, Auszugstest und Schliffbildprüfung?
Die Kraftüberwachung verfolgt den Prozessverlauf. Die Auszugskraftprüfung misst den mechanischen Halt, die Schliffbildanalyse untersucht die geformte Verbindung. Unser Vergleich der Crimpprüfverfahren erklärt ihr Zusammenspiel.
Kann das System meine vorhandene halbautomatische Presse stoppen?
Ein Ergebnisrelais lässt sich in einen kompatiblen Fußpedalkreis integrieren. Zunächst prüfen wir Pressenverdrahtung und Steuerungslogik. Das Ergebnisrelais ist ein Prozessausgang; damit wird keine sicherheitszertifizierte Steuerungsfunktion zugesagt.
Wozu dient der USB-Anschluss?
Die spezifizierte USB-Funktion ist die Firmware-Aktualisierung. Ethernet unterstützt UDP-Kommunikation; Datenabfrage und Export sind mit der entsprechend konfigurierten PC-Software möglich. Ein USB-Anschluss allein bedeutet nicht, dass ein vollständiges Datenaufzeichnungspaket enthalten ist.
Was benötigen Sie für ein Nachrüstangebot?
Senden Sie Pressenmodell und Fotos, Anordnung des Crimpwerkzeugs, Draht- und Kontaktmuster, Informationen zur Steuerungsverdrahtung, benötigte Kanalzahl und die zu erkennenden Fehler. Wir bieten Sensor, Überwachungsgerät, Montageteile, Software und Integrationsumfang an.
Weitere Maschinen in Kabelbaumprüfung
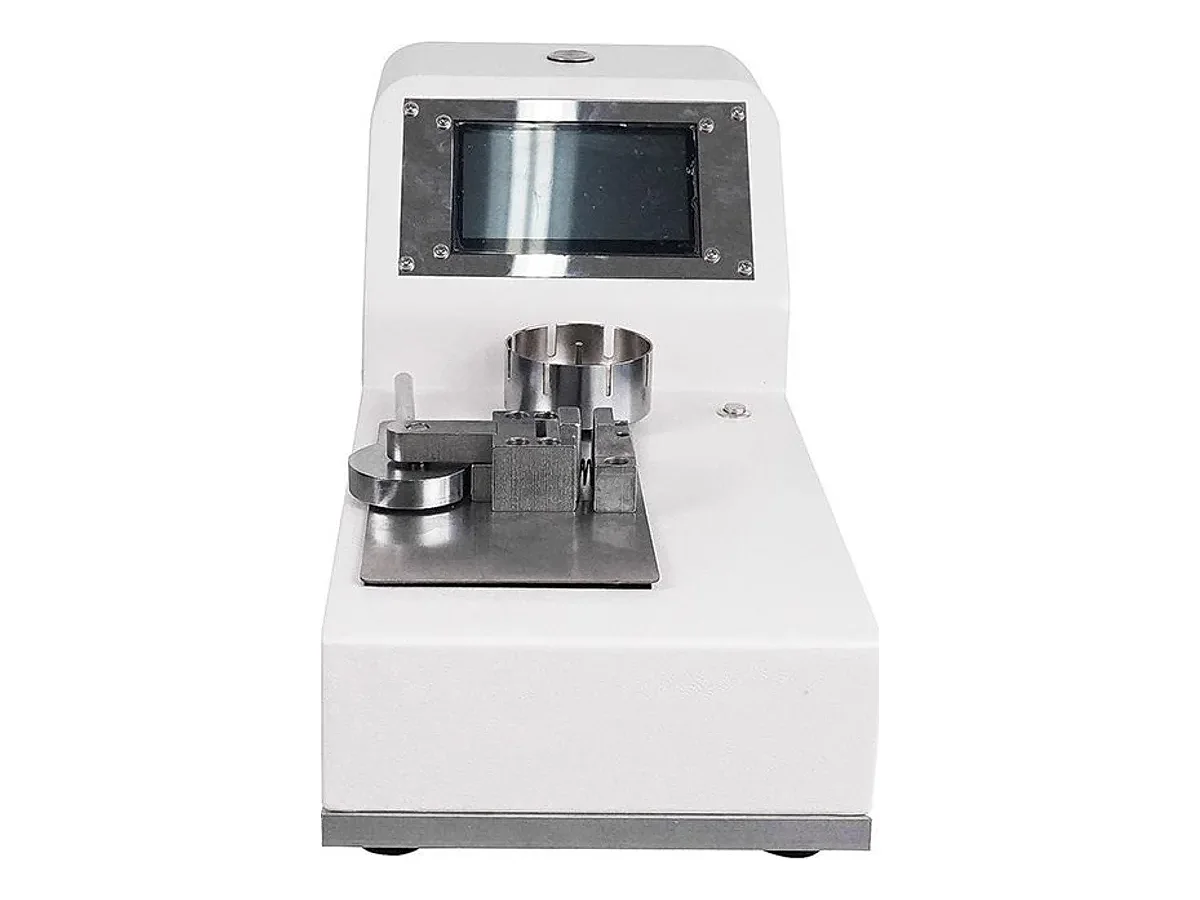
Motorisierter Crimp-Auszugskraftprüfer, 500 N
Modell WM-820
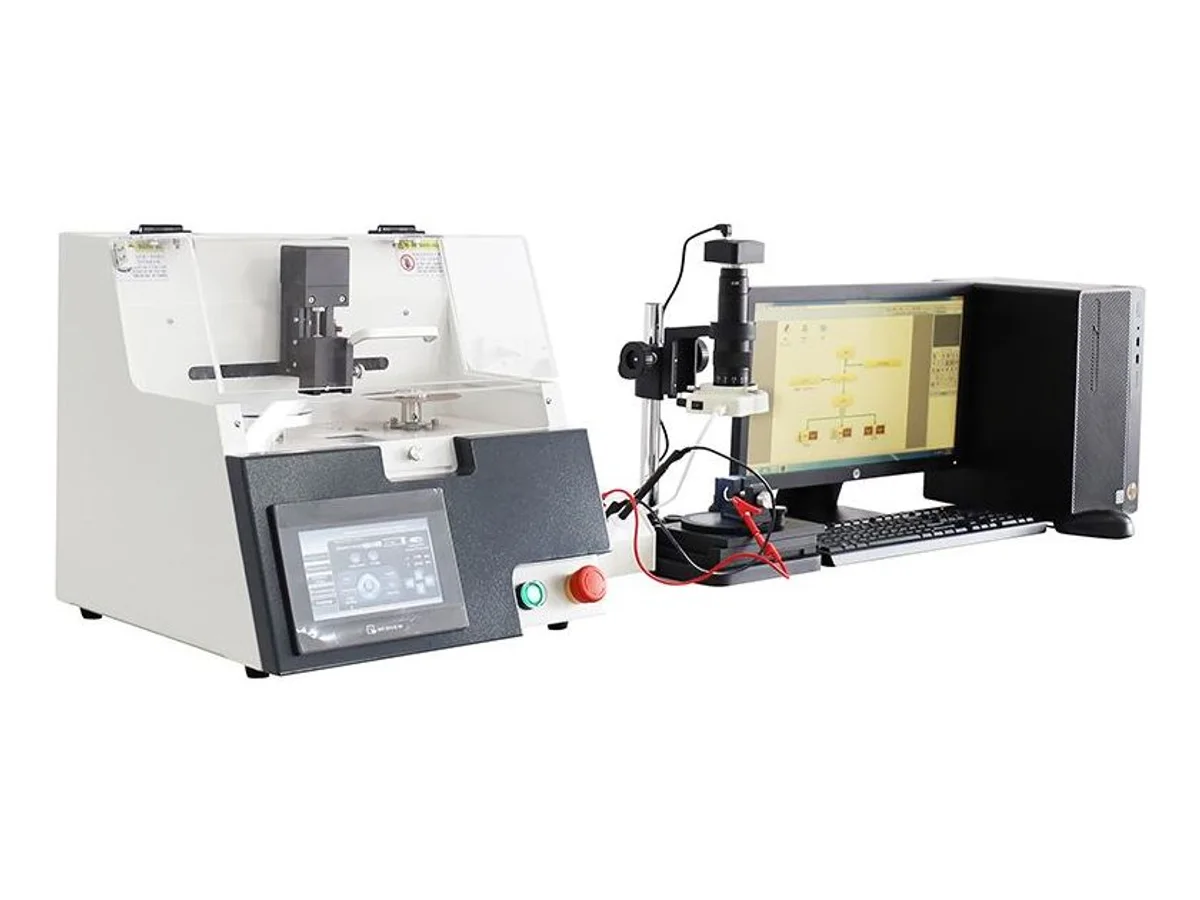
Schneid- und Analysesystem für Crimpschliffbilder, 0,01–30 mm²
Modell WM-813
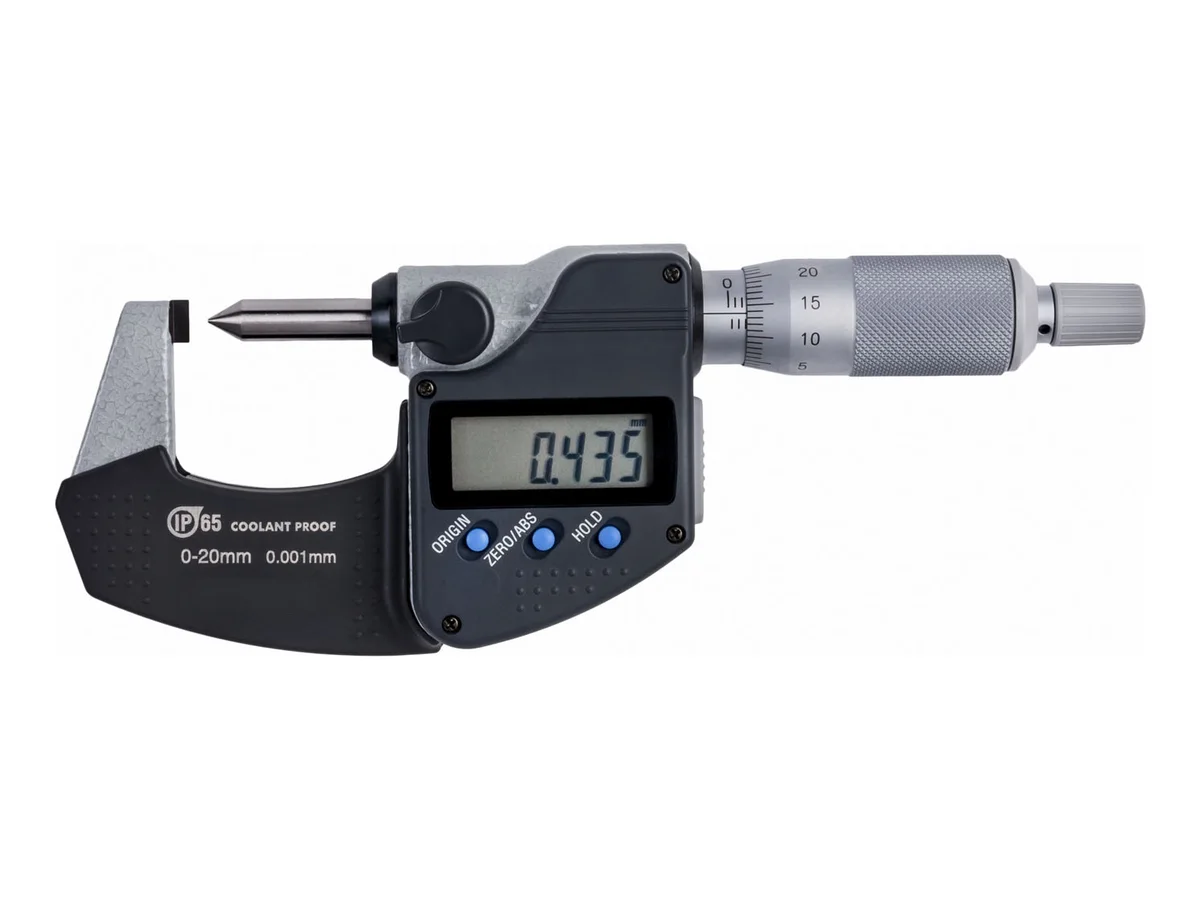
Digitale Crimphöhen-Messschraube, 0–20 mm mit 0,001 mm Auflösung
Modell WM-835