Maschine zum Stanzen, Scheren und CNC-Biegen von Kupferstromschienen WM-9400
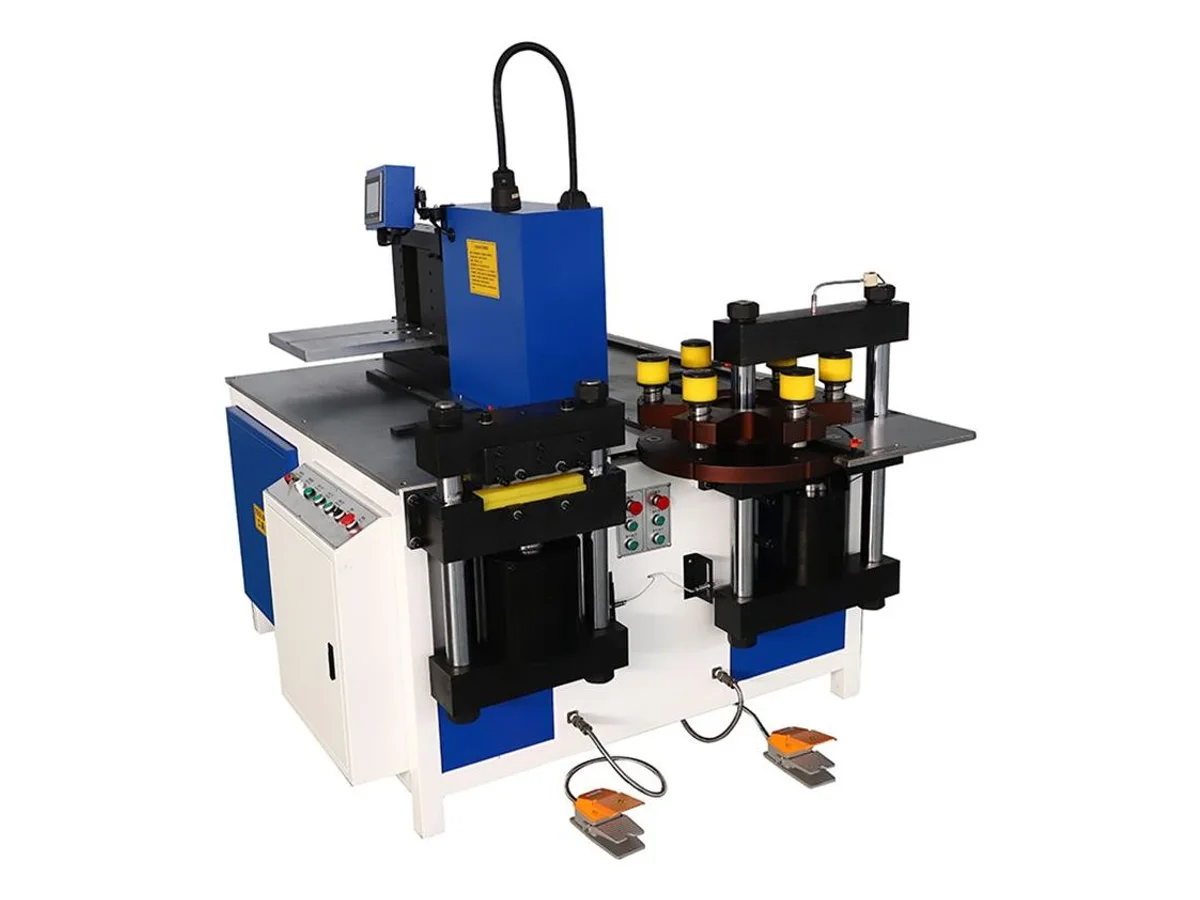
Bearbeiten Sie Kupferstromschienen für Schaltanlagen auf einer Maschine. Die WM-9400 kombiniert hydraulisches Stanzen und Scheren mit CNC-gesteuertem Biegen. Der Bediener setzt die Schiene zwischen den Stationen um. Vergleichen Sie die Konfigurationen 160, 260 und 300 mm anhand Ihrer Zeichnung. Ihre Scherdickengrenzen betragen jeweils 12, 16 und 20 mm. Stationskräfte, Biegegrenzen und Motorleistung hängen von der Konfiguration ab. Wählen Sie nach dem anspruchsvollsten Arbeitsgang an Ihrem Teil.
Technische Daten
| Modell | WM-9400 |
|---|---|
| Verfahren | Stromschienen stanzen, scheren und biegen; der Bediener legt Werkstücke ein und positioniert sie um |
| Kapazitätsvarianten | 160 mm / 260 mm / 300 mm; nachstehende Daten in dieser Reihenfolge |
| Stanzkraft | 350 / 500 / 800 kN |
| Stanzdurchmesser | 160 mm Variante: Ø4,3–32 mm; 260 mm: wird im Angebot bestätigt; 300 mm: Ø4,3–25 mm |
| Grenzen für Breite und Dicke beim Stanzen | 160 mm Variante: Breite 160 mm, Dicke 16 mm; 260 mm: wird im Angebot bestätigt; 300 mm: Breite 300 mm, Dicke 20 mm |
| Scherkraft | 400 / 800 / 1000 kN |
| Maximale Scherabmessungen (Breite × Dicke) | 160 × 12 / 260 × 16 / 300 × 20 mm |
| Biegekraft | 350 / 500 / 800 kN |
| Grenzen beim Flachbiegen | 160 mm Variante: Breite 160 mm, Dicke 16 mm; 260 mm: 260 × 16 mm; 300 mm: Breite 300 mm, Dicke 20 mm |
| Hochkantbiegen | 160 mm Variante: Breite 30–100 mm; 260 mm: maximal 120 × 12 mm; 300 mm: Breite 30–100 mm |
| Minimale U-Biegebreite | 160 und 300 mm Varianten: 50 mm; 260 mm: wird im Angebot bestätigt |
| Hauptmotorleistung | 3 × 4 / 3 × 5,5 / 3 × 7,5 kW |
| Steuerung | SPS, Encoder und Touchscreen |
| Abmessungen | 1750 × 1350 × 1300 / 1800 × 1500 × 1300 / 1950 × 1550 × 1200 mm |
| Maschinengewicht | 1,5 / 1,8 / 1,9 t |
| Elektrische Ausführung | Elektrisch betriebene Komponenten im Lieferumfang passen wir an Ihren Standort an. Das Angebot nennt Spannung, Phasenzahl, Frequenz, Stromaufnahme und die Anschlussleitung mit Netzstecker oder den vorgesehenen Industrieanschluss. In Deutschland sind 230 V einphasig und 400 V dreiphasig bei 50 Hz üblich. Für geeignete 230-V-Anschlüsse kommt ein Schuko-Stecker (Typ F) infrage. Bei 400 V richten sich CEE- oder Festanschluss nach Maschine und Standort. |
| Lieferzeit | Ihr Angebot bestätigt die Maschinenkonfiguration, das enthaltene Zubehör und den Versandtermin. |
| Garantie und Unterstützung | Ein Jahr Garantie auf die Maschine und kostenlose Video-Fernunterstützung über die gesamte Nutzungsdauer. |
| Verschleißteile | Jedes Angebot führt die Verschleißteile mit Einzelpreis und Versandort auf. |
| Zertifizierung | CE (Zertifikat liegt der Lieferung bei) |
Wesentliche Merkmale
- Schneiden, Lochen und Biegen an einer Maschine mit getrennten Stationen für die Bearbeitungsfolge.
- Die anspruchsvollste Operation Ihrer Zeichnung bestimmt die Variante, nicht die Schienenbreite allein.
- Der drehbare Stanzwerkzeughalter bringt montierte Werkzeuge für unterschiedliche Löcher in Position. Wir passen Stempel und Matrizen an Lochbild und Materialdicke an.
- SPS, Encoder und Touchscreen unterstützen die Biegeeinstellung; der Bediener hält und positioniert das Werkstück.
- Senden Sie Zeichnung und Kupfermuster. Wir filmen Lochform, Schnittkante, Biegegeometrie und fertigen Anschluss.
Materialien und Anwendungen
- Kupferstromschienen für Schaltanlagen und Verteilerschränke vorbereiten
- Anschlusslöcher und Versätze in Kupferschienen herstellen
- Flach-, Hochkant- und U-Biegungen mit passenden Werkzeugen
Variante nach der Operation auswählen
Unsere WM-9400 verbindet Stanzkopf, Schere und Biegestation. Der Bediener führt die Schiene jeder Station zu und stützt sie im Arbeitszyklus. Wählen Sie anhand des Vergleichs eine Ausgangskonfiguration und senden Sie die Gesamtzeichnung zur Prüfung der Werkzeuge und Freiräume an vorhandenen Biegungen.
Alle Schienenmaße sind Breite × Dicke, keine Kabelquerschnitte. Werden Breite und Dicke als getrennte Höchstwerte genannt, bestätigen wir die kombinierte Arbeitsgröße für Werkstoff und Operation im Angebot.
| Spezifikation | 160-mm-Variante | 260-mm-Variante | 300-mm-Variante |
|---|---|---|---|
| Stanzkraft | 350 kN | 500 kN | 800 kN |
| Stanzdurchmesser | Ø4,3–32 mm | Im Angebot bestätigt | Ø4,3–25 mm |
| Maximale Stanzbreite | 160 mm | Im Angebot bestätigt | 300 mm |
| Maximale Stanzdicke | 16 mm | Im Angebot bestätigt | 20 mm |
| Scherkraft | 400 kN | 800 kN | 1000 kN |
| Maximale Scherabmessungen | 160 × 12 mm | 260 × 16 mm | 300 × 20 mm |
| Biegekraft | 350 kN | 500 kN | 800 kN |
| Flachbiegen | Breite 160 mm; Dicke 16 mm | Maximal 260 × 16 mm | Breite 300 mm; Dicke 20 mm |
| Hochkantbiegen | Breite 30–100 mm | Maximal 120 × 12 mm | Breite 30–100 mm |
| Minimale U-Biegebreite | 50 mm | Im Angebot bestätigt | 50 mm |
| Hauptmotorleistung | 3 × 4 kW | 3 × 5,5 kW | 3 × 7,5 kW |
| Maschinenabmessungen | 1750 × 1350 × 1300 mm | 1800 × 1500 × 1300 mm | 1950 × 1550 × 1200 mm |
| Maschinengewicht | 1,5 t | 1,8 t | 1,9 t |
Die 12-mm-Schergrenze der 160-mm-Variante unterscheidet sich von ihren 16 mm beim Stanzen und Flachbiegen. Auch die höhere Kraft der 300-mm-Variante erweitert nicht deren angegebenen maximalen Stanzdurchmesser Ø25 mm. Wir prüfen jede Operation Ihrer Zeichnung vor der Werkzeugauswahl.
Prozess und fertiges Kupfer ansehen
Das Video verbindet drei Vorführungen der Familie: Stanzen, Abrunden der Endenecken und Biegen, jeweils mit dem bearbeiteten Teil. Das Eckenrundungswerkzeug ist im Angebot zu bestätigen; die Sequenz ist kein Scherkapazitätstest. Fotos zeigen beispielhafte Anordnungen, den Stanzkopf und geformte Kupfermuster. Layout und Werkzeugsatz bestätigen wir für Ihre Variante.
Für Ihren Versuch vereinbaren wir Lochpositionen, Schnittkantenzustand, Biegemaße und Oberflächenanforderungen und filmen Ihr Material. Der Durchsatz schließt manuelles Handhaben und Stationswechsel ein; das geschnittene Video belegt keine Produktionsrate.
Die Maschine auf Ihre Teile abstimmen
Senden Sie eine bemaßte Zeichnung mit Werkstoff, Breite, Dicke, Lochbild, Radien und Stückzahl. Der gesamte Umriss ist wichtig: kurze Biegeabstände oder bereits geformte Bereiche können Werkzeug und Auflage beeinflussen.
Wir stellen die Spannung für Ihr Land ein und liefern Bedienoberfläche und Handbuch auf Englisch. Stromversorgung, Hydrauliköl, enthaltene Matrizen sowie Eckenrundungs- oder Prägewerkzeuge bestätigen wir im Angebot. Jedes Angebot nennt Verschleißteile mit Einzelpreis und Versandort.
Für die Hüllenentfernung vor dem Kontaktieren vergleichen Sie die WM-195 neben unserer Stromschienenbearbeitung. Für ein Angebot zum WM-9400 nennen Sie Breite und Dicke der Stromschiene sowie den gewünschten Bearbeitungsschritt. Wir prüfen, welche Ausführung wir anbieten können.
Technisches Fachwissen
Verfahren auswählen und Störungen beheben
- Musterversuch und Abnahmecheckliste für StromschienenmaschinenMaterialkennung, Zeichnungstoleranzen, Loch-/Biegemessungen, vollständige Zykluszeit und dokumentierte Abnahme für einen Stromschienenversuch vorbereiten.
- Fehler beim Stromschienen-Stanzen, Scheren und Biegen: PrüfschritteGrat, Lochlagefehler, Rückfederung und Oberflächenspuren an Kupferstromschienen mit kontrollierter Prüfung und zeichnungsbezogener Abnahme eingrenzen.
- Wie wird die Zuschnittlänge einer Kupferstromschiene vor dem Biegen bestimmt?Die Zuschnittlänge aus Zeichnungsbezügen, Biegeradius und Werkstoffzustand vorbereiten. Biegezugabe und Rückfederung unterscheiden und den Abwicklungsplan prüfen.
WM-9400 — häufige Fragen
Wie wähle ich die passende Ausführung für meine Kupferschienen?
Vergleichen Sie Stationskraft, Motorleistung, Abmessungen und Bearbeitungsgrenzen für Ihre Kupferschienen. Alle drei Ausführungen nutzen denselben Ablauf mit drei Arbeitsstationen. Die 160-mm-Ausführung ist mit 160 × 12 mm Scherkapazität angegeben, die 260-mm-Ausführung mit 260 × 16 mm und die 300-mm-Ausführung mit 300 × 20 mm. Im Angebot stehen die gewählte Ausführung und das Werkzeug.
Schert die 160-mm-Variante 16 mm dicke Schienen?
Ihre angegebene Schergrenze beträgt 12 mm. 16 mm gehört zu den Dickenlimits beim Stanzen und Flachbiegen. Für dickere Scherschnitte prüfen wir die 260- oder 300-mm-Variante anhand von Werkstoff und Zeichnung.
Stanzt die größte Variante die größten Löcher?
Für 160 mm sind Ø4,3–32 mm, für 300 mm Ø4,3–25 mm angegeben. Den Lochbereich der 260-mm-Variante bestätigen wir im Angebot. Durchmesser, Materialdicke und Werkzeug müssen zusammen geprüft werden; höhere Kraft allein belegt keinen größeren Lochbereich.
Bedeutet CNC automatischen Vorschub?
Der Bediener legt ein, stützt und positioniert zwischen den Operationen um. CNC-Biegen bedeutet keine automatische Beschickungs-, Vorschub- oder Transferlinie. Nennen Sie Teilefolge und Zielmenge; wir demonstrieren den erforderlichen Arbeitszyklus.
Was zeigt das Video?
Stanzen, Abrunden der Endenecken und Biegen dieser Maschinenfamilie sowie bearbeitete Kupferteile. Das Eckenrundungswerkzeug bestätigen wir im Angebot. Das Video ist kein Maximalleistungs- oder Genauigkeitstest aller Varianten. Vor Bestellung filmen wir Ihre Muster auf der gewählten Konfiguration.
Entfernt sie auch Isolierung?
Isolierhüllen flexibler Kupferverbindungen entfernt unsere WM-195. Die WM-9400 bearbeitet das Metall durch Stanzen, Scheren und Biegen.
Welche Angaben benötigen Sie zur Auswahl?
Für eine erste Empfehlung reichen Breite und Dicke der Kupferstromschiene sowie die gewünschten Arbeitsgänge. Falls Sie eine Zeichnung haben, senden Sie Lochgrößen, Positionen, Biegegeometrie und Oberflächenanforderungen mit. So können wir Werkzeug und Freiraum prüfen. Werkstoff und Zielmenge helfen bei der genaueren Auswahl. Hinterlassen Sie Ihre E-Mail-Adresse. Technik und Vertrieb melden sich innerhalb von 12 Stunden mit einem Angebotsvorschlag.