Diagnóstico de defectos
Defectos de pelado coaxial: causas y medidas correctivas
Diagnóstico de hilos de malla cortados, lámina rota, dieléctrico marcado, conductor central mellado, extracción incompleta y longitud pelada irregular.
Responsable técnico: Lao Xiaoyu (劳晓宇) · Ingeniero sénior
Contenido actualizado:
Los defectos de un coaxial pueden quedar ocultos bajo la siguiente capa o el conector. Use aumento y un plano escrito de cada capa; un exterior limpio no basta. Inspeccione marcas en el conductor, daños en la malla, cortes del dieléctrico y longitudes de capa en varias muestras; cada fallo indica un ajuste o herramental distinto.
Relación entre síntomas y causas
Modelos Wiromac para comparar
Respuesta rápida para elegir equipoPuede deberse a una profundidad excesiva en la cubierta, excentricidad del cable, diámetro variable, descentramiento de cuchilla, desgaste o sujeción inestable. Mida los diámetros reales de las capas antes de reducir el problema a un valor del programa.
Comparar toda la gama · Peladoras de cable coaxial
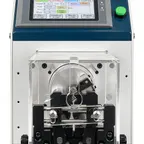
Ejemplos de equipos · Peladora rotativa de cable coaxialWM-2208
| Material o aplicación | Dificultad del proceso | Mecanismo recomendado | Modelo de referencia | Especificación o rendimiento publicado | Precio y especificaciones |
|---|---|---|---|---|---|
| Coaxiales trenzados RG174, RG178, RG316 y RG58 para terminaciones SMA, MCX, BNC e IPEX | ¿Qué causa cortes en los hilos de malla al pelar un coaxial? | Pelado semiautomático multicapa de extremos de cable coaxial | Wiromac WM-2106A | Diámetro de cable0.81 – 7 mm Capas máximas9 capas | Precio y especificaciones → |
| Coaxiales trenzados desde RG58/RG59/RG6 hasta RG213 y troncales de clase LMR dentro de Ø1.5–18 mm | Cuchilla rotativa de 4 piezas | Wiromac WM-2208 | Diámetro de cable1.5 – 18 mm Capas máximas9 capas Capacidad400 – 800 piezas/hora (según tipo de cable) | Precio y especificaciones → | |
| Preparación de puentes cortos de antena y RF antes del montaje de conectores | Corte automático y pelado multicapa de cable coaxial corto | Wiromac WM-2506D | Diámetro del cable1.0–6.0 mm Longitud de corte15–250 mm Productividad600–700 pzas/h | Precio y especificaciones → |
Use las condiciones indicadas para preseleccionar el equipo. Confirmamos la configuración y el rendimiento con su material en la cotización.Configuramos los equipos conectados a la red para su instalación. La cotización confirma el voltaje, las fases, la frecuencia y la clavija o conexión industrial.Todos los modelos de esta tabla tienen marcado CE.
| Síntoma | Causas posibles | Primeras comprobaciones |
|---|---|---|
| Hilos de malla cortados | Exceso de profundidad, cable excéntrico, descentramiento de cuchilla | Diámetros reales de cubierta y malla alrededor del cable |
| Lámina rota o plegada | Cuchilla desafilada, secuencia incorrecta, extracción agresiva | Filo y orden de capas programado |
| Dieléctrico marcado | Exceso de profundidad, deformación de pinza, ovalidad | Sección transversal y presión de pinza |
| Conductor central mellado | Profundidad final excesiva, mala concentricidad | Posición del conductor y calibración de cuchilla |
| Extracción incompleta | Corte circunferencial incompleto, fricción, capas adheridas | Inspeccionar el corte antes de aumentar la fuerza |
| Longitud pelada variable | Pinza que patina, tope inestable, error de alimentación | Marcar el cable y comparar varios ciclos |
| Residuos o filamentos | Estado de cuchilla, comportamiento del material, modo de corte incorrecto | Inspección del borde con aumento |
Confirme si la variación procede del cable o del ajuste
Mida varias muestras de la misma bobina y, si es posible, de otro lote. Gire una muestra marcada para probar distintas orientaciones. Si el defecto sigue la orientación del cable, la excentricidad u ovalidad puede limitar la ventana de profundidad. Si permanece en la misma posición de la máquina, inspeccione el descentramiento de cuchilla, la calibración y la sujeción.
Este método se aplica tanto a una WM-2106A como a una WM-2208 o una WM-2506D integrada. Conserve la revisión del programa y la identificación de las cuchillas de cada ensayo.
Secuencia de corrección controlada
- Pare y conserve los extremos defectuosos y la última muestra aceptada.
- Confirme el origen del cable, el lote y las dimensiones reales de las capas.
- Inspeccione cuchillas, descentramiento, sujeción y calibración.
- Identifique la primera capa donde el extremo difiere del plano.
- Cambie una variable de profundidad, velocidad o extracción cada vez.
- Inspeccione muestras consecutivas en toda la circunferencia.
- Vuelva a aprobar el extremo pelado y las pruebas eléctricas requeridas a velocidad normal.
Consulte el proceso completo de montaje coaxial. Los ensayos con evidencia controlada se publican solo en la biblioteca de casos (en inglés). Para una corrección específica, envíe extremos defectuosos, el plano de capas y cable sin procesar.
¿Necesita ayuda para elegir una máquina para su material?
Envíenos el material, las dimensiones y la operación. Podemos proponer un modelo y facilitar sus especificaciones y una cotización.
Solicitar modelo y cotización →Preguntas técnicas frecuentes
¿Qué causa cortes en los hilos de malla al pelar un coaxial?
Puede deberse a una profundidad excesiva en la cubierta, excentricidad del cable, diámetro variable, descentramiento de cuchilla, desgaste o sujeción inestable. Mida los diámetros reales de las capas antes de reducir el problema a un valor del programa.
¿Por qué la cubierta parece bien cortada pero no sale?
El corte puede ser incompleto en la circunferencia, la longitud superar la capacidad práctica de extracción, la fricción ser alta, la pinza patinar o la cubierta seguir adherida a la capa inferior. Inspeccione el corte antes de aumentar la fuerza.
¿Cómo se aprueba una corrección del pelado coaxial?
Repita el cable real a velocidad normal e inspeccione todas las capas expuestas frente al plano escrito del extremo terminado. Incluya pruebas eléctricas después de montar el conector cuando lo exija la especificación del proceso.