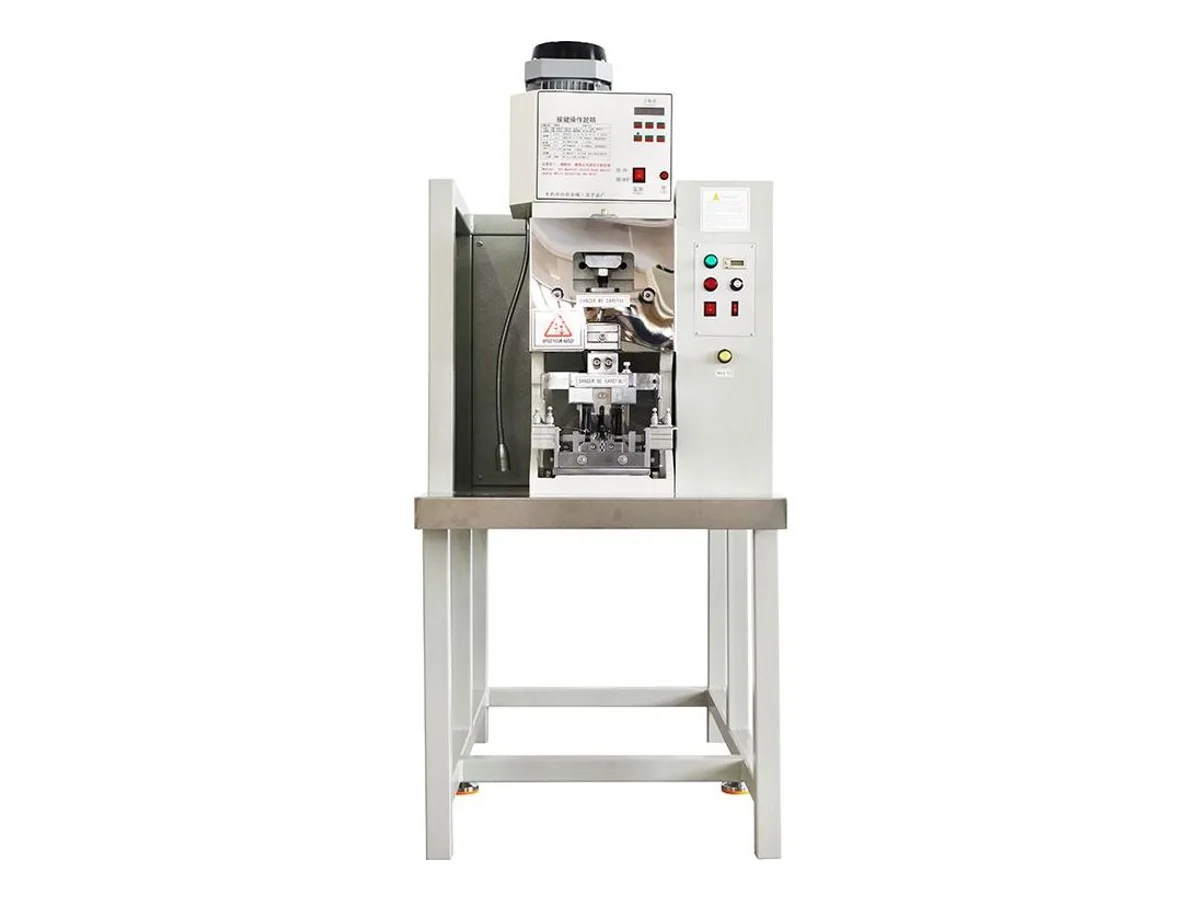
Полуавтоматический станок для обжима вставок французской вилки для шнуров питания, клепальный пресс усилием 3 тонн WM-3216
Получить коммерческое предложение на WM-3216 →
Станок WM-3216 приклепывает вставки вилки французского стандарта к трёхжильному шнуру питания — два круглых штыря плюс контакт заземления запрессовываются на жилы за один ход усилием 3 тонн. Корпуса вилок и штыри ориентируются в вибрационном бункере и подаются по отсекающей рейке, поэтому оператор только загружает зачищенный конец шнура и снимает готовую вставку. Номинальная производительность — 800–1,000 штук в час при выходе годных 99% или выше, на шнуре RVV / 3C и H03VV-F / H05VV-F. Вся ячейка представляет собой одну станцию на станине размером 1,160 × 700 × 1,650 mm при 280 kg, работающую от переменного тока 220 V и ≤ 1.5 kW.
Технические характеристики
| Функция | Клепка вставок вилок французского стандарта для шнуров питания на жилах шнура |
|---|---|
| Применимый провод | RVV / 3C (до 1.5 mm²), H03VV-F, H05VV-F (до 1.55 mm²) |
| Производительность | 800 – 1,000 pcs/h |
| Усилие клепки | 3 T |
| Выход годных | ≥ 99% |
| Подача | Автоматическая подача вибрационной плитой; клепка выполняется за один раз |
| Привод и управление | ПЛК, преобразователь частоты и двигатель с регулируемой частотой вращения |
| Рабочее давление воздуха | 0.5 – 0.8 MPa |
| Напряжение | AC 220 V, 50 Hz |
| Мощность | ≤ 1.5 kW |
| Масса станка | 280 kg |
| Размер станка | 1,160 × 700 × 1,650 mm |
| Код HS | 8463.90 (общая справка — окончательная классификация уточняется у вашего таможенного брокера) |
| Сертификация | CE (сертификат предоставляется с поставкой) |
Ключевые особенности
- Один ход — одна готовая вставка: пресс усилием 3 тонн устанавливает оба круглых штыря и контакт заземления на корпус вилки за одно закрытие, поэтому нет второй позиции, которую нужно выравнивать или обслуживать
- Вибрационный бункер ориентирует отдельные корпуса вилок и автоматически подаёт их по отсекающей рейке; единственная задача оператора — подать зачищенный конец шнура
- ПЛК с преобразователем частоты и двигателем с регулируемой частотой вращения задаёт скорость пресса электронно, а не механической муфтой, что и позволяет достигать заявленного выхода годных 99% при 1,000 штук в час
- Зона клепки находится за ограждением с прорезью для ввода шнура, поэтому шнуры входят, а вставки выходят без открывания зоны пресса
- 280 kg на станине 1,160 × 700 mm — станок встраивается в существующую линию шнуров как отдельная операторская станция, без перестройки линии и без подачи 380 V
Что обрабатывает
- Вставки вилок французского стандарта с заземлением для шнуровых комплектов бытовой техники, светильников и малых инструментов, перед заливкой в литьевой форме
- Заводы шнуров питания, работающие с трёхжильным шнуром RVV, H03VV-F или H05VV-F по спецификации французского рынка
- Цеха шнуровых комплектов, заменяющие ручные настольные прессы на этапе клепки вилки без перехода на полную линию литья
Подходит для: станции клепки вилки линии шнуров питания для французского рынка — трёхжильный шнур на входе, вставка французской вилки с заземлением на выходе, 800–1,000 в час от одного оператора и одной станины. Не подходит для: других стандартов вилок. Европейские двухштырьковые вставки относятся к WM-372 станку для клепки штырей европейской вилки производительностью 1,800–2,200 штук в час; двухштырьковые круглые вставки, где шнур также нужно зачищать в линии, — задача WM-380C станка для обжима круглой вилки с 2 штырьками, который снимает оболочку и зачищает жилы перед обжимом. Он также не режет и не снимает изоляцию со шнура и не формует корпус вилки — если вы хотите резку, снятие изоляции, обжим, заливку в литьевой форме и испытания в конце линии как единый поток, это WM-361C линия производства шнуров питания. Отдельные клеммы и наконечники — это совершенно другой класс станков; начните с станков для обжима клемм категории. Для стандарта вилки, который не охватывает ни один из них, обратитесь к станкам на заказ — сообщите нам спецификацию вилки, и мы оценим подходящую конфигурацию оснастки.
Клепка — это соединение, на котором держится сертификация безопасности готового шнура, поэтому стоит проверить оба конца этапа. Выше по потоку шнур должен поступить на этот станок нарезанным и зачищенным до нужной длины. Ниже по потоку каждый готовый шнур должен пройти WM-823 тестер вилок шнуров питания на непрерывность, полярность, изоляцию и hipot перед упаковкой — именно этот тестер превращает хорошо выглядящую клепку в документированный результат.
Пришлите 2–3 метра вашего шнура с образцом ваших корпусов вилок и штырей, и мы прогоним их на этом станке и снимем результат на видео до того, как вы подтвердите заказ.
Перед заказом уточните точный стандарт вилки, геометрию контакта заземления и оснастку по утверждённому чертежу. Указанные производительность и выход годных являются справочными номиналами; проверьте принятые результаты с вашим шнуром, корпусами вилок и штырями.
Инженерные знания
Выбор и устранение неполадок для этого процесса
- Обжим наконечников-гильз: длина зачистки, посадка наконечника и машины с цепной и свободной подачейСравните машины для обжима наконечников-гильз с цепной и свободной подачей по подготовке провода, переналадке, посадке наконечника и выпуску партии. Проверьте спецификации WM-3243 и WM-3246.
- Как выбрать станок для обжима клеммВыбирайте станок для обжима клемм по способу подачи клемм, диапазону проводов, стандарту аппликатора, требуемым технологическим операциям, методу контроля и составу производства.
- Выход клеммы из корпуса после вставки: что проверитьВыясните, почему обжатая клемма выходит из корпуса разъёма. Проверьте соответствие деталей, ориентацию, форму обжима, первичную фиксацию и вторичные замки.
WM-3216 — частые вопросы
Какой стандарт вилки собирает этот станок?
Указанное применение — вставки вилок шнуров питания для французского рынка. Перед заказом уточните точный стандарт вилки, геометрию контакта заземления и оснастку по вашему чертежу вилки; наличие контакта заземления само по себе не определяет стандарт. Другие форматы вилок требуют отдельной оснастки и подтверждения совместимости. Для европейских двухштырьковых вставок у нас есть специальный станок; пришлите чертёж для других форматов, чтобы мы могли оценить конфигурацию.
Он также снимает изоляцию со шнура?
Нет. WM-3216 — это только этап клепки: шнур поступает уже нарезанным и зачищенным, оператор подаёт его в прорезь ввода, а пресс приклепывает штыри и контакт заземления к открытым жилам. Резка и снятие изоляции выполняются выше по потоку на отдельном станке или внутри интегрированной линии шнуров.
С каким шнуром он может работать?
В технических характеристиках указан шнур RVV и 3C до 1.5 mm², а также H03VV-F и H05VV-F до 1.55 mm². Для французской вставки нужен трёхжильный шнур — фаза, нейтраль и жила, соединённая с контактом заземления. Если ваш шнур не входит в этот список, пришлите нам 2–3 метра шнура вместе с пакетом ваших штырей и корпусов вилок, и мы прогоним ваши реальные детали на станке и снимем это на видео до того, как вы закажете.
Насколько он быстрый и насколько он действительно автоматический?
От 800 до 1,000 штук в час с указанным выходом годных 99% или выше. Подача деталей автоматическая — корпуса вилок и штыри поступают из вибрационного бункера через отсекающую рейку — но загрузка шнура ручная, поэтому мы называем его полуавтоматическим, а не полностью автоматическим. Станцию обслуживает один оператор.
Какие коммунальные ресурсы ему нужны?
Однофазный источник переменного тока 220 V, 50 Hz, потребляющий не более 1.5 kW, и цеховой воздух при 0.5–0.8 MPa. Он весит 280 kg на собственной станине и занимает 1,160 × 700 mm площади пола при высоте 1,650 mm включая бункерный питатель.
Связанные станки в Обжим и сборка соединителей
2-тонный сервоприводный станок для обжима клемм, настольный пресс с сенсорным экраном 20 kN
Модель WM-3102S
10-тонный сервоприводный станок для обжима клемм, настольный пресс 100 kN
Модель WM-3110T
20-тонный сервоприводный станок для обжима кабельных наконечников, усилие 200 kN и ход 40 mm
Модель WM-3120T